品質管理は、精密板金部品が重要な用途において安全に機能するかどうかを決定づける。わずかな公差のずれでさえ、航空宇宙、医療、自動車部品において壊滅的な故障を引き起こす可能性がある。 強力な板金品質管理が保護します 高額なリコール、賠償請求、評判の低下を回避できます。また、長期的な無駄、手直し、生産遅延も削減できます。 HPS 業界標準を上回る厳格なプロセスを保証します。
品質管理は、重要部品の高額な故障を防ぎます。また、手直しやリコールを減らすことでコスト削減にもつながります。
厳格な品質管理は顧客の信頼を築き、ISO 9001などの重要な業界標準を満たします。
信頼できる結果を得るためには、適切な認証、検査機器、そして実績のある品質システムを備えた製造業者を選びましょう。
品質管理の不備は、製品、利益、そして評判に悪影響を及ぼす連鎖反応を引き起こします。こうした影響を理解することで、厳格な板金品質管理がなぜビジネスを守る上で重要なのかを実感できるでしょう。
品質管理が不十分だと、欠陥部品が重要な用途に流通してしまう可能性があります。ブラケットやハウジングに不具合があると、負荷がかかった際に破損する恐れがあります。航空宇宙機器や医療機器においては、そのような破損は人命に関わる危険を伴います。このようなリスクは絶対に許容できません。
小さな公差のずれが複数の部品にわたって蓄積されると、個々の部品がそれぞれの仕様を満たしていても、アセンブリ全体が不良品となってしまいます。よくある問題点として、以下のようなものがあります。
機能タイプ | 標準許容誤差(±) | アセンブリの問題 |
|---|---|---|
穴から穴まで(同一表面) | 0.005インチ | ボルトパターンのずれ |
穴に合わせて曲げる/端に合わせて曲げる | 0.015~0.030インチ | 曲がり角に隙間や詰まりがある |
曲げ角度 | 曲げ1回あたり±1° | 累積角度誤差 |
溶接組立品(溶接後) | 0.030インチ以上 | 熱による歪みと反り |
平坦度(12インチ以上) | ±0.030インチ | 不均一な接合面 |
手直しはリソースを浪費します。自動品質管理システムを導入していない工場では、生産時間の15~25%が手直しに費やされ、これは1シフト分に相当します。材料の無駄は、こうした損失をさらに悪化させます。材料費が400万ドル、手直し率が10%の中規模工場では、年間40万ドルが無駄になります。手直し率を1%に削減すれば、無駄は4万ドルにまで減ります。年間総節約額は50万ドルを超えることも珍しくありません。
リコールや現場での不具合は、顧客の信頼を損ないます。顧客は遅延、欠陥、安全事故を記憶に留めます。その信頼を再構築するには何年もかかります。 HPS 同社はこの現実を理解し、あらゆる生産段階に品質を組み込んでいる。
品質管理は、単に問題を未然に防ぐだけではありません。効率性の向上、顧客関係の強化、そして持続的な成長へと、ビジネスを積極的に推進します。すべての部品が初回から仕様を満たすことで、競争優位性を獲得できるのです。 HPS 規律あるプロセスと測定可能な結果を通して、この原則を実証する。
一貫性こそが、プロの加工業者と平凡な加工業者を分ける決定的な要素です。顧客は、10個生産しようと1万個生産しようと、全く同じ部品を期待します。品質管理システムは、標準化された作業手順とリアルタイム監視によって、これを可能にします。
初回合格率(FPY)は、初回検査で合格した製品の割合を示します。FPYが高いほど、手直しや不良品が減り、コスト削減と顧客満足度向上につながります。不良率は、基準を満たさなかった製品の割合を示します。不良率が低いほど、製品の信頼性が向上し、保証費用が削減されます。積極的な品質監視を行うことで、より多くの製品が基準を満たすようになり、顧客満足度の向上と手直しや不良品に関連するコストの削減につながります。
実績のあるいくつかの方法を用いることで、初回合格率を向上させることができます。作業手順を標準化し、すべての作業員が同じ手順に従うようにします。ポカヨケ(誤り防止)を導入し、欠陥が発生する前に防止します。統計的プロセス管理(SPC)を使用して、プロセスのばらつきを監視します。5つのなぜやフィッシュボーン図などのツールを使用して、根本原因分析を実行します。作業員のトレーニングとスキル開発を強化します。予防保全を実施して、プロセスのばらつきを最小限に抑えます。リアルタイムダッシュボードを使用して、主要な品質指標を監視します。
品質管理方法 | 板金加工における初回合格率を向上させる仕組み |
|---|---|
リアルタイムデータ収集とアラート | 品質問題が発生した際にチームメンバーに自動的に通知し、迅速な解決を可能にするとともに、不良部品のさらなる発生を防ぎます。 |
プロセス最適化 | 既存のプロセスを分析し、生産データを可視化することで、ボトルネックを特定し、品質を向上させるより効率的なプロセスを開発するのに役立ちます。 |
オペレーターのトレーニングと能力開発 | オペレーターに正確な生産データ、詳細な指示、リアルタイムのパフォーマンス可視化を提供することで、オペレーターは品質に対する責任感を持つことができる。 |
サプライヤー品質保証 | 購入した資材が到着時に品質基準を満たしていることを確認することで、品質の低い資材による欠陥の発生を防ぐことができます。 |
機器の監視(工具の摩耗、工具の破損) | 監視ツールの性能は、不良部品の発生を回避することで、品質問題の発生を未然に防いだり、その影響を最小限に抑えたりします。 |
エラー防止(ポカヨケ) | ミス防止技術は、欠陥が発生する前にそれを防ぎ、初回合格率を直接的に向上させる。 |
統計的プロセス管理(SPC) | SPC(統計的プロセス管理)を用いて工程変動を監視することで、一貫した品質を維持し、不良品を削減することができます。 |
根本原因分析(5つのなぜ、フィッシュボーン図) | 欠陥の根本原因を特定して対処することで、再発を防ぎ、初回合格率を向上させることができます。 |
予防保守 | 定期的なメンテナンスによって工程のばらつきを最小限に抑えることで、機器の信頼性と品質の一貫性が向上します。 |
プロセス能力(Cpk)は、許容範囲内での一貫性を統計的に測定する指標です。Cpkが1.33以上のプロセスは、製品が仕様を満たすことを保証し、ばらつきや不良を低減します。初回合格率(RFT)は、すべてのプロセスステップにおけるエンドツーエンドの歩留まりを測定します。高いRFTは、優れたプロセス制御と無駄の排除を示します。
無駄は利益を圧迫します。廃棄される部品はすべて、材料、労力、機械稼働時間の損失を意味します。再加工される部品はすべて、価値を高めることなくコストを増加させます。厳格な板金品質管理は、これらの隠れたコストを排除します。
不良率とは、永久に廃棄される材料の割合を示す指標です。不良率を下げることで、材料、労力、機械時間を節約でき、コスト効率が直接的に向上します。手直し率は、追加作業が必要な製品の割合を示します。手直しを減らすことで、追加の労力と機械の使用を削減でき、生産量と利益率が向上します。OEE品質コンポーネントは、総合設備効率の品質面を測定します。99.9%以上の高得点は、内部無駄が最小限に抑えられ、生産効率が高いことを示します。
不良品質コスト(COPQ)は、品質不良によるすべてのコストの合計額を表します。この数値は、売上高の5%から30%に及ぶことがよくあります。COPQを下げることは、収益性を高めるための重要な手段です。サプライヤー品質率は、入荷する材料の品質を測定することで、先行指標として機能します。サプライヤーの品質が良ければ、下流工程での欠陥を防ぎ、手直しや遅延を減らすことができます。顧客クレーム率は、現場のパフォーマンスの遅行指標として機能します。クレーム率が低いほど、顧客満足度とブランドイメージが高いことを示しています。
無駄を体系的に削減することで、相乗効果が得られます。材料費の削減は直接的に収益に繋がり、労働時間は手直し作業から生産的な作業へとシフトします。機械の稼働率が向上し、新規受注に対応できるようになります。これらの改善効果は、生産工程ごとに増幅されます。
業界標準は、一貫した品質を確保するための枠組みを提供します。これらは、顧客、企業、そして製品のエンドユーザーを保護します。真剣な製造業者にとって、業界標準への準拠は選択肢ではなく必須事項です。
ISO 9001は、あらゆる産業における品質マネジメントシステムの要件を定めています。AS9100は、航空宇宙分野特有の安全性、トレーサビリティ、リスクマネジメントに関する要件を追加しています。これらの認証は、新たな市場への扉を開き、卓越性への取り組みを示すものです。
法令遵守違反は重大な結果を招きます。出荷拒否は配送と収益に支障をきたします。法令遵守監査の不合格は、顧客自身のOEM監査や規制監査にも連鎖的に影響を及ぼす可能性があります。認証問題が生産を中断すると、プロジェクトが数週間遅れることもあります。航空宇宙分野のバイヤーは、部品がAS9100認証を取得していない工場から供給された場合、完成品を出荷することができません。認証失効後、顧客は新規注文を凍結したり、品質監査を開始したり、代替サプライヤーにプログラムを切り替えたりする可能性があります。
不遵守の結果 | 影響 板金加工 |
|---|---|
拒否された出荷 | 部品や組立品が顧客によって拒否される場合があり、その場合、納品や収益に支障をきたす可能性があります。 |
コンプライアンス監査の不合格 | 法令遵守していないサプライヤーから調達する購入者は、自社のOEM監査や規制監査に不合格となる可能性がある。 |
プロジェクトの遅延 | 認証問題により生産や配送が中断されると、数週間の遅延が発生する可能性があります。 |
完成品の出荷ができない | 例えば、航空宇宙分野の購入者は、部品がAS9100認証を取得していない工場から供給された場合、完成品を出荷することはできない。 |
認証失効後の顧客の行動 | 購入者は、新規注文を凍結したり、品質監査を開始したり、プログラムを代替サプライヤーに移行したりする可能性があります。 |
監視強化またはプログラム移行 | 認証の喪失が一時的なものであれば、監視体制を強化した上でプログラムを継続できる。構造的な問題であれば、プログラムを別の供給業者に移管できる。 |
品質管理は、認証の取得と維持を直接的にサポートします。サプライヤー品質管理は、仕入先に対する監視を強化し、材料の原産地まで追跡できるようにします。プロセス改善は、業界規制に準拠したベストプラクティスを採用し、継続的なモニタリングによって改善の機会を特定します。不適合管理は、製造プロセスが適用される規制に準拠していることを保証し、不適合箇所を迅速に特定できるようにします。是正措置および予防措置(CAPA)は、リスク評価後の実施を迅速化し、根本原因を発見するための方法論を提供します。情報に基づいた意思決定には、重要なデータの包括的な文書化と記録が必要です。
AS9100認証は、体系的なプロセスに従って行われます。予備監査では、マネジメントシステムの文書が要求事項に準拠しているかどうかを確認します。文書レビューでは、予備監査で指摘された不適合事項がどの程度解決されているかを検証します。認証監査では、システムの有効性を2段階で評価します。第1段階では、認証条件を明確にし、成熟度を評価するためにQMSをチェックします。第2段階では、実装、有効性、および準拠に焦点を当て、第1段階から6か月以内に実施する必要があります。すべての基準が満たされると、認証書が発行されます。年次監視監査は、プロセスの継続的な最適化に役立ちます。3年後の再認証は、継続的な改善を維持し、サービス品質を強調します。
航空宇宙規格は、測定可能なメリットをもたらします。是正措置の手順を文書化することで、不良率が低下します。不適合製品が減少すれば、手直しや不良品の発生が減り、生産コストも削減されます。体系化された文書化により、推測に頼る必要がなくなり、新入社員の学習が容易になります。航空宇宙規格に登録した企業は、新たな市場への参入が可能になります。登録企業は顧客満足度の向上を実感できます。航空宇宙規格は、ベストプラクティスの共有を通じて業界協力に貢献します。登録企業は、高品質の製品とサービスを提供するという強い意志を示すことができます。
顧客満足度はリピート顧客や紹介につながります。企業の評判は、常に仕様を満たす部品を提供できるかどうかにかかっています。品質管理こそがそれを可能にするのです。
顧客は納期遅延や不良品の出荷を記憶に留めます。同時に、常に優れた成果を出すサプライヤーも記憶に残ります。確かな品質実績は信頼を築き、それが長期的なパートナーシップへと繋がります。重要なプロジェクトにおいて、顧客が最初に声をかけるサプライヤーとなるのです。
品質指標は、問題が顧客に影響を与える前に早期警告を発します。不良率と苦情率を監視することで、問題に積極的に対処できます。このアプローチにより、小さな問題が重大な事態に発展するのを防ぐことができます。顧客は、こうした配慮のレベルを必ず感じ取ります。
HPS 顧客満足は社内品質から始まると理解している当社は、出荷前に問題点を発見できる堅牢な品質システムに投資しています。この取り組みは、顧客との関係を守り、長期的なパートナーシップを築くことにつながります。
一貫した品質を提供すれば、顧客維持は自然と実現します。顧客は信頼できるサプライヤーを選び続け、安定したパフォーマンスが維持されれば注文量を増やし、期待以上の体験を提供できれば他の人に紹介します。品質管理は、こうした好循環を生み出すのです。
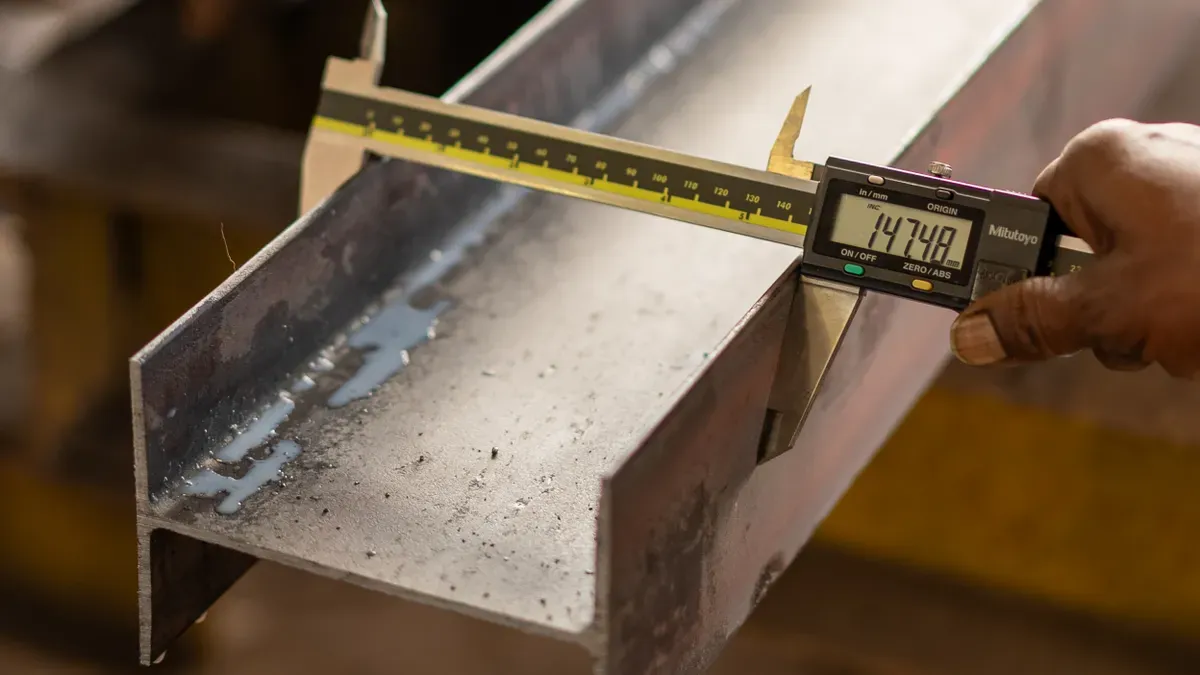
これで、品質管理がなぜ重要なのか、そしてそれがどのように成功につながるのかをご理解いただけたでしょう。次のステップは、一貫した結果をもたらすシステムを構築することです。そのためには、適切な基準、検証方法、材料管理、そしてパートナーシップが不可欠です。 HPS これらの要素が実際にどのように連携して機能するかを示しています。
業界標準は、品質管理のための実績ある枠組みを提供します。標準は要件を定義し、ベストプラクティスを確立し、説明責任を明確化します。認証を取得することで、信頼性を高めることができます。
ISO 9001は、あらゆる産業における品質マネジメントシステムの基盤となる規格です。この規格では、すべての生産段階を網羅する文書化されたプロセスが求められます。この文書化により、問題が拡大する前に早期に特定することが可能になります。ISO 9001は、証拠に基づく意思決定を義務付けています。品質に関する意思決定は、憶測ではなく、測定データ、統計分析、および文書化された証拠に基づかなければなりません。寸法を確認するために、座標測定機のデータを使用します。問題のある領域を特定するために、初回合格率を追跡します。改善プロジェクトの優先順位付けのために、不適合の傾向を分析します。
ISO 9001認証の効果は、測定可能な結果に表れます。標準化された手順により、生産エラーが25%削減されます。不良率が30%低下し、手直しサイクルが短縮され、コストが削減されます。認証取得初年度の顧客維持率は45%向上します。
改善対象地域 | ISO 9001導入後の測定された影響 |
|---|---|
標準化された手順 | 生産エラーが25%減少 |
不良率 | 不良率が30%減少し、手直しサイクルが短縮され、コストが削減される。 |
顧客満足度 | 認証取得初年度の顧客維持率が45%向上 |
ISO 9001は、根本原因分析と予防措置も重視しています。これらの手法は、ばらつきを体系的に低減し、プロセス能力を向上させます。統計的プロセス管理によるリアルタイムの品質監視により、部品が許容範囲外になる前にプロセスのずれを事前に特定できます。早期介入によって、不良品や手直しを防止できます。
AS9100は、安全性、トレーサビリティ、リスク管理に関する航空宇宙特有の要件を追加します。この認証は航空宇宙市場への扉を開き、卓越性への取り組みを証明します。認証プロセスは構造化された手順に従います。予備監査では、マネジメントシステムの文書が要件に準拠しているかどうかを確認します。文書レビューでは、予備監査で指摘された不適合がどの程度適切に解決されたかを確認します。認証監査では、システムの有効性を2段階で評価します。ステージ1では、品質マネジメントシステムをチェックして認証条件を明確にし、成熟度を評価します。ステージ2では、実装、有効性、および準拠に焦点を当てます。ステージ2は、ステージ1から6か月以内に実施する必要があります。すべての基準が満たされると、認証書が発行されます。年次監視監査は、プロセスの継続的な最適化に役立ちます。3年後の再認証は、継続的な改善を維持します。
航空宇宙規格は、測定可能なメリットをもたらします。是正措置に関する手順が文書化されているため、不良率が低下します。不適合製品が減少することで、再加工や不良品の発生も減少します。生産コストも削減されます。体系化された文書化により、推測に頼る必要がなくなり、新入社員の学習が容易になります。航空宇宙規格に登録した企業は、新たな市場への参入が可能になります。登録企業は、顧客満足度の向上を実感できます。
精密加工は、適切なセットアップと検証から始まります。部品を加工する前に、工具、治具、プログラムが生産計画と一致していることを確認する必要があります。この手順を踏むことで、コストのかかるミスを防ぎ、安定した生産量を確保できます。
品質管理を実施するための最初のステップは、論理的な順序で行われます。まず、工具、治具、プログラムが生産計画と一致していることを確認し、セットアップを検証します。次に、初回品加工をすべての工程で実行します。3番目に、CMM寸法チェックを実施し、図面または3Dモデルに対してすべての寸法を測定します。4番目に、すべての測定値を初回品検査報告書に記録し、許容範囲外の特徴をフラグ付けします。5番目に、本格的な生産を開始する前に、初回品検査報告書を顧客の承認を得るために提出します。
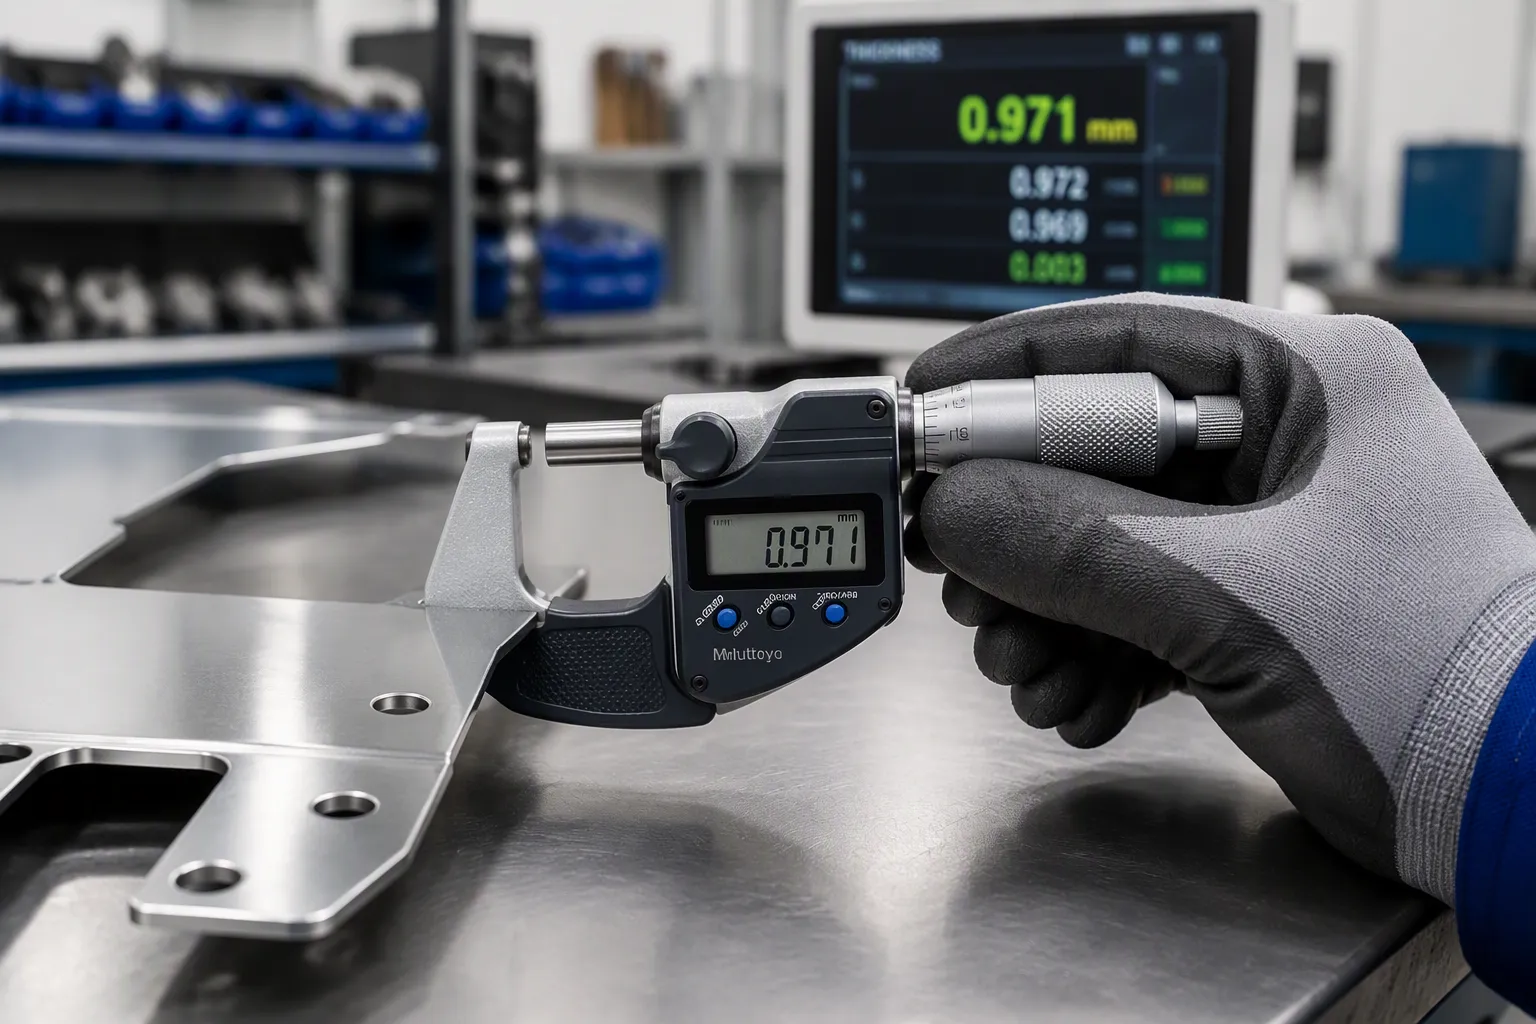
生産開始前に、ISO 9001品質マネジメントシステムを確立する必要があります。このシステムは、トレーサビリティ、標準化、継続的改善を提供します。製造性設計レビューを実施し、設計上の潜在的な欠陥を分析します。厳しい公差、曲げ逃げ、穴の位置の問題などを確認してください。受入品質管理を実施し、マイクロメーターとサプライヤーの証明書を使用して、材料のグレード、厚さ、表面仕上げを確認します。
座標測定機は、公差検証を手作業による推定から精密な測定へと変革します。これらのシステムは、手作業では到底実現できない精度を提供します。様々な種類の座標測定機は、それぞれ異なる用途に対応します。
タイプ | デザイン | 最適な用途 | 標準精度 |
|---|---|---|---|
ブリッジ型CMM | 固定された花崗岩のテーブルの上を移動する橋 | 小型~中型の精密部品(最も一般的なタイプ) | ±1.0~3.0μm |
ガントリー式三次元測定機 | 2本の脚で支えられた橋、ワークピースは固定されたまま | 大型部品(自動車ボディパネル、溶接構造物(1メートル以上)) | ±3.0~10.0μm |
片持ち式CMM | プローブアームは片側からのみ伸び、三方とも開いている。 | 細長い部品。オペレーターが容易にアクセスできる。 | ±3.0~8.0μm |
水平アーム式三次元測定機 | 水平プローブアーム(同時測定のため、多くの場合デュアルアーム) | 大型板金部品、自動車のホワイトボディ | ±5.0~15.0μm |
ポータブルCMM | 関節式アームまたはレーザートラッカー、固定テーブルなし | 現場検査、移動できない大型組立品 | ±10.0~50.0μm |
CMM測定プロセスは5つのステップで構成されます。セットアップとアライメントでは、花崗岩製のテーブル上に部品を固定し、既知の基準面に接触させることで座標系を確立します。プローブの適格性評価では、既知の直径を持つ精密な基準球に対してプローブのスタイラスを校正します。プログラムの実行では、事前に作成された測定プログラムに従って、部品上の特定の点に接触させます。データの計算では、測定点に幾何学的特徴を適合させます。レポートの生成では、各測定特徴を公称寸法と公差と比較します。
ソフトウェア層は、生の座標をエンジニアリング上の決定事項に変換します。モーション制御とデータ取得は、軸の動きをプローブのトリガーと同期させます。CADアライメントとGD&T評価は、測定データをCAD公称値と比較し、図面に従ってデータム構造を適用します。レポート作成とトレーサビリティは、検査記録、SPC対応データのエクスポート、およびコンプライアンス文書を生成します。ソフトウェアの機能は、CMMが評価できる範囲を制限することがよくあります。高度なGD&T評価、自由形状解析、および自動検査ルーチンは、機械の力学だけでなく、ソフトウェア構成にも大きく依存します。
CMMは複数の公差タイプを検証します。位置公差は、指定された基準座標系に対する穴の中心、スロットの中間面、およびピン軸の位置を示します。方向公差は、基準面に対する表面または軸の測定された方向から、垂直度、平行度、および角度を計算します。形状公差は、基準面とは独立した単一のフィーチャの形状を記述します。振れと同心度は、基準円筒の軸を設定し、関連するフィーチャのその軸からのずれを測定します。
CMMの精度を維持するには、誤差源を制御する必要があります。±1℃の温度変化は、100mmのアルミニウム形状において±2~5µmの誤差を引き起こします。床の振動は、スキャン測定の再現性を低下させます。プローブの校正ミスは、系統的なサイズバイアスを生じさせます。治具の不具合は、繰り返し測定においてランダムなばらつきを引き起こします。基準点のずれは、全体的な誤差をすべての形状に伝播させます。
医療機器の製造には、厳しい公差が求められます。レーザーカットされた穴、エッジ、切り欠きには、通常±0.005インチ~0.010インチの公差が必要です。成形寸法とフランジ長さには、±0.010インチ~0.030インチが必要です。曲げ角度には、約±1°が必要です。大型薄板の曲げ寸法、溶接部、平面度には、プロジェクト固有の公差が必要です。
すべての寸法に厳しい公差を適用すると、製造の複雑さとコストが不必要に増加する可能性があります。適合性と機能に真に重要な寸法を特定し、それ以外の箇所には実用的な板金公差を使用してください。
材料の品質は最終製品の性能を左右します。生産開始前に、入荷する材料が仕様を満たしていることを確認する必要があります。検査とトレーサビリティは、顧客と自社のビジネスを守ります。
複数の試験方法により、板金の品質が保証されます。寸法検査では、板厚、平面度、幅、長さ、穴の位置を設計図面および公差と照合します。座標測定機、光学プロファイロメーター、レーザースキャンがこの検査をサポートします。表面品質検査では、傷、ピット、圧延痕、スケール、コーティングの不均一性を検出します。目視検査、プロファイロメーター、浸透探傷試験が表面評価をサポートします。非破壊検査では、材料を損傷することなく内部および表面の完全性を検査します。超音波探傷試験、渦電流探傷試験、磁粉探傷試験がこの目的に使用されます。機械的特性検証では、板金が適用規格の機械的特性要件を満たしていることを確認します。引張試験、硬度試験、曲げ試験がこれらの特性を検証します。微細構造検査では、表面検査では見えない結晶粒構造、相分布、介在物含有量、コーティング層の特性が明らかになります。
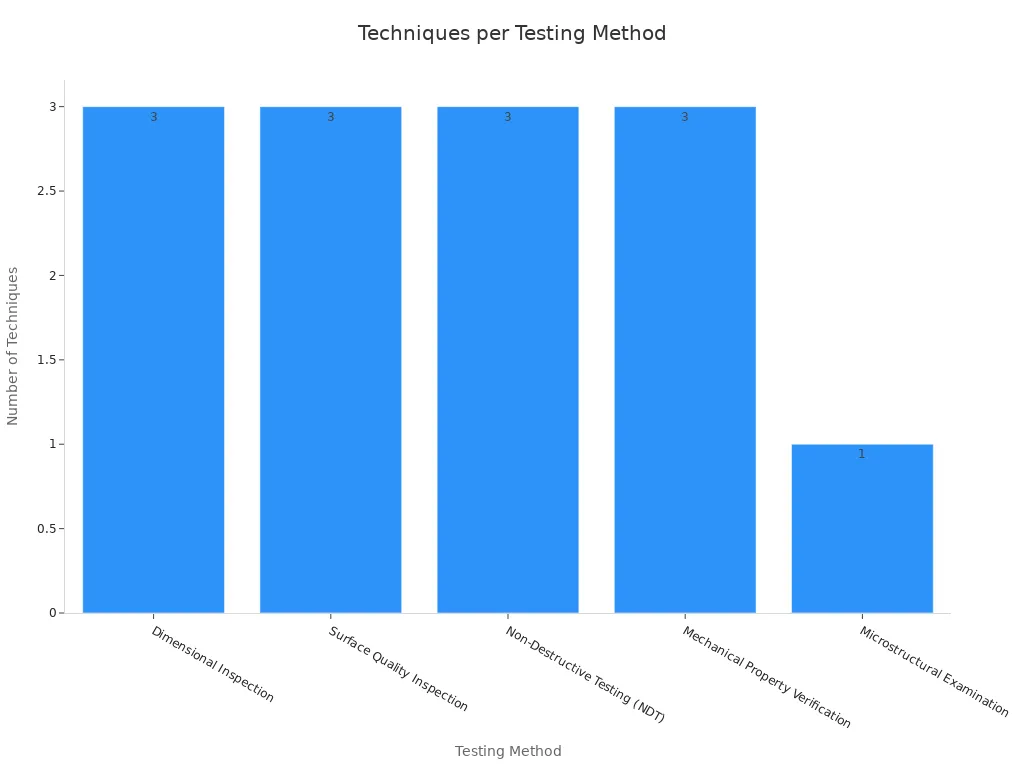
自動車業界では、厳格なA級表面品質基準により、露出したボディパネルに目に見える欠陥が一切ないことが求められます。そのため、表面品質検査と寸法検査は特に重要になります。
材料トレーサビリティは、製品リコールの影響を軽減します。欠陥材料の発生源とその使用事例を迅速に特定することで、広範囲なリコールではなく、対象を絞ったリコールが可能になります。ロットごとの詳細な定義により、影響を受ける材料を正確に特定できるため、不必要に広範囲なリコールを防ぐことができます。前方および後方トレーサビリティの両方をテストする模擬追跡により、システムが影響を受けるすべての製品と原材料を確実に識別できることが保証されます。
レコードの状態 | リコールへの影響 |
|---|---|
完了 | 影響を受けた区画は隔離することができ、暴露が確認された後は封じ込め措置が取られる。 |
部分的 | 前提条件あり。より広範な封じ込めが必要となる可能性もある。 |
ない | 履歴との照合が不可能なため、広範囲にわたる拒否またはリコールが行われる。 |
HPS 品質管理への取り組みがいかに製品、利益、そして人々を守るかを示す好例です。同社は出荷前に欠陥を発見する包括的なシステムを構築しました。
HPS 同社は、生産工程のあらゆる段階で徹底的な検査を実施する11名の検査員からなる常駐品質管理チームを擁しています。これらの検査員は、6種類の試験装置を用いて10段階の品質管理工程を担当します。試験装置には、トルクメーター、硬度計、摩擦試験機、塗膜厚X線検査装置、引張試験機、3Dスキャナーが含まれます。これらの装置により、寸法精度、材料特性、表面品質を包括的に検証することが可能です。
HPS 当該サプライヤーは、Intertekが発行するIntertek検証認証(認証番号:474194629_P+T)を取得しており、この認証は2025年7月31日から2026年7月30日まで有効です。また、当該サプライヤーは、Alibaba.comのスタッフおよび独立した第三者検証機関による現地検証を受けており、検証レポートはIntertekが発行しています。 HPS IATF 16949認証を取得した板金加工・製造業者として紹介されている。
当社には11名の検査員からなる常駐品質管理チームがあり、製造工程のあらゆる段階で徹底的な検査を実施しています。特定の認証は取得していませんが、22年にわたる輸出経験と現地での検証により、高い品質基準を保証しています。
認証、設備、経験豊富な人材の組み合わせにより HPS あらゆる生産工程において一貫した品質を提供すること。当社の板金品質管理への取り組みは、継続的な改善と顧客重視の企業文化を反映しています。
製造パートナーの選択は、製品の品質とビジネスの成功を左右します。提携関係を結ぶ前に、潜在的なパートナーを慎重に評価する必要があります。
部品要件に合ったプロセスと設備が最優先事項です。製造業者は、お客様の特定のニーズに適した機械と能力を備えている必要があります。エンジニアリングと製造性を考慮した設計サポートにより、お客様の設計が製造可能な部品に確実に反映されます。品質管理と検査能力は、欠陥品がお客様の工場に届くかどうかを決定します。リードタイムの信頼性と利用可能な生産能力は、生産スケジュールに影響します。総コストには、見積価格だけでなく、二次加工と調整も含まれます。コミュニケーション、改訂管理、問題対応の実践は、お客様との良好な関係を築きます。財務と業務の安定性は、リピート受注にとって重要です。
評価の際には、具体的な品質管理方法を検証する必要があります。初回レビューでは、製造業者が本格的な生産前に問題を発見していることを確認します。工程内チェックでは、生産全体を通して品質を維持します。最終検査では、不良部品の出荷を防ぎます。測定機器は、貴社の許容誤差要件に適合している必要があります。不適合処理手順では、製造業者が問題にどのように対処するかを定めます。文書化手順では、必要に応じて適合証明書や材料試験報告書を受け取れるようにします。検査方法は、部品のリスクに見合ったものである必要があります。問題の封じ込め、根本原因の調査、影響の伝達、再発防止は、成熟した品質システムを示すものです。
包括的な評価は、複数の側面を網羅します。品質管理システム認証は、第三者による検証を提供します。製造能力は、製造業者がお客様の仕様を満たせるかどうかを決定します。業界認証は、規制市場への参入を可能にします。生産能力はリードタイムに影響します。リードタイムの信頼性は、お客様への約束に影響します。従業員の資格は、実行品質を決定します。コミュニケーション方法は、プロジェクトの調整を形成します。財務の安定性は、サプライチェーンを保護します。施設監査とパイロットプロジェクトによる検証は、主張を裏付けます。
提携する前に、企業の品質基準、検査手順、認証について確認しておくべきです。初回品検査、工程内寸法検査、溶接部の健全性および構造試験、最終検査および性能検証、三次元測定機の使用状況について質問してください。板金品質管理体制がしっかりしている製造業者であれば、これらの質問に直接回答し、関連文書を提供してくれるはずです。
精密板金加工には共通の課題が存在します。スプリングバックと金属疲労は、曲げ加工後に金属が元の形状に戻る際に不正確さを引き起こします。工具の摩耗と校正誤差は、寸法のばらつきや表面欠陥につながります。薄板の熱膨張は、切断または成形中に薄い金属を歪ませます。アセンブリにおける公差の積み重ねは、複数の部品にわたって寸法のばらつきが蓄積されると、適切な嵌合を妨げます。設備能力の制限により、一部の設計では、すべての製造業者が利用できるとは限らない特定の機械が必要になります。工具コストを考慮すると、少量生産では専用工具は非経済的です。品質管理と検査には、寸法と材料を効果的に検証するためのリスクベースの戦略が必要です。溶接歪みは、溶接後の機械加工を必要とする変形を引き起こします。
構造的な完全性を損なうことなく、コストと品質のバランスを取る必要があります。高い基準を維持しながら、厳しい納期を守らなければなりません。明確なコミュニケーションと早期の連携を通じて、顧客の期待を適切に管理する必要があります。品質管理に優れた製造業者は、これらの課題をうまく乗り越える上で役立ちます。
品質管理は必須事項です。板金加工における安全性、精度、そして長期的な事業成功の基盤となります。品質管理が不十分だと、構造的な欠陥、経済的損失、そして企業イメージの低下につながります。効果的な品質管理は、一貫性、法令遵守、そして顧客満足度を実現します。 HPS これは、品質へのこだわりが製品、利益、そして人々を守る好例です。文書化された品質プロセス、認証、そして継続的な改善の文化を持つ製造業者を優先的に選定しましょう。
一般的な品質管理にはISO 9001を、航空宇宙関連の業務にはAS9100を優先的に取得すべきです。 HPS IATF 16949認証を取得しており、自動車グレードの品質基準への取り組みを証明しています。
品質管理によって出荷前に欠陥を検出します。この方法により、再加工、廃棄、リコールにかかる費用を削減できます。すべての部品が初回で仕様を満たすため、材料、労力、機械時間を節約できます。
トレーサビリティによって、不良品を迅速に特定できます。完全な記録があれば、広範囲なリコールではなく、対象を絞った封じ込めが可能になります。 HPS 貴社を高額な賠償責任リスクから守るための文書を管理します。
 今すぐ見積もりを取る


 IPv6 ネットワークサポート
伝言を残す
スキャンしてWeChatに送信 :
WhatsAppにスキャン :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska