2026年には、板金製造業界の主要なトレンドである自動化、デジタル化、持続可能性、サプライチェーンの変化が業界を大きく変革します。世界市場は3,369億4,000万ドルから年平均成長率5.7%で拡大すると予測されています。これらのトレンドを取り入れることで、スピード、精度、コスト効率において目に見えるメリットが得られます。この変化に備えましょう。 HPS 高度な製造ソリューションで、この変革を円滑に進めるお手伝いをいたします。
自動化とロボットは、生産をより迅速かつ安全にします。コスト削減と品質向上にも貢献します。
IoTやデジタルツインといったデジタルツールは、リアルタイムのデータを提供します。これにより、より的確な意思決定が可能になり、無駄を削減できます。
持続可能性と新素材の活用は、コスト削減と環境保護に貢献します。競争力を維持し、規制にも対応できます。
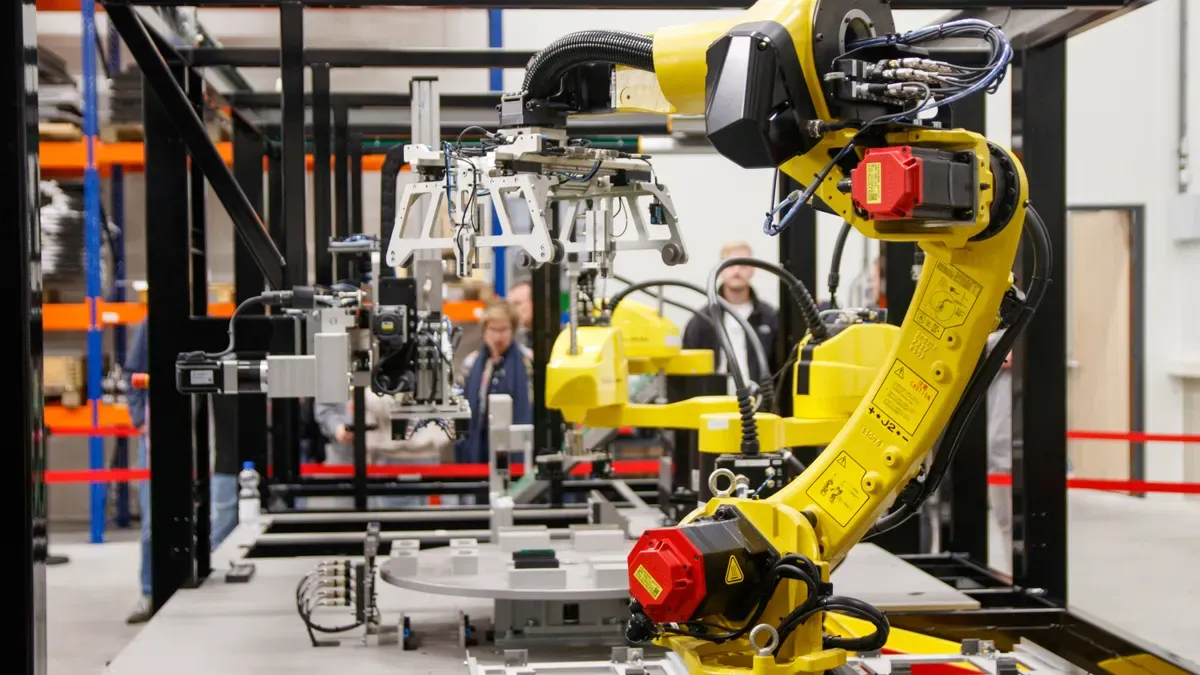
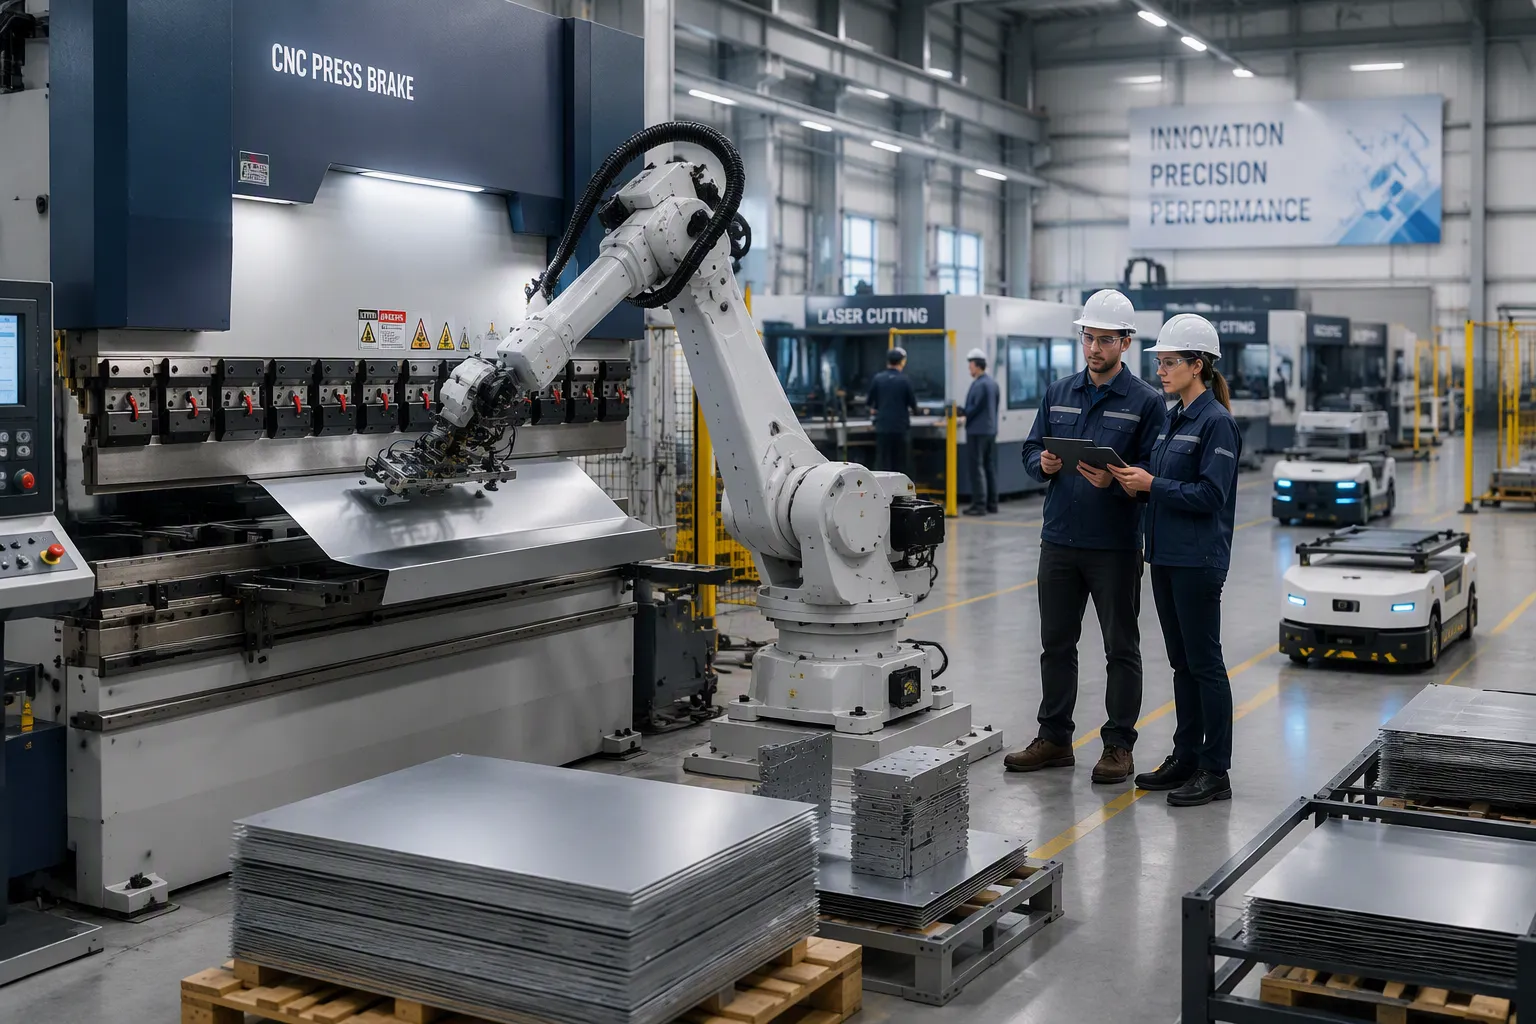
板金加工において、自動化とロボット技術はもはやオプションの投資ではありません。これらは、競争力のある加工業者と後れを取る業者を分ける基盤技術です。この変化は、小規模な加工工場から大規模な工業生産まで、あらゆる生産現場で見られます。協働ロボット、自動マテリアルハンドリング、インテリジェントプレスブレーキシステムの統合により、新たな生産パラダイムが生まれます。このパラダイムでは、スピード、精度、そして適応性が最優先されます。
協働ロボット(コボット)は、自動化の導入方法に根本的な変革をもたらします。従来の産業用ロボットとは異なり、コボットは保護ケージなしで従業員と安全に並んで作業できます。各関節に内蔵された力制限センサーが、毎秒数百回トルクを測定します。コボットのアームが予期せぬ抵抗に遭遇すると、瞬時に動作を停止または反転して反応します。安全規格に準拠したスキャナーとカメラが速度と距離を監視し、人が近づくと機械の速度を落とします。これらの機能により、かさばる安全ケージが不要になり、フェンスのない自動化が可能になります。コボットは、プレスブレーキの横など、作業が行われる場所に正確に設置できます。
従来のロボットとは異なり、協働ロボットは保護柵なしで人間の従業員と並んで作業するように設計されています。その特徴は、接触すると瞬時に停止できる感圧機能と、簡単な手動誘導(または「ティーチング」)で実現できるプログラミングの容易さです。協働ロボットの最も大きな影響は、収益面ではなく、仕事の人間化にあります。単調で、汚く、危険な作業を、協働的で付加価値の高い役割へと変革するのです。
協働ロボットの運用上の利点は、安全性だけにとどまりません。不自然な姿勢での作業や重い物の持ち上げといった作業を協働ロボットが担うことで、人間工学的に劇的に改善されます。作業員の負担や反復動作による怪我が軽減され、労災費用が削減されるとともに、仕事への満足度も向上します。また、協働ロボットは熟練労働者不足の解消にも役立ちます。1人のオペレーターが複数の協働ロボットステーションを監視できるため、限られた専門知識を生産現場全体に広く活用できます。
以下の表は、協働ロボットと従来型ロボットを主要な運用面において比較したものです。
特徴 | 従来型ロボット | 協働ロボット(コボット) |
|---|---|---|
プログラミング | 専用のプログラミングサポートが必要です | プログラミングと再展開が容易。タッチスクリーンまたは手動操作に対応。 |
空間 | 専用の安全システムと大規模な生産ラインの再設計が必要 | 省スペース。フェンス不要 |
料金 | 高い統合コスト | 初期投資と統合コストの削減 |
安全性 | 完全な囲いが必要。人間に近づけるのは危険すぎる。 | 人々の安全を考慮して設計されており、統合された安全システムは世界的な安全基準に準拠しています。 |
柔軟性 | 移動や再プログラミングが難しい | 最小限の設定で様々なタスクに使用可能。拡張性の高いアーキテクチャ。 |
デプロイメント | リードタイムが長い | 最小限の混乱で迅速な導入が可能 |
反復作業に協働ロボットを導入することで、生産の一貫性が向上します。協働ロボットはサイクルごとに同じ経路を繰り返すため、生産ロット全体の寸法ばらつきが抑制されます。ロボットにバーコードリーダーやビジョンカメラを組み合わせることで、すべての部品のデータ収集が可能になります。各部品のシリアル番号、トルク値、溶接タイムスタンプなどが自動的に記録されるため、トレーサビリティが容易になります。これにより、管理上の負担を増やすことなく、ISO認証や顧客の品質要件を満たすことができます。
協働ロボットの導入による生産性向上は測定可能で、かつ顕著です。1日2回の15分間の休憩と30分間の昼休み中に協働ロボットを稼働させ続けることで、8時間シフトの生産量が12.5%増加します。フレキシブルな部品供給装置、機械プロセス監視、および工具摩耗補正により、通常の営業時間終了時の生産量をさらに増加させることができます。これにより、多くの場合、無人第2シフトが可能になります。1台の協働ロボットで2台または3台の機械をサポートでき、1人のオペレーターがセルに部品を供給します。オハイオ州の板金加工会社EMIの事例を考えてみましょう。同社は、Hurco CNCマシンを操作するためにUR10eロボットを備えた2つのProCobotフレキシブル部品供給セルを運用しています。導入以来、EMIは自動化された機械1台あたり年間1,200~1,600時間以上の生産時間を追加しています。協働ロボットによる自動化は、サイクルごとに正確かつ再現性があります。内蔵の力覚センサーにより、ブランクが適切に位置合わせされ、正しく着座されることが保証され、位置ずれによる不良品が削減されます。
材料の取り扱いは、板金加工において最も労働集約的な工程の一つです。自動化システムは、このボトルネックを競争優位性の源泉へと変えます。ロボットによる積載・荷降ろし機構と高精度位置決めシステムを組み合わせることで、手作業による取り扱い時間を短縮し、位置合わせ精度を向上させます。これにより、連続運転が可能になり、作業者の疲労を最小限に抑えることができます。ワークピースは曲げ加工前に正確に位置合わせされるため、不適切な配置による欠陥が低減されます。結果として、生産量が増加し、あらゆる生産工程においてより均一な品質が実現します。
生産指標への影響は甚大です。大手メーカーの業績データを見てみましょう。
メーカー | スループットの向上 | 不良率/許容範囲 | セットアップ時間の短縮 |
|---|---|---|---|
小松 | 25~35% | 0.5%未満 | 該当なし |
天田 | 30~50% | ±0.1 mm | 最大40% |
プレスブレーキの自動化は、特に多品種少量生産において、同様に目覚ましい成果をもたらします。油圧式工具クランプとクイックチェンジ式セグメント工具により、工具交換が迅速化され、ダウンタイムが最小限に抑えられ、機械の稼働率が向上します。移動式プレスブレーキの自動化は、手動モードと自動モードを柔軟に切り替えられるという利点があります。ロボットセルは、曲げ加工1回あたりわずか1分でプログラミングできるため、少量生産や複雑な部品の加工に最適です。シフト外自動化により、機械を夜間や週末に稼働させることができ、追加の人員を必要とせずに生産能力を拡大できます。この機能は、頻繁な段取り替えが必要な場合に特に有効です。
ロボット式プレスブレーキの自動化は、曲げ加工を自動化することで人的ミスを減らし、精度を向上させます。少量多品種生産の場合、オフラインプログラミングにより、機械稼働時間を中断することなく新しい部品のプログラミングが可能になります。このアプローチにより、納期が短縮され、優れた品質が実現します。プログラムは事前に準備・シミュレーションされているため、頻繁な段取り替えにも効率的に対応でき、現場での段取り遅延を最小限に抑えることができます。
これらの改善は、いくつかの技術革新によって実現されています。CNCグラフィックコントローラは、原材料の入力から最適な曲げ順序、工具パラメータ、圧力を計算することで、手動による曲げ代計算を不要にします。高速サーボ駆動の多軸バックゲージは、微細な位置決め精度を実現し、新しい加工パラメータに自動的に調整されるため、手動による介入はわずか数秒に短縮されます。自動電動式または油圧式のクラウニングシステムは、部品の長さと材料特性に基づいて、ビームのたわみを瞬時に補正します。これにより、手動によるシム調整が不要になり、初回から均一な曲げ加工が保証されます。
これらの技術の累積効果により、目覚ましい成果が生まれています。ある自動車メーカーは、18台の機械に自動工具交換装置を導入した結果、年間段取り時間を74%削減しました。1ジョブあたりの工具交換時間は8.5分から31秒に短縮されました。複雑なブラケットの初回合格率は自動化後94%に達しました。投資回収期間はわずか11ヶ月でした。50種類以上の工具セットの段取り替え計画時間は45分から5分未満に短縮されました。類似の曲げ加工をグループ化することでサイクルタイムを最大22%削減しました。AIベースのネスティングにより、混合製品生産における無駄な動作を37%近く削減しました。
板金製造における自動化が労働力に及ぼす影響は、単なる雇用喪失という単純な構図にとどまりません。自動化は仕事そのものをなくすのではなく、仕事の性質そのものを変えるのです。生産現場では、これまでとは異なるスキル、役割、そして管理手法が求められます。こうした変化を理解することで、人材育成や技術投資をより効果的に計画できるようになります。
総合設備効率(OEE)は、自動化の効果を最も明確に示す指標です。以下の表は、主要業績評価指標(KPI)に基づき、手動操作とスマート自動化を比較したものです。
メトリック | 手動操作 | スマートオートメーション |
|---|---|---|
総合設備効率(OEE) | 50~65% | 75~85% |
初回合格率の向上 | — | 5~15% |
実質的な生産能力の向上 | — | 30~50% |
ROIタイムライン | — | 18~36ヶ月 |
これらの改善による経済的影響は甚大です。1分間に300フィートの生産速度で、1日あたり30分という控えめな時間増加でも、機会費用は1日あたり1,170ドルになります。これは1週間あたり5,850ドル、年間では304,200ドルに相当します。高速生産環境では、その額はさらに大きくなります。1分間に2,000缶を生産する高速缶製造ラインでは、OEEがわずか1%向上するだけで、年間35万ドル以上の追加利益を生み出すことができます。
自動化の導入が進むにつれて人件費は減少しますが、その影響は単純な人員削減にとどまりません。残った従業員はより付加価値の高い業務へとシフトしていきます。機械オペレーターは複数の自動化セルを監視するシステム管理者となり、保守技術者はロボット工学、センサー、制御システムに関する専門知識を習得します。品質管理担当者は、手作業による検査ではなく、データ分析とプロセス改善に注力します。これらの役割はより高い賃金と、より多くのキャリアアップの機会をもたらします。
スキルギャップは依然として大きな課題である 板金加工 2026年のトレンド。従来型の製造と最新の自動化システムの両方の経験を持つ人材を見つけるのは困難です。成功している製造業者は、社内研修プログラムや専門学校との提携を通じてこの課題に取り組んでいます。また、既存の従業員がすぐに習得できるほど直感的な自動化システムを設計しています。手動プログラミングとタッチスクリーンインターフェースを備えた協働ロボットは、このアプローチの好例です。経験豊富なプレスブレーキオペレーターは、コードを書かずに数分で協働ロボットに新しい経路を教えることができます。
スループットの向上は、事業全体にわたって相乗効果を発揮します。段取り時間の短縮により、シフトあたりの作業変更回数を増やすことができます。休憩時間や営業時間外の連続稼働により、実効生産能力が向上します。不良品の削減は、手直しやスクラップのコスト削減につながります。初回合格率の向上は、二次加工が必要な部品数を減らします。それぞれの改善が互いに強化し合い、生産性向上の好循環を生み出します。こうした板金加工のトレンドを取り入れるメーカーは、持続的な成長に向けて有利な立場を築くことができます。導入を遅らせるメーカーは、より速く、より安く、より高品質な製品を生産する競合他社からのプレッシャーに直面することになります。
デジタル化は板金加工の常識を覆しつつあります。生データを実用的な情報に変換するツールが利用可能になり、機械同士が通信し、生産ラインが自らの状態を報告します。かつては直感に頼っていた意思決定は、今やリアルタイムのデータに基づいて行われるようになりました。こうした板金加工業界のトレンドこそが、成功する加工業者と苦戦する加工業者を分ける決定的な要素となるのです。 HPS お客様の事業におけるデジタル変革を可能にする、スマートな製造インフラを提供します。
IoT(モノのインターネット)技術は、生産現場のあらゆる機械を中央ネットワークに接続します。プレスブレーキ、レーザーカッター、成形装置に組み込まれたセンサーが、温度、振動、サイクルタイム、エネルギー消費量に関するデータを継続的に収集します。これらのデータはダッシュボードに送られ、操業状況全体が一目で把握できます。問題が深刻化する前に発見できるのです。
リアルタイム監視は、生産管理の方法を変革します。プレスブレーキが通常の範囲外で動作している場合、メンテナンスチームに即座にアラートが送信されます。ベアリングの摩耗を示す振動パターンは、機械が故障する前にサービスリクエストをトリガーします。レーザーカッターの温度急上昇は、冷却システムの異常を知らせ、注意を促します。予期せぬ故障に対応するのではなく、計画的なダウンタイム中にメンテナンスをスケジュールできます。
運用上のメリットは、メンテナンスだけにとどまりません。すべての機械の総合設備効率をリアルタイムで追跡できます。特定のステーションで仕掛品が積み上がると、ボトルネックが明らかになります。稼働率の低い設備を特定し、それに応じて作業負荷を再配分できます。エネルギー消費データから、どの機械の運用コストが最も高いか、またピーク需要が発生する時間帯が分かります。エネルギー料金の安い時間帯に合わせて生産スケジュールを調整できます。
IoTセンサーを活用することで、品質監視が向上します。工程内測定により、寸法誤差が発生した時点で検出できます。規格外の部品は、工場出荷前に発見できます。問題が発生源で特定されるため、不良率が低下します。トレーサビリティデータは、すべての部品のすべてのパラメータを記録するため、顧客監査やISO認証への準拠が容易になります。
予知保全は、IoTデータの最も価値ある活用事例です。機械学習アルゴリズムが過去のセンサーデータを分析し、部品の故障時期を予測します。固定されたスケジュールではなく、実際の状態に基づいて部品を交換することで、計画外のダウンタイムを最大50%削減し、機器の寿命を延ばすことができます。また、メンテナンス予算も緊急修理から計画的な交換へとシフトします。
デジタルツインとは、実際の生産プロセスを仮想的に再現したものです。工場内のすべての機械、ワークフロー、資材の流れを反映するコンピュータモデルを構築します。このモデルは、現場の状況変化に応じてリアルタイムで更新されます。物理的な実装にリソースを投入する前に、仮想環境で変更をテストできます。
デジタルツインは、これまで板金加工業界を悩ませてきた、コストのかかる試行錯誤の手法を排除します。金属を切断する前に、新しい生産工程をシミュレーションできます。このモデルは、材料の挙動、ボトルネックの発生箇所、スループットを最適化するための調整方法を予測します。仮想空間で問題を特定できるため、修正にコストはかかりません。
デジタルツインとシミュレーションを活用することで、製造業は現場にリソースを投入する前に、ワークフローを仮想的にモデル化してテストできます。これにより、コストのかかる試行錯誤やダウンタイムを削減し、オーバーヘッドの増加を伴わずに規模を拡大することが可能になります。生産シミュレーションを行うことで、ボトルネックや品質問題を事前に特定し、リーン分析の精度を高めることができます。設計データをシミュレーション環境に直接インポートできるため、設計から製造までシームレスな流れが実現し、予測可能で収益性の高い結果が得られます。
デジタルツインの導入による成果は劇的です。年間生産量を600台から26,000台に拡大する必要があった金属加工会社、LMACグループの事例を考えてみましょう。
メトリック | 詳細 |
|---|---|
会社 | 金属加工会社(LMACグループ) |
チャレンジ | 年間生産量を600台から26,000台に拡大する |
解決 | デジタルツインは、現在および将来のプロセス、必要なリソース、レイアウトの選択肢をモデル化する。 |
容量増加 | 4500% |
結果 | 業務の中断なしに生産規模を拡大する |
設備投資 | 設備と労働力の要件を正確に特定することで最適化 |
デジタルツインは、以下の4つの重要な機能を提供することで、この変革を可能にした。
制約分析: システムのボトルネックとスループットの制限を特定します
シナリオテスト: 改善策と設備投資オプションを評価する
スケジュール最適化: 生産順序、リソース割り当て、バッチサイズ決定戦略を洗練し、各ステップにおける詳細な意思決定ロジックを実装します。
容量分析: 現在および将来の製品構成に必要なリソース要件を検証する
プレスブレーキ加工は、デジタルツイン技術の恩恵を大きく受けています。各機械の仮想レプリカを作成することで、力、曲げ角度、材料特性、工具の挙動を再現できます。有限要素解析とリアルタイムデータを組み合わせることで、実際の機械を稼働させることなく曲げ加工戦略を検証できます。
側面 | 最適化をどのようにサポートするか/試行錯誤をどのように減らすか |
|---|---|
プレスブレーキの仮想レプリカ | 機械の挙動(力、曲げ角度、材料特性、工具)を模倣したデジタルモデルを作成し、実際の生産前に曲げ加工の結果を予測することを可能にする。 |
曲げシナリオのシミュレーション | FEA(有限要素解析)とリアルタイムデータを使用して、機械を稼働させることなく、戦略、工具設定、材料を仮想的にテストすることで、試行錯誤のサイクルと不良品を削減します。 |
精度の向上 | 物理的変数を考慮に入れることで、曲げ角度と寸法を事前に正確に予測します。 |
材料廃棄物の削減 | 曲げ加工のパラメータをデジタル的に最適化することで、試運転と材料の無駄を最小限に抑えます。 |
プロセス効率 | リアルタイムでの調整と予知保全を可能にし、ダウンタイムを削減し、スループットを向上させます。 |
コスト削減 | 不良率の低下と機械稼働率の向上は、大幅なコスト効率化につながる。 |
強化されたトレーニング | 作業員は仮想モデル上で新しい曲げ加工方法を習得し、機械の摩耗を気にすることなくスキルを向上させることができる。 |
実世界での結果 | 事例研究によると、プレス前にシミュレーションを行うことで、材料の無駄を最大30%削減し、生産時間を25%短縮できることが報告されている。 |
デジタルツインモデリングは、持続可能性目標の達成にも役立ちます。エネルギー消費パターンをモデル化することで、生産スケジュールや設備利用率が全体のエネルギー使用量やピーク需要にどのように影響するかを分析できます。プロセス効率と材料利用率の向上を通じて廃棄物を削減する機会を特定することで、資源利用を最適化できます。グリーン製造イニシアチブを評価し、持続可能な慣行が生産KPIや運用パフォーマンスにどのような影響を与えるかを検証できます。生産性目標を維持しながら、代替生産アプローチの環境影響を定量化するために、二酸化炭素排出量削減戦略を分析できます。クローズドループの物質フローとリサイクルプロセスをモデル化することで、循環型経済の導入をシミュレーションし、環境影響と材料コストを削減できます。
自動化、デジタル化、持続可能性、先端材料、サプライチェーンの現地化、そして人材育成の進化が業界を牽引しています。スマートテクノロジーと人材育成を最優先事項とすべきです。 HPS これらのトレンドをサポートするソリューションを提供します。
自動化は、生産量を向上させ、不良品を減らし、段取り時間を短縮します。その結果、生産速度が向上し、品質の安定性も高まります。 HPS 当社は、これらの成果を達成するのに役立つ高度な製造設備を提供します。
これらのトレンドを取り入れたサプライヤーは、スピード、精度、コスト効率の面で優れた成果をもたらします。リスクを軽減し、成果を向上させることができます。 HPS 革新性、品質、そして長期的な信頼性において際立っています。
 今すぐ見積もりを取る


 IPv6 ネットワークサポート
伝言を残す
スキャンしてWeChatに送信 :
WhatsAppにスキャン :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska