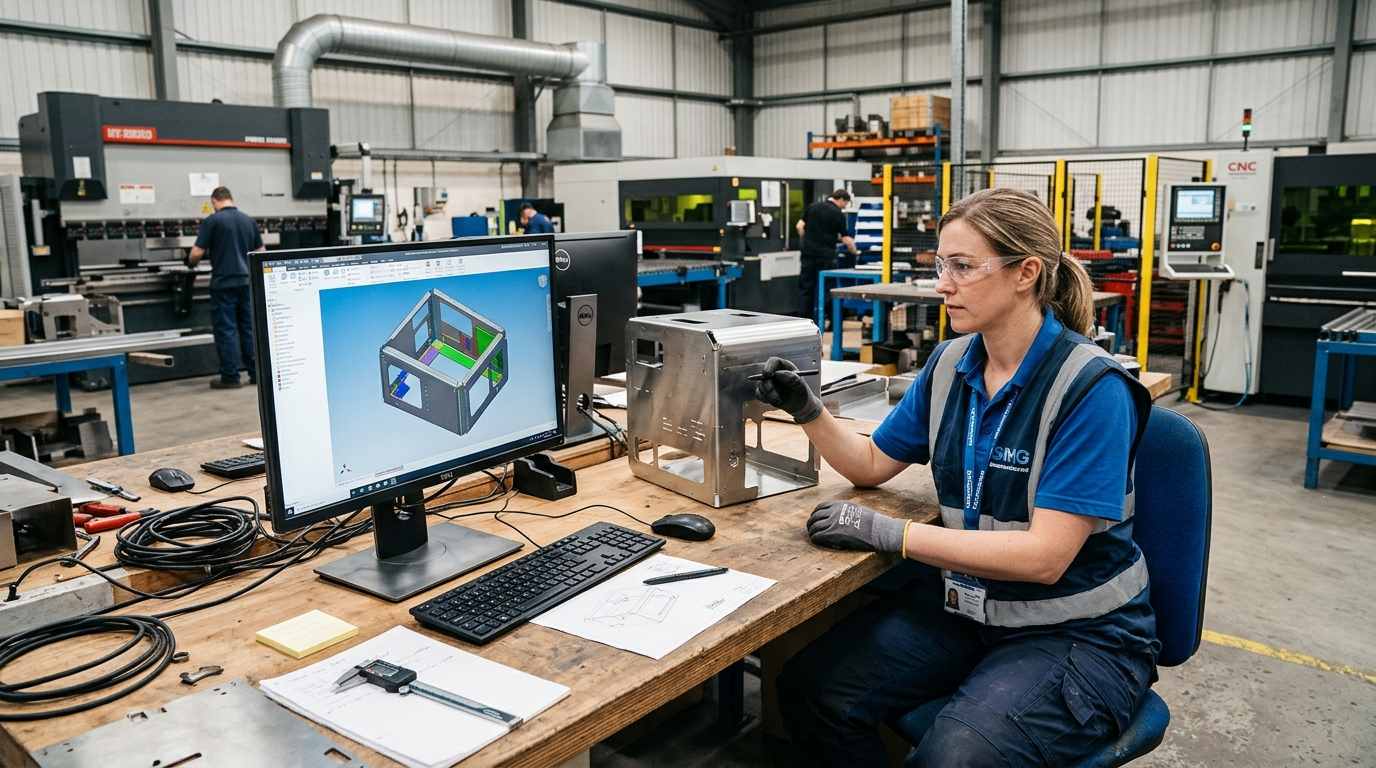
板金加工用の部品設計は、CNC加工や3Dプリンティングとは根本的に異なるアプローチを必要とします。板金加工では、平らな金属板を切断、打ち抜き、折り曲げて3D構造部品を成形します。最新のCADソフトウェアを使えば、エンジニアはほぼあらゆる複雑な形状を描くことができますが、それらのデジタル線を物理的でコスト効率の良い金属部品に変換する段階で、製造性設計(DFM)が重要になります。
工場現場での使用を想定した設計を怠ると、材料の変形、曲げ部のひび割れ、不良率の上昇、生産スケジュールの遅延など、深刻な問題が発生することがよくあります。逆に、適切に最適化されたDFM(設計製造性)戦略は、製造プロセスを加速させるだけでなく、工具費や人件費を大幅に削減できます。この包括的なガイドでは、板金設計における必須のベストプラクティスを解説し、避けるべき最も一般的なミスを重点的に取り上げます。
板金設計における最も基本的なルールは、曲げ加工に関するものです。平らな板材をプレスブレーキでV字型の金型に押し込むと、曲げ部の外側は伸び、内側は圧縮されます。金属の破損や反りを防ぐため、エンジニアは適切な内側曲げ半径を指定する必要があります。
一般的な目安として、内側の曲げ半径は材料の厚さ(1T)以上である必要があります。高張力炭素鋼や特定の航空宇宙グレードのアルミニウム合金などの硬い材料の場合、割れを防ぐためにこの最小半径を2Tまたは3Tに増やす必要がある場合があります。さらに、製造コストを抑えるためには、1つの部品のすべての曲げにおいて曲げ半径を均一に保つように努めるべきです。これにより、プレスブレーキのオペレーターは、折り曲げの合間に時間のかかる工具交換を行う必要がなくなります。
曲げ線に近すぎる位置に穴、スロット、または切り欠きを設けるのは、典型的な設計上の欠陥です。曲げ加工中、曲げ線付近の材料には極度の応力がかかります。この変形領域に穴が開いていると、穴は楕円形に伸びてしまい、ハードウェアの挿入や構造的な位置合わせに役立たなくなります。
形状の完全性を確保するため、穴の端から曲げの開始点までの距離は、材料の厚さの2.5倍に曲げ半径を加えた値(2.5T + R)以上である必要があります。このルールは、複雑な形状を設計する際に特に重要です。 特注板金筐体 内部マザーボードと冷却ファンの精密な位置合わせが求められる場合、空間的な制約から曲げ加工部の近くに穴を開ける必要が生じる可能性があります。その場合、製造パートナーは曲げ加工後に穴を開ける必要があり、二次加工コストが大幅に増加します。
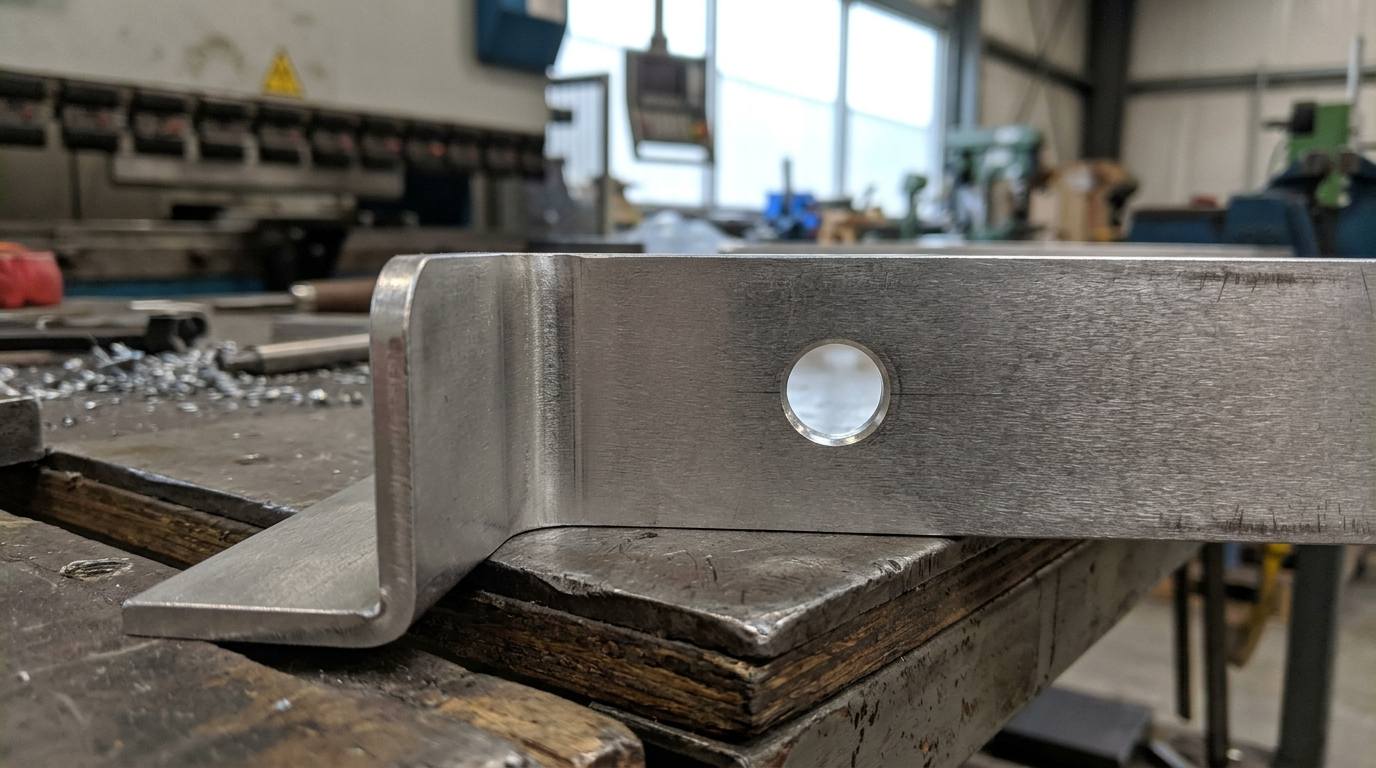
平板の端付近で曲げ加工を行うと、隣接する材料が破断する可能性があります。これを防ぐため、エンジニアは曲げ逃げ加工を施す必要があります。曲げ逃げ加工とは、曲げ線のすぐ隣に材料に切り込まれた小さな切り込みのことで、金属が自然に伸びるための必要な空間を確保します。
曲げ逃げ部の幅は材料の厚さ以上とし、深さは曲げ半径をわずかに超えるようにする必要があります。同様に、金属を切断する前に鋭角な角に面取りや丸みを帯びたフィレットを施すことで、組立ライン作業員が部品を安全に取り扱うことができるだけでなく、粉体塗装の密着性も向上します。
経験豊富な機械エンジニアでさえ、重機の物理的な制約を見落としてしまうことがある。以下は、製造工程を阻害する最もよくあるミスである。
不必要に厳しい公差を指定すること: CNC加工では±0.005インチの公差を容易に達成できますが、板金プレスブレーキで同じ精度を求めるのは非現実的でコストもかさみます。特定の取り付け箇所で厳密な精度が要求されない限り、標準的な板金公差(通常は±0.015インチ)を使用してください。公差を過剰に設定すると、製造業者は特殊な工具を使用する必要が生じ、不良率が上昇するため、請求額が膨らんでしまいます。
不可能な閉じた形状を設計する: プレスブレーキは、上部パンチと下部Vダイが動作するための物理的なクリアランスを必要とします。工具のためのスペースを確保せずに、背が高く狭いU字型や完全に閉じた箱型を設計すると、部品を曲げることができなくなります。 精密板金ブラケット折り畳みの順序を常にイメージし、各折り畳みの後、機械が十分に後退できるスペースがあることを確認してください。
ハードウェア挿入時のクリアランスを無視する: セルフクリンチングファスナー(PEMナットやスペーサーなど)は、薄い板金に丈夫なねじ山を付ける優れた方法です。ただし、これらのファスナーを垂直な壁や曲げ面に近づけすぎると、ハードウェア挿入プレスが穴に収まらなくなる可能性があります。最小エッジ距離の要件については、必ずファスナーメーカーのデータシートを参照してください。
複数の板金部品をどのように接合するかを決定することは、DFM の重要な考慮事項です。ロボット溶接と手動 TIG/MIG 溶接は優れた構造的剛性を提供し、 重機用ラック溶接作業は極めて高温を伴います。この熱によって薄板金属が歪み、美観を回復するためには、溶接後の矯正や研磨といった費用のかかる作業が必要となる場合があります。
可能な限り、エンジニアは機械的な締結方法を検討すべきです。交差するタブとスロットを設計したり、工業用リベットを使用したり、セルフクリンチング金具を採用したりすることで、組み立て時間を大幅に短縮できます。また、機械的な締結方法を用いることで、製品を平らに梱包して出荷できるため、完全に溶接された中空の筐体を出荷する場合と比べて、国際輸送コストを大幅に削減できます。
真に最適化された板金設計を実現するには、製品開発チームと製造現場との連携が不可欠です。曲げ半径の標準化、穴のクリアランスの確保、工具のアクセス性を考慮した設計など、DFM(製造性設計)の原則を厳守することで、最初の板金が切断される前にボトルネックを解消できます。
Huapushengでは、専任のエンジニアリングチームがすべてのプロジェクトに対し、積極的なDFM(設計製造性)分析を提供します。お客様の3D CADファイルを精査し、潜在的な製造リスクを特定し、コスト削減につながる変更をご提案することで、試作品から量産まで、ハードウェアがスムーズにスケールアップできるようサポートいたします。ぜひ今すぐ設計データをお送りください。次回の製造工程を最適化できるよう、共に取り組みましょう。
板金部品が曲げ加工中に破損する最も一般的な原因は何ですか?
最も一般的な故障原因は、材料の厚さや硬度に対して内側の曲げ半径が小さすぎるために発生する金属の破損です。金属が破断することなく伸びるように、常に最小曲げ半径(通常は1T)を守ってください。
1つの部品に複数の異なる曲げ半径を使用することはできますか?
CADソフトウェアでは可能ですが、1つの部品に複数の異なる曲げ半径を使用することは強く推奨されません。プレスブレーキのオペレーターは、曲げごとに機械を停止してパンチとダイの金型を物理的に交換する必要があり、人件費と生産時間が大幅に増加します。
レーザー切断時の熱は、DFM(製造性設計)にどのような影響を与えるか?
切り抜きや穴の間隔が狭すぎると、ファイバーレーザーからの集中した熱によって、それらの間の細い金属片が歪んだり溶けたりする可能性があります。パンチング加工やレーザーカット加工の間隔は、金属自体の厚さよりも大きくするのが最善です。
 今すぐ見積もりを取る


 IPv6 ネットワークサポート
伝言を残す
スキャンしてWeChatに送信 :
WhatsAppにスキャン :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska