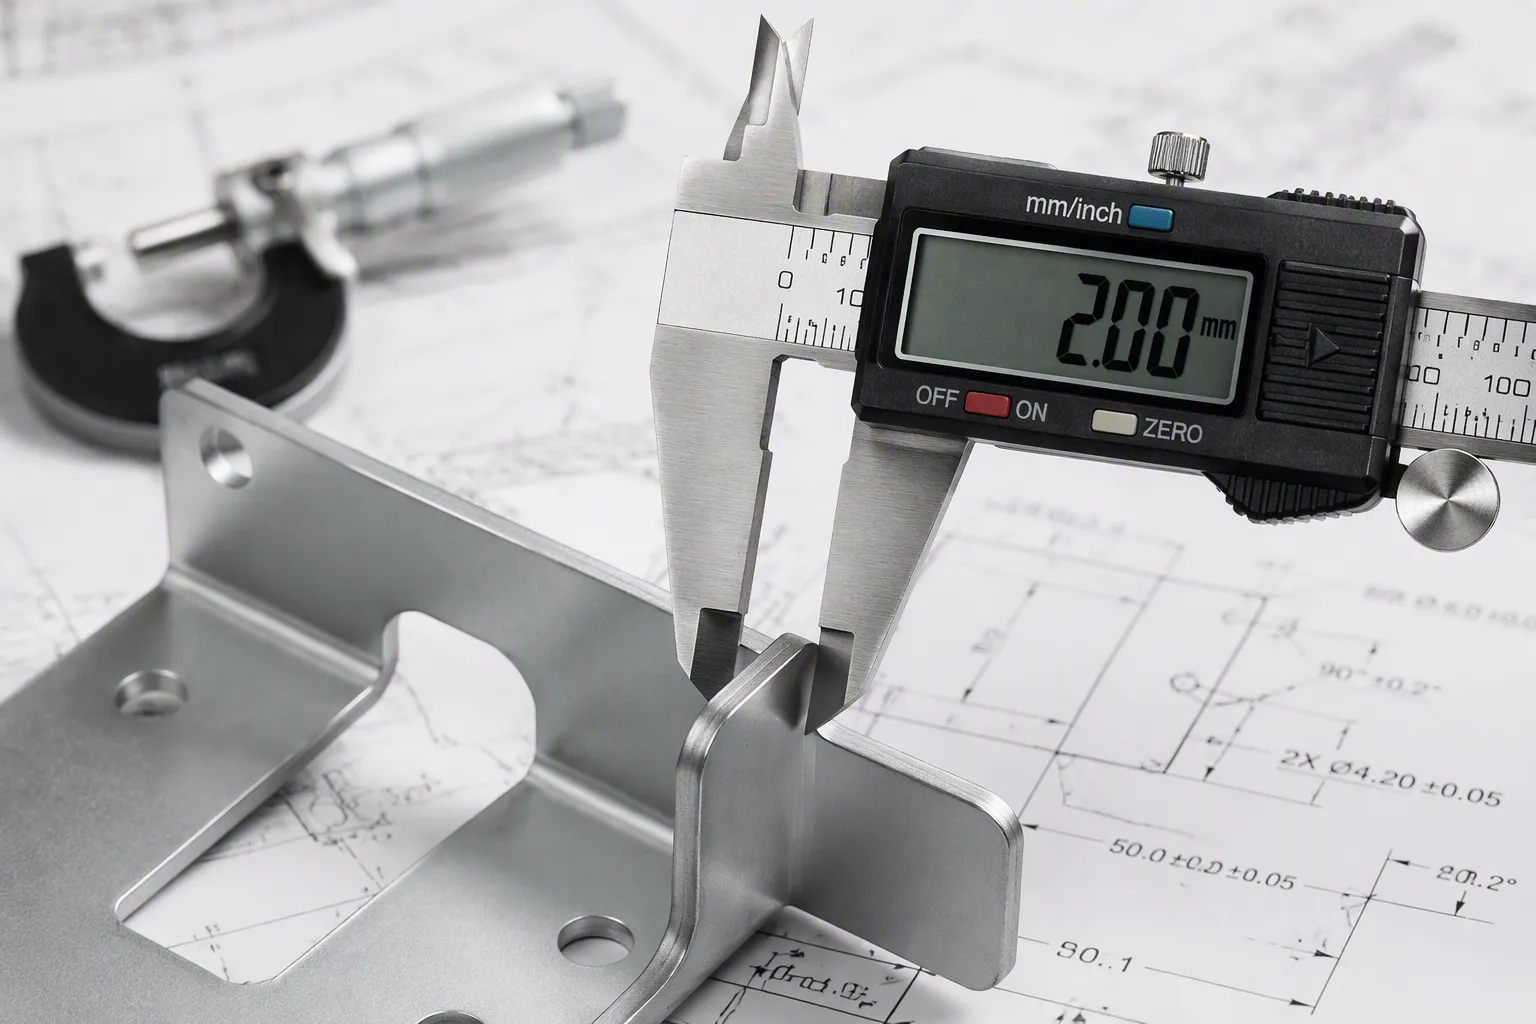
精密板金公差 穴、曲げ、エッジの公称寸法からの許容偏差を定義します。これらの値は、部品の適合性、機能、および製造コストを決定します。レーザー切断部品の標準公差は±0.005インチですが、材料のスプリングバックや工具の摩耗によって実際の結果が左右されます。厳しい仕様とコストのバランスを取る必要があります。
材質の種類と厚みは、許容誤差の厳密さに影響します。アルミニウムのような軟らかい金属は、鋼鉄よりも厳しい許容誤差に対応できます。
適合性や機能に影響を与える重要な部分のみ、厳しい公差を指定してください。それ以外の部分は、コスト削減のため標準公差を使用してください。
過剰な公差を設定すると、品質向上には繋がらず、コストと納期が増加します。製造業者と早い段階から協力して、現実的な公差を設定しましょう。
板金部品の精度は、いくつかの要因によって決まります。これらの制約を理解することで、現実的な板金公差を設定し、不要なコストを回避することができます。
材料特性は、すべての板金公差の基準値を決定します。曲げ加工は最終形状に影響を与える最も重要な工程であり、材料の種類がここで最も大きな影響を与えます。アルミニウムのような軟らかい金属は、鋼やステンレス鋼よりも厳しい公差が許容されます。以下の表は、材料の種類、厚さ、および達成可能な内径の関係を示しています。
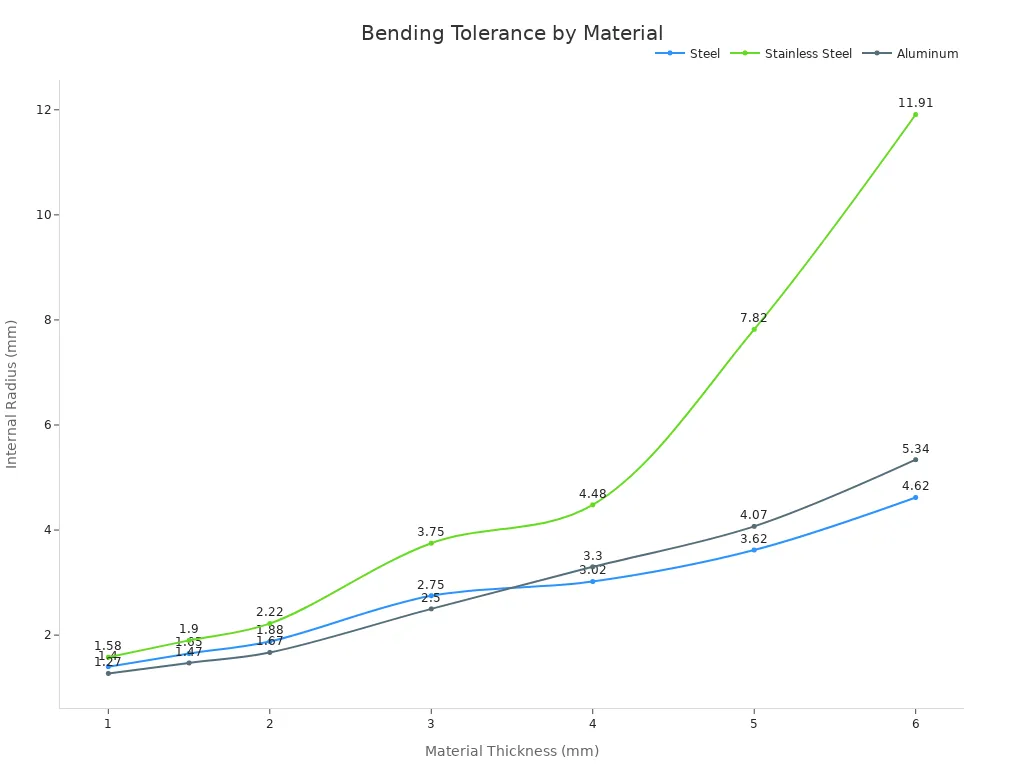
板金ゲージはあくまで公称厚さであり、実際の材料厚さは仕様で定められた許容範囲内で変動する可能性があります。この変動は、製造部品に厳しい公差が適用される場合に特に重要になります。
鋼材はより大きな曲げ力を必要とし、厚い板材は曲げ線に沿って不均一に伸びたり縮んだりする。薄い板材は切断しやすいが、溶接時に反りやすい。
最先端技術 | 直径公差 | エッジ特性 |
|---|---|---|
CNCファイバーレーザー | ±0.12 mm | わずかに先細りになっている、熱影響部 |
CNCタレットパンチング | ±0.05 mm | 垂直なエッジがきれいで、熱の影響はありません。 |
CNCリーマ加工(フライス加工後) | ±0.015 mm | 完全に丸く、バリがない |
レーザー切断は柔軟性に優れていますが、熱影響部とわずかなテーパーが生じます。一方、パンチング加工は穴径の精度に優れています。一般的な商業規格では、直径30mm以下の穴の場合、±0.1mm~±0.15mmの公差が許容されています。
工具の状態は、達成可能な公差に直接影響します。パンチとダイのクリアランスを小さくすると、クリアランスが大きい場合と比較して、長時間の生産中にパンチの摩耗が増加します。オペレーターは、蓄積された摩耗を確認し、既存の工具がより狭いクリアランスに対応できるかどうかを判断する必要があります。クリアランスが小さい場合は、セットアップと作業のたびに、追加のアライメント検証が必要になります。
工程が増えるごとに、ばらつきが生じます。公差の累積は、成形、打ち抜き、曲げ、組み立ての各工程で累積します。曲げ線に近すぎる位置に配置された部品は、成形中に歪みます。曲げ間の距離公差は通常±0.381 mmです。工程数が少ないほど、累積公差は一般的に厳しくなります。
板金部品の各形状には、それぞれ固有の公差範囲があります。図面を最終決定する前に、これらの公差範囲を把握しておく必要があります。以下のセクションでは、レーザー切断、成形、打ち抜き、溶接における一般的な値について詳しく説明します。
レーザー切断は、標準的な板金加工の中でも最も高い精度を実現します。ファイバーレーザーであれば、薄板材の直線寸法で±0.005インチ(±0.13mm)の精度を維持できます。穴径は通常±0.005~±0.010インチの範囲内に収まります。また、端面に対する穴の位置も通常±0.005~±0.010インチの範囲内に収まります。
これらの値は材料の厚さによって異なります。薄い板は厚い板よりも正確に切断できます。1mm厚のアルミニウム板は、6mm厚のステンレス鋼板よりも厳しい公差に対応できます。レーザービームは切断面にわずかなテーパーも生じさせます。このテーパーは、公差予算に新たな変数を加えることになります。
下の表は、レーザー切断加工における業界標準値を示しています。
特徴 | 標準許容差(代表値) | 精度公差(標準値) |
|---|---|---|
レーザーカットによる直線寸法 | ±0.010″~0.020″ | ±0.005″~0.010″ |
穴の直径/位置 | ±0.005″~0.010″ | ±0.003インチ~0.005インチ |
曲げ角度 | ±1.0° | ±0.5° |
成形フランジの長さ | ±0.020″~0.030″ | ±0.010″~0.015″ |
全体的に溶接されたアセンブリ | ±0.060″~0.125″ | ±0.030″~0.060″ |
これらの範囲は一般的な製造慣行に基づいています。特定の工場における保証された能力を示すものではありません。達成可能な公差は、材料、厚さ、部品形状、設備の状態、および工程順序によって異なります。見積もり時には、必ず製造業者のエンジニアリングチームに正確な達成可能な公差を確認してください。
国際規格は、一般的な公差の枠組みを提供します。ISO 2768-1は、個別の公差指定がない線形寸法および角度寸法の許容偏差を定義しています。この規格では、細目(f)、中目(m)、粗目(c)、極粗目(v)の4つのクラスが規定されています。公称長さが6~30mmの場合、中目クラスでは±0.2mm、細目クラスでは±0.1mmが許容されます。下の表は、公称長さの範囲ごとにこれらのクラスを比較したものです。
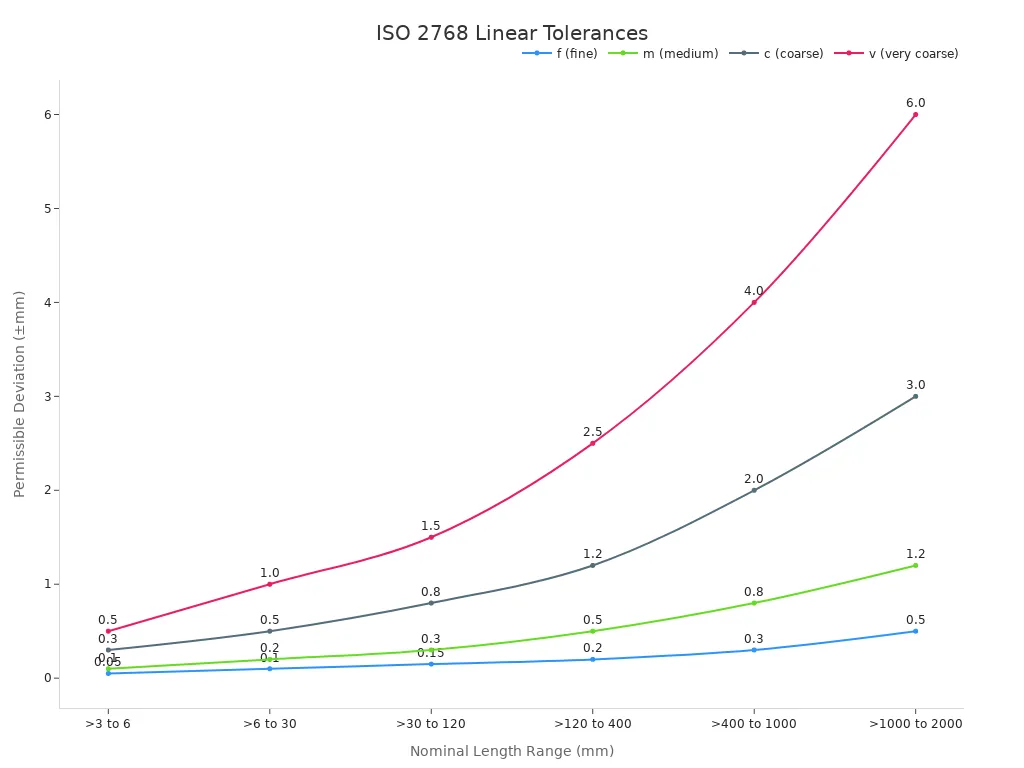
ISO 2768-2は、真直度、平面度、直角度、対称性などの幾何公差を規定しています。これらの等級(H、K、L)は、個別の幾何公差を指定しない場合に、形状と向きを制御します。長さ100mmまでの部品の場合、等級Kでは直角度の偏差が0.4mmまで許容されます。等級Hでは、その偏差が0.2mmまで厳しくなります。
機能的に重要な部品については、図面にISO 2768の公差クラスを明記してください。この方法により曖昧さが解消され、製造業者に明確な目標値を示すことができます。
板金加工において、曲げ加工は最もばらつきが大きい工程です。材料のスプリングバック、工具の摩耗、曲げ順序など、様々な要因が最終的な角度とフランジ長に影響を与えます。標準的なプレスブレーキでは、曲げ角度は±1.0°以内に収まります。特殊な工具と補正機構を用いた精密曲げ加工では、±0.5°の精度を実現します。
フランジの長さ公差は、標準加工の場合、通常±0.020~±0.030インチです。精密成形では、この公差は±0.010~±0.015インチにまで狭まります。これらの値は、材料ロットが均一で、工具が適切にメンテナンスされていることを前提としています。
曲げ間の距離公差も重要な寸法です。一般的な値は±0.015インチ(±0.381mm)です。この公差は複数の曲げにわたって累積されます。積み重ねを考慮しない場合、4つの曲げがある部品では累積誤差が±0.060インチまで大きくなる可能性があります。
材料の厚さはここで重要な役割を果たします。厚い板材ほど大きな力が必要となり、より大きな反発力が生じます。例えば、3mm厚の鋼板は1mm厚のアルミ板よりも大きく反発します。そのため、加工業者は曲げ角度を調整して補正する必要があります。この調整には時間とコストがかかります。
内側の曲げ半径も公差に影響します。半径が小さいと応力が集中し、亀裂が発生する可能性が高くなります。半径が大きいと応力が分散され、均一性が向上します。可能な限り、半径は材料の厚さ以上になるように設計してください。
タレットパンチングは、穴径の再現性に優れています。CNCタレットパンチングの場合、理想的な条件下では穴径の精度は±0.05mmです。この精度は、小径穴加工におけるレーザー切断に匹敵します。また、パンチング加工では、熱影響部がなく、きれいな垂直なエッジが得られます。
穴位置の公差は、機械の位置決め精度と部品のフィーチャ数によって決まります。標準的なCNCパンチの場合、穴間の位置公差は±0.005~±0.010インチです。穴とエッジ間の公差にはより注意が必要です。エッジに近い位置(材料の厚さの2倍未満)でパンチすると、金属をパンチする際の応力によってエッジが押し出される可能性があります。エンジニアは、穴とエッジ間の公差を±0.010インチにする必要があります。±0.005インチの公差は、絶対に必要な場合にのみ使用してください。
切り欠きも同様のルールに従います。曲げ線に近すぎる切り欠きは、成形時に歪みを生じます。切り欠きは、曲げ線から少なくとも材料の厚さの2.5倍以上離して設ける必要があります。この距離を保つことで、曲げによって材料が切り欠きに引き込まれ、形状が変化するのを防ぐことができます。
パンチング加工では、穴のサイズごとに専用の工具が必要になります。この工具コストのため、パンチング加工は大量生産に適しています。一方、少量生産の場合は、工具が不要なレーザー切断の方が一般的にコストが安くなります。
溶接は公差の状況を劇的に変化させる。熱の投入によって膨張、収縮、歪みが生じる。これらの影響はアセンブリ全体に蓄積され、寸法が仕様外となる。
下の表は、溶接による歪みが一般的な突合せ継手に及ぼす影響を示しています。
パラメータ/出力 | 価値 |
|---|---|
関節の種類 | 突き合わせ継手(Kj=1.0) |
板厚 | 12 mm |
溶接サイズ | 8mm |
溶接長さ | 500 mm |
縦方向の収縮 | 2.67 mm (5.33 mm/m) |
横方向の収縮 | 0.94 mm |
角度歪み | 0.254° |
500mmの溶接の場合、長手方向の収縮量(2.67mm)だけでも、一般的な組立公差である±0.5mmを容易に超えてしまう可能性があります。この収縮により、事前位置決めや治具を使用しない限り、部品は仕様外となってしまいます。
次の表は、一般的な歪みの種類とその影響をまとめたものです。
歪み/収縮タイプ | 標準値 | 最終組立公差への影響 |
|---|---|---|
角度歪み | 1°~2° | パネルが溶接部を中心に回転し、接合面やボルト穴の位置ずれを引き起こす。 |
線収縮率 | 0.5%~1.5% | 接合されたシートを内側に引っ張り、全体の寸法を短縮させ、重要な部分が許容範囲外になる可能性がある。 |
これらの値は、中程度の溶接でも、一般的な板金加工の許容誤差(例えば、曲げ1箇所あたり±0.3mm)を超える変位が生じることを示しています。事前補正を行わないと、スライドインレールや回路基板を取り付けることはできません。
溶接組立品の標準公差は±0.060~±0.125インチです。治具と応力除去を用いた精密溶接では、±0.030~±0.060インチまで対応可能です。可能な限り、調整機能を備えた溶接構造物を設計してください。スロット穴、シム、および大きめのクリアランス穴は、再加工を必要とせずに溶接歪みを吸収します。
溶接によって熱影響部が生じ、材料特性が変化します。これらの熱影響部は、隣接する形状を歪ませる可能性があります。設計上可能な限り、重要な寸法は溶接部から離れた位置に配置するようにしてください。
これらの形状固有の許容範囲を理解することで、図面上で現実的な板金公差を設定することができます。次のセクションでは、これらの個々の公差が部品全体でどのように組み合わされるかを説明します。
部品全体にわたって、個々の形状公差が組み合わさります。この組み合わせによって、公差スタックアップと呼ばれる累積誤差が生じます。最終的な組み立て品が適合し、正常に機能するかどうかを予測するには、スタックアップを理解する必要があります。
曲げ加工、パンチ加工、切断加工のたびに、それぞれ固有の誤差が生じます。これらの誤差は部品全体に蓄積されます。単一の表面では±0.005インチの誤差が許容されるかもしれませんが、3つ以上の曲げ加工を行うと、累積誤差は±0.030インチにまで拡大する可能性があります。ある測定例では、スロットのずれは0~0.3mmの範囲でした。3つのサンプルを評価した結果、エンジニアは「L」寸法の累積誤差が0.1~0.5mmの範囲内にあると推測しました。このデータは、板金加工部品の精度を評価する際には、累積公差を考慮する必要があることを示しています。
状態 | 標準的な累積許容誤差 |
|---|---|
単一表面 | ±0.005インチ(0.13mm) |
3つ以上のカーブを越えて | ±0.030インチ(0.76 mm) |
曲げ角度 | ±1° |
業界標準 | ISO 2768-mk、ASME Y14.5 |
最悪ケース分析では、すべての公差を最大値で加算します。この方法は組み立てを保証しますが、板金公差を不必要に厳しくしてしまうことがよくあります。統計分析では、確率を用いて実際のばらつきを予測します。このアプローチでは、より緩やかな公差と低コストを実現できます。リスク許容度と生産量に基づいて、どちらの方法を選択するかを決定する必要があります。
賢明な設計選択によって、スタックアップ問題を軽減できます。以下の手法をアセンブリに適用してください。
主要な基準位置には丸穴を使用して、X方向とY方向の両方の位置を固定します。
重要度の低い場所にスロットを設けることで、一方向への累積的な変動を吸収する。
スロットは、想定される積み重ね方向に沿って配置してください。
スロットの長さは、最悪の場合のスタックアップから許容誤差を差し引き、安全マージンを加えた値として計算します。
まず基準となるファスナーを締め、次に位置合わせを維持しながら溝付きファスナーを締めます。
重要な次元での移動を可能にするスロットは避けてください。
これらの戦略は、板金公差をより厳しくすることなく、ばらつきを吸収します。
これで、精度を制限する要因と、一般的な形状における標準的な許容範囲を理解できたでしょう。次のステップは、その知識を、製造業者が効率的に製作できる図面に落とし込むことです。効果的な公差指定を行うには、重要なものとそうでないものを明確に区別する必要があります。このセクションでは、自信を持ってこれらの判断を下す方法を説明します。
まず、シンプルな質問から始めましょう。適合性と性能にとって本当に重要な寸法はどれでしょうか?この質問は、あらゆる公差設定の指針となるべきです。コストとリードタイムを増加させることなく、あらゆる箇所に厳しい公差を適用することはできません。そうではなく、機能に不可欠な寸法を特定し、それらの寸法に対して意図的に公差を設定する必要があります。
重要な寸法には、通常、嵌合面、穴パターン、シール面、および必要なクリアランスが含まれます。これらの要素によって、部品が正しく組み立てられ、意図した機能を果たすかどうかが決まります。これらの寸法には厳しい公差を適用してください。その他のすべての寸法については、標準の公差を適用してください。
図面に設計意図を反映させるために、小数点以下の桁数に関する規則を使用します。たとえば、寸法は次のように記述します。 .XX デフォルトの許容誤差は±0.015インチになる可能性があります。寸法は次のように表記されます。 .XXX 誤差は±0.005インチまで許容される場合があります。この表記法を用いることで、図面に個別の注釈を散りばめることなく、意図を明確に伝えることができます。
寸法は、複数の寸法を連鎖させるのではなく、単一の一貫した基準点から取得してください。連鎖的な寸法は、部品全体にわたって公差の累積を引き起こします。単一の基準点を使用することで、この累積を防ぎ、製造業者に明確な基準点を提供できます。部品が組み立て時にどのように固定され、使用されるかを反映した基準点を選択してください。
可能な限り、複数の曲げ箇所にまたがる寸法指定は避けてください。これらの箇所は、それぞれの曲げ箇所で誤差が生じるため、最もばらつきが大きくなります。代わりに、最も近い成形または切断されたエッジを基準に寸法を指定してください。この方法により、製造業者の公差管理の負担が軽減され、初回試作品の成功率が高まります。
展開図、STEP形式の3Dモデル、および寸法入り図面をご提供ください。モデルはプログラミングとツールパス生成をサポートします。図面は検査と最終承認を規定します。この組み合わせにより、製造業者は部品を正しく製造するために必要なすべての情報を得ることができます。
幾何寸法公差(GD&T)は、単純な線形寸法を超えたものです。形状、向き、位置、輪郭といった幾何学的特性を定義します。標準化された記号、フィーチャ制御枠、データムを用いることで、GD&Tはフィーチャと公差を明確かつ曖昧さなく定義します。
GD&Tは、設計意図を正確に伝えることで、板金加工図面におけるコミュニケーションを改善します。機械加工担当者や検査員は、推測に頼ることなく要求事項を解釈できます。この明確さにより、エラー、手戻り、曖昧さが削減され、最終製品が仕様を満たすことが保証されます。
GD&T(幾何公差)を用いることで、曲げ加工に伴う変形を制御できます。平面度、平行度、角度の公差によって、曲げ加工後の表面形状を許容範囲内に維持できます。位置公差によって、穴の位置を精密に制御できます。表面形状によって、成形された形状の曲率が均一になります。
GD&Tは検査時間の短縮にも貢献します。基準面に基づいた形状は測定が容易になり、穴位置の正確な位置決めは複雑な手動測定に取って代わります。この効率化により検査コストが削減され、初回製品承認までの時間が短縮されます。
GD&TをCADプロセスに統合することで、複雑な幾何学的制約を効果的に伝達できます。この手法は品質基準の遵守を支え、エラー発生の可能性を低減します。GD&Tは、適切に使用すれば、複雑な幾何学的関係を伝える上で特に効果的です。
板金設計で一般的に使用されるGD&T記号には、平面度(平坦度、直角度、位置度、曲率、平行度など)があります。機能的に重要な事項については、図面にISO 2768またはASME Y14.5を参照するようにしてください。この方法により曖昧さが解消され、製造業者に明確な目標が与えられます。
製造業者との早期の連携は、問題が生産現場に到達する前に未然に防ぎます。設計段階で製造パートナーを関与させるべきであり、図面が完成した後では遅すぎます。このタイミングであれば、製造業者は実現可能性を検証し、工程調整を提案することができます。
見積依頼書(RFQ)に重要な寸法を明記してください。どの寸法が重要で、なぜ重要なのかを製造業者に伝えてください。この情報があれば、より低いコストで機能を維持できる加工方法を提案しやすくなります。製造業者は、最も重要な点に集中して取り組むことができます。
公差を厳しくする前に、必ず確認してください。寸法が標準工程範囲を超える精度を必要とすると思われる場合は、見積もり時にその旨を尋ねてください。場合によっては、別の工程が必要になることもあります。多くの場合、設計を少し調整するだけで、より厳しい精度が不要になります。
製造業者と早期に連絡を取り、実現可能性を確認し、製造中の公差の不一致を防ぎましょう。公差が不明確だと、部品の不一致、組み立ての遅延、手直しにつながる可能性があります。明確な制限値を設定することで、製造業者は予測可能な結果を提供できます。
材料によって、切断や曲げ加工時の挙動は異なります。アルミニウム、ステンレス鋼、軟鋼などでは、それぞれ異なる許容誤差が必要となる場合があります。お客様の用途に最適な材料と加工方法の組み合わせについては、加工業者にご相談ください。
曲げ半径を一定に保ち、フランジの長さを適切に維持し、穴と曲げ部の距離を適切に保って歪みを低減してください。これらの設計上の選択により、部品の製造が容易になり、公差の一貫性が向上します。
重要度の低い形状に対する厳しい公差は、いくつかの要因によって製造コストを増加させます。加工速度の低下、追加の検査要件、不良率の上昇、そして場合によっては専用工具や二次加工が必要となることなどがコスト増につながります。板金成形では、スプリングバック、材料のばらつき、および累積的な曲げのばらつきが生じるため、加工プロセスが自然に達成できる範囲を超えて厳しい公差を適用すると、製造業者は高額な代替策を講じざるを得なくなります。
公差の合理化、つまり機能を保護する寸法のみを厳しくし、それ以外の寸法を緩めることで、他の設計変更を行う前に、公差が厳しい設計の製造コストを15~30%削減できます。ある代表的な事例では、成形フランジの寸法に±0.002インチの公差が指定された筐体が届きました。これは、曲げ加工された板金部品に適用される機械加工公差です。成形だけでは確実に実現できず、二次加工が必要でした。フランジの実際の機能は、ガスケット付きカバーを取り付けることでした。設計は±0.015インチで正しく機能しました。解決策は、部品に実際に必要なものについて簡単に話し合い、図面を修正することでした。これは、最初の試作品の後ではなく、見積もり段階で発見すれば、解決コストが最も低い問題の一つです。
最もコストのかかる公差は、多くの場合、機能的なメリットを全くもたらさないものです。寸法は、その影響度に基づいて4つのグループに分類する必要があります。
重要公差:部品の機能、安全性、または組み立てに直接影響を与える寸法。これらは最も厳格な管理が必要であり、最も高いコストを伴います。
重要な公差:性能に影響を与えるが、機能的な余裕がある寸法。これらは適度な管理が必要となる。
標準公差:寸法は一般的な図面公差によって管理されます。これらは通常の工程管理を必要とします。
重要度の低い公差:クリアランスや外観上の特徴。これらは実用上最も緩い公差で済み、コストも最も低くなります。
下の表は、一般的な板金加工における標準公差を比較したものです。ご自身の仕様を設定する際の参考としてご利用ください。
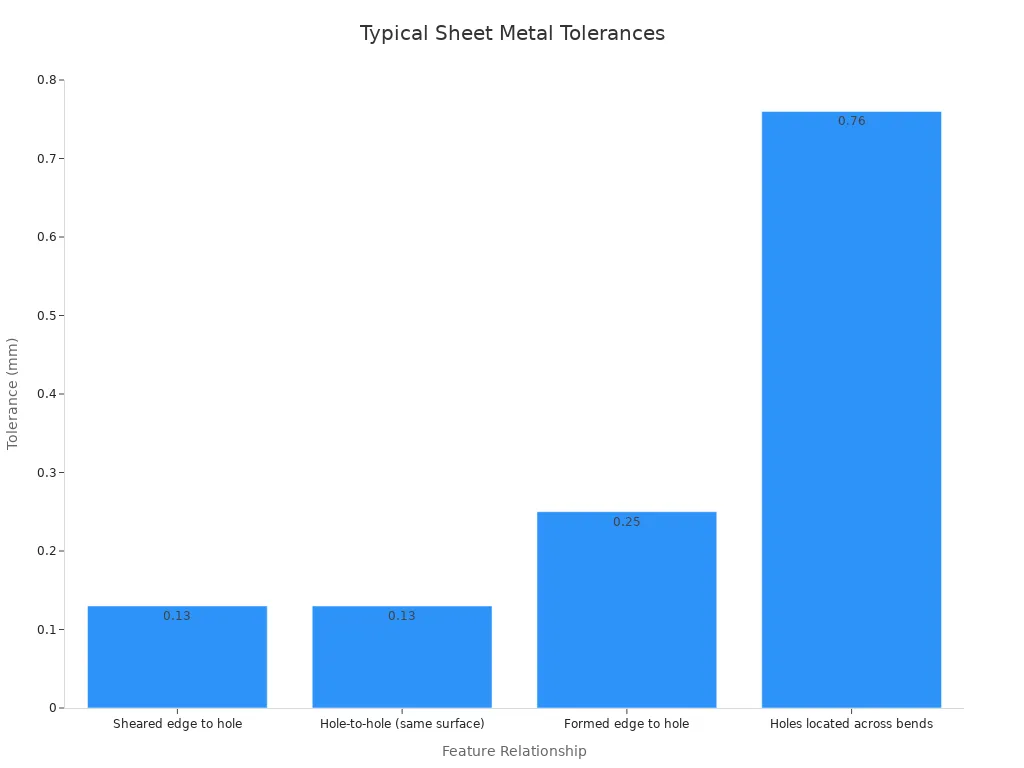
成形された形状は、切削された形状と同じ公差を持つことはできません。曲げ加工では、材料特性、厚み、木目方向、工具の状態によって変化するスプリングバックが発生します。切削加工では、材料が平坦な状態のまま加工されます。一方、成形された寸法は、通過するすべての曲げ加工によるばらつきをそのまま引き継ぎます。
下の表は、さまざまなフィーチャー間の関係における、一般的な工場レベルのデフォルト許容値を示しています。
特徴間の関係 | 一般的な店舗レベルのデフォルト許容値 |
|---|---|
穴の縁を切り裂く | ±0.13 mm |
穴と穴(同一表面) | ±0.13 mm |
穴の縁を成形 | ±0.25 mm |
曲がり角に穴が開いている | 最大±0.76mm(自然成形による歪み) |
これらの値は製造工場によって異なります。図面を確定する前に、必ず確認してください。このような既定の公差表を使用することで、寸法の過剰設計を回避し、よりスムーズで効率的な製造を実現できます。
下の表は、機能タイプ別の一般的なデフォルト許容値をまとめたものです。
機能タイプ | 標準的なデフォルト許容値 |
|---|---|
レーザーカットされた特徴 | ±0.005″~0.010″ |
成形寸法(材質/曲げ回数による) | ±0.010″~0.030″ |
曲げ角度 | 約±1° |
組立品および溶接品 | (溶接による歪みや部品間の積層による)幅が広くなる |
公差は形状の種類に合わせて設定する必要があります。切削加工部分は最も厳しい公差が求められる場合があります。成形寸法には現実的な曲げ許容範囲が必要です。曲げ加工部分や組立寸法には、一般的に広い公差が必要です。
経験上、不必要に厳しい公差を設定すると、性能向上には繋がらずコストが増加するだけである。最適な方法は、機能、安全性、および組み立てに必要な最低限の公差のみを定義することである。
公差は完璧さではなく、機能的なニーズに基づいて定義してください。材料特性、機械精度、および工程間の相互作用を考慮に入れてください。適切な検査方法に投資し、機械を保守することで、長期的な品質を維持してください。
よくある間違いがいくつかあり、これらが公差戦略を損なう可能性があります。設計者や作業者が標準コードを誤って解釈したり、間違った公差等級を適用したりすると、規格の読み間違いや適用間違いが発生します。明確な注記と図面ごとに1つのルールセットを使用することで、これらの問題のほとんどを解決できます。校正不良の工具や一貫性のない技術による不正確な測定は、誤った結果につながります。定期的な校正と標準化された検査手順が不可欠です。材料や機械の影響を無視する(スプリングバック、熱膨張、工具摩耗を考慮しない)と、部品の精度について不正確な仮定をすることになります。図面やトラベラーに小さなプロセス注記を記載することで、これらの落とし穴を防ぐことができます。
予防保全の実施、従業員への基準に関する研修、最新のデジタル検査ツールの活用により、ミスを最小限に抑えることができます。積極的な品質管理はコスト削減と安定した生産量を保証します。
公差を厳しくすれば必ずしも部品の品質が向上するとは限りません。極端に厳しい公差はコスト増と生産遅延につながる可能性があります。付加価値を生み出す部分には精度を適用し、そうでない部分には要件を緩和すべきです。このアプローチにより、重要な部分で精度を確保しつつ、不必要なコスト、手戻り、リードタイムを回避できます。
板金公差を効果的に指定するには、各寸法について綿密に検討する必要があります。重要な寸法と一般的な寸法を区別し、公差を形状の種類に合わせて設定し、意図を明確に伝えることが重要です。これらの手順を踏むことで、精度と経済性の最適なバランスを実現できます。
厳しい公差は、製造のあらゆる段階でコスト増につながります。部品に真に必要な精度と、工程の選択、検査の手間、不良品のリスクを慎重に比較検討する必要があります。
加工方法の選択によってコストの基準が決まります。板金加工の精度は通常±0.1mm~±0.5mmですが、CNC加工では最小限のセットアップコストで±0.025mmの精度を実現できます。量産規模が大きい場合は、金型コストが多くの部品に分散されるため、板金加工が有利になります。複雑な曲げ加工には特注の金型や治具が必要になる場合があり、初期費用がかさみます。
側面 | 板金加工 | CNC加工 |
|---|---|---|
達成可能な許容範囲 | ±0.1 mm~±0.5 mm | 最小±0.025mm |
工具・セットアップ費用 | 複雑な曲げ加工用の特注金型または治具 | 最小限の特殊工具 |
最適なボリューム | より多くの量 | 少量生産のプロトタイピング |
仕様が厳しくなると生産速度が低下し、精密な工具設定が求められる。曲げ角度の公差が厳しいだけでも、曲げ加工コストが30~60%増加する可能性がある。
公差を厳しくすると、検査の厳格化と作業時間の増加につながります。特殊な治具や、ノギス、ハイトゲージ、三次元測定機(CMM)、合否ゲージなどを用いた複数回の測定が必要になる場合があります。統計的工程管理(SPC)は、生産工程におけるばらつきを追跡し、部品の不良が発生する前にずれを検出します。
平面度や寸法公差を厳しく設定すると、製造時間と不良率が上昇します。不良品が発生するたびに、材料、機械時間、労力が無駄になります。公差を厳しく設定しすぎると、この無駄がさらに増幅されます。厳しい公差は、重要な部分にのみ適用するようにしてください。
機能を損なうことなくコストを削減できます。特殊な工具を避けるため、曲げ半径は材料厚さの1~1.5倍の標準値に指定してください。溶接継手は、フランジ、タブ、エンボス加工などの成形部品に置き換えてください。展開図を最適化して標準シートサイズ内に収まるようにし、材料の無駄を20~30%削減してください。PEMナットやスタッドなどの標準的なハードウェアを選択してください。製造性設計(DFM)レビューを早期に実施し、トレードオフを定量化してください。
この事例研究は、許容誤差の決定が実際のプロジェクト予算にどのような影響を与えるかを示しています。この教訓は、ご自身の筐体設計にも応用できます。
あるエンジニアが、曲げ角度公差±0.25°、フランジ公差±0.005インチの筐体パネル図面を提出した。これらの値は成形公差ではなく、機械加工公差を反映している。パネルには4つの曲げ箇所で±0.005インチの公差があった。この公差の積み重ねにより、すべてのフランジで二次加工が必要となった。見積価格は、追加工程、プレスブレーキのサイクル時間の延長、およびCMMによる全面的な検査を反映したものであった。
HPS 製造前にエンジニアたちは図面を精査した。彼らが問いかけたのはただ一つ、「どの寸法が適合性と機能性を左右するのか?」ということだった。答えは簡単だった。取り付け穴のパターンとカバーの接合部だけが重要だったのだ。 HPS 改訂された公差設定案が提案された。チームはレーザーカットされた穴パターンの公差を±0.005インチに維持した。曲げ角度は±1.0°、フランジ長さは±0.015インチに緩和した。特注のセットアップは、標準的なプレスブレーキ用金型に置き換えられた。
改訂された図面により、単価は28%、リードタイムは5日間短縮されました。不良率は6%から1%未満に低下しました。パネルは再加工なしで初回製品検査に合格しました。重要な機能と外観上の機能を分離することで、同様のメリットが得られます。 HPS 社内でのレーザー切断、精密成形、そして専門家による公差管理指導を通じて、このバランスを実現しています。
板金加工において高精度な公差を実現するには、重要な寸法を恣意的な厳密さではなく、機能に基づいて優先的に決定することが重要です。コスト削減のため、重要度の低い寸法には標準公差(±0.030インチ)を設定してください。 HPS 専門家の指導のもと、レーザー切断部品において±0.005インチの精度を実現します。設計、製造、調達の各部門と早期に連携することで、手戻りを回避できます。初回品検査と明確な文書化を通じて、常に品質を確認してください。
HPS レーザー切断された形状や穴において、±0.005インチ(±0.13mm)の精度を実現します。この高精度は、自社開発のファイバーレーザー切断技術と厳格な工程管理によって実現されています。
形状が嵌合や組み立てに影響しない場合は、曲げ公差を緩和してください。標準的な成形では、曲げ角度は±1.0°、フランジ長さは±0.030インチの公差が許容されます。
HPS 製造前に図面を精査し、公差が過剰な箇所を特定します。チームは、機能を損なうことなく、不要な検査や加工コストを削減できる現実的な値を提案します。
 今すぐ見積もりを取る


 IPv6 ネットワークサポート
伝言を残す
スキャンしてWeChatに送信 :
WhatsAppにスキャン :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska