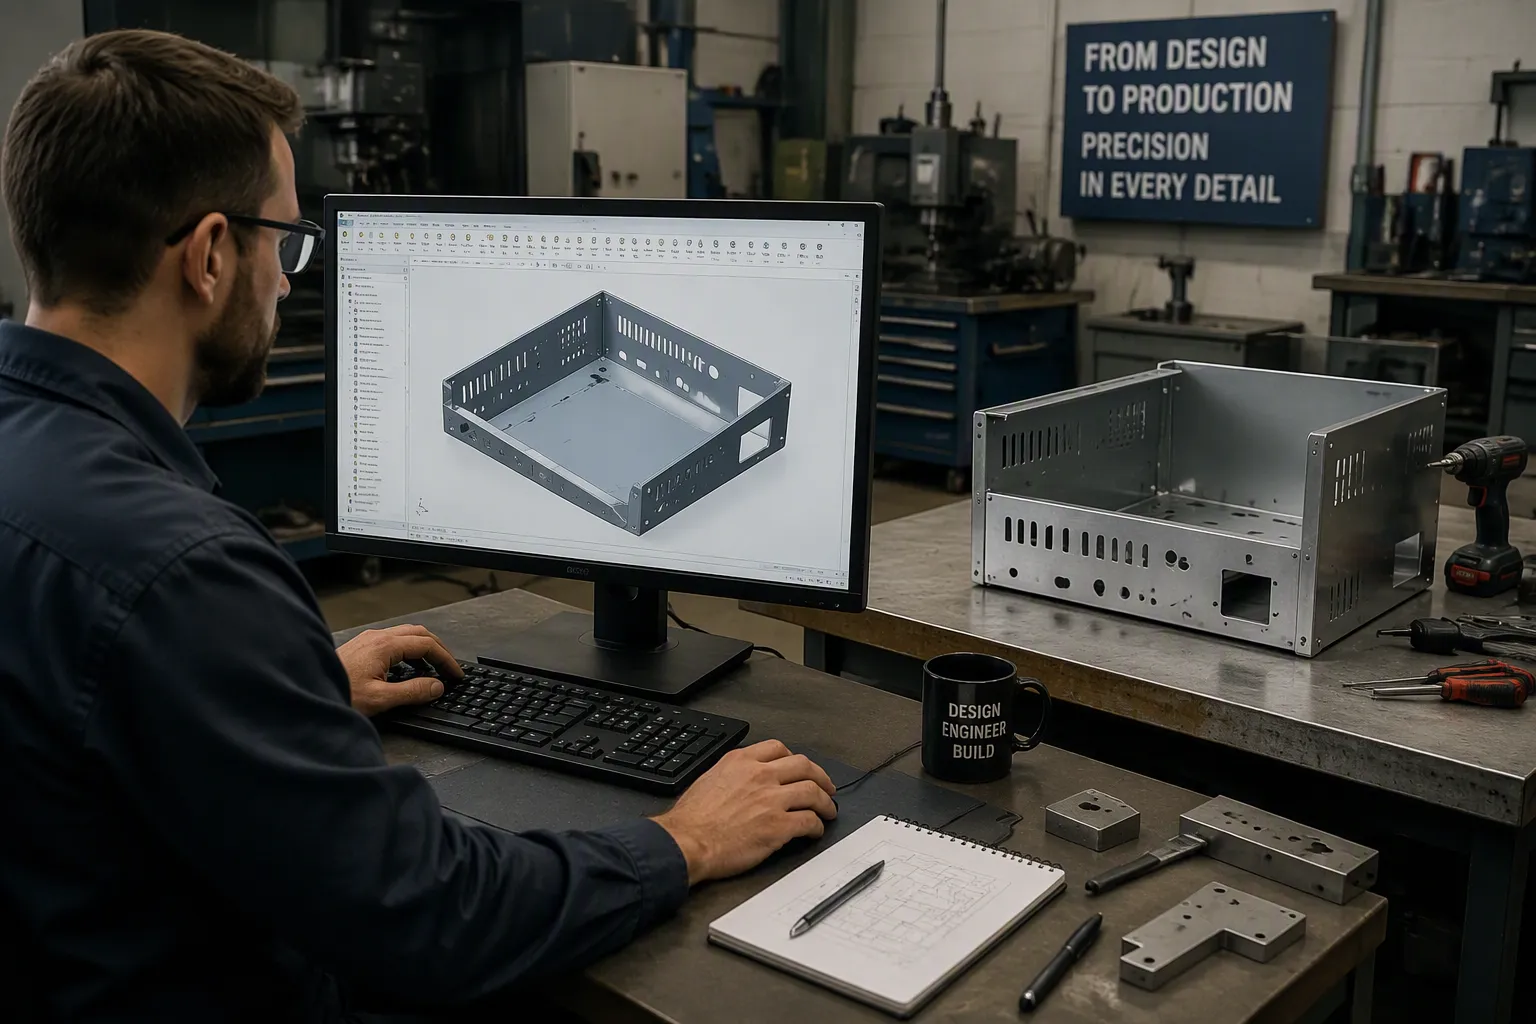
の 板金加工プロセス 金属板を切断、成形、接合、仕上げの各工程を経て、精密で耐久性のある部品へと加工します。CADモデルから完成品に至るまでのプロセスは、部品の精度、製造コスト、リードタイム、そして全体的な品質に直接影響します。 HPS このプロセス全体を社内で管理することで、デジタル設計から最終組み立てまで、責任の所在が明確になります。
設計段階での早期フィードバックは、生産前に問題点を発見することで、時間とコストの節約につながります。
CADモデルとシミュレーションは、材料を無駄にすることなく、正確な部品を作成するのに役立ちます。
設計、製造、組み立てを単一のパートナーに任せることで、品質が保証され、プロジェクトのスピードアップにつながります。
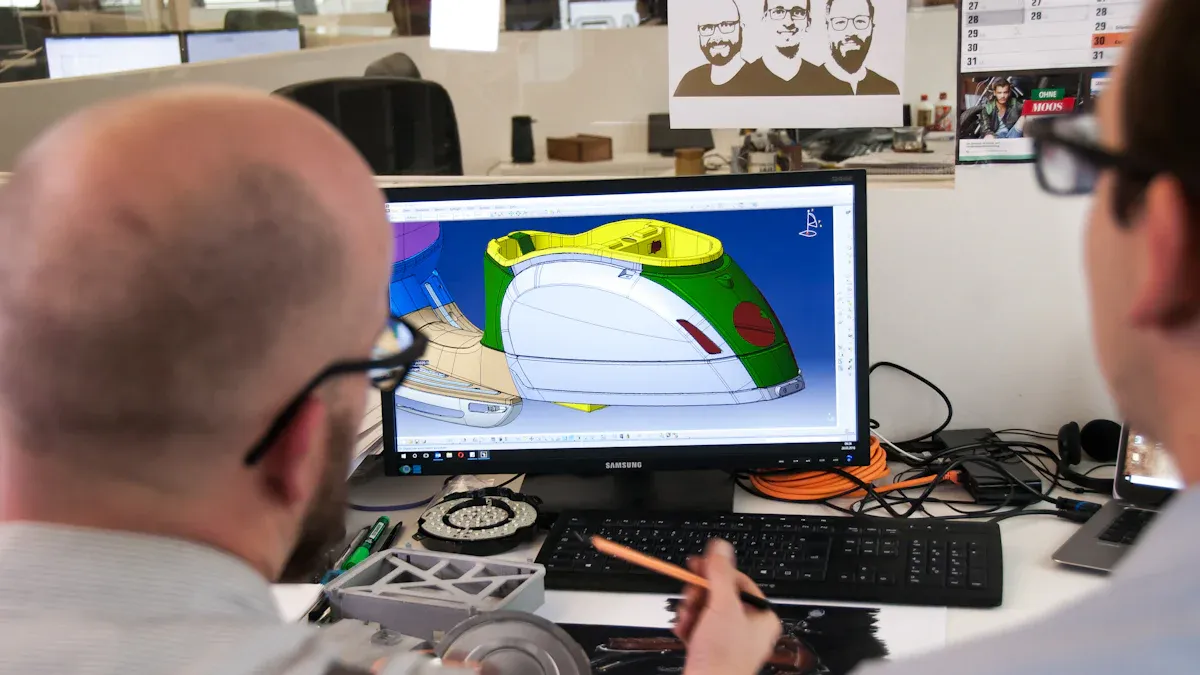
板金加工プロセスは、CADソフトウェアで精密な3Dモデルを作成することから始まります。最新のプラットフォームでは、自動展開図作成、リアルタイムの曲げ代計算、曲げ半径計算などの機能が備わっています。K係数は、材料の厚さに対する中立軸の位置を定義します。CADソフトウェアはこの値を使用して曲げ代を計算します。曲げ代とは、曲げ円弧に沿った中立軸の長さです。フランジの長さに曲げ代を加えることで、全体の展開図の長さが得られます。正確なK係数を用いることで、材料の無駄をなくし、精密な展開図を作成できます。
FEAは、実際の負荷条件下で部品がどのように動作するかをシミュレーションします。パラメトリックモデリングは、マスターモデルがコンポーネント全体に連鎖的に適用される幾何学的制約を定義するトップダウン型アセンブリ設計をサポートします。このアプローチにより、寸法精度を損なうことなく迅速なカスタマイズが可能になります。初期段階のエラー検出により、生産開始前に製造上の問題点を特定できます。デジタル検証は、時間と材料を浪費する従来の試行錯誤方式に取って代わります。
DFMフィードバックは、生産開始前に製造リスクを特定します。不良品の削減は、材料消費量の削減、機械稼働時間の短縮、そして利益率の向上に直結します。リアルタイムのDFMフィードバックは、プロトタイプ製作における最も影響の大きい隠れた遅延要因の一つであるフィードバック遅延を解消します。サプライヤーからのDFMフィードバックに迅速に対応することで、通常は納期短縮につながります。DFMを早期に適用し、材料を切断する前にデジタルで検証することで、反復回数を減らし、材料の無駄を最小限に抑えることができます。
材料選定においては、コスト、強度、重量、耐腐食性のバランスを考慮する必要があります。以下に一般的な選択肢を示します。
材料 | 料金 | 強さ | 重さ | 耐腐食性 |
|---|---|---|---|---|
6061-T6アルミニウム | 費用対効果が高い | 約40 ksiの降伏強度 | 低い | 良好(陽極酸化処理済みの場合) |
5052アルミニウム | 適度 | 適度 | 低い | 優れた成形性 |
304ステンレス鋼 | 中程度から高い | 高い | より高い | 一般的な腐食 |
316ステンレス鋼 | 高い | 高い | より高い | 海洋/化学物質への曝露 |
材料を選定する前に、用途要件を明確に定義しましょう。材料選定マトリックスは、加重基準を用いて候補材料を比較します。この体系的なアプローチにより、透明性の高い意思決定が可能になります。
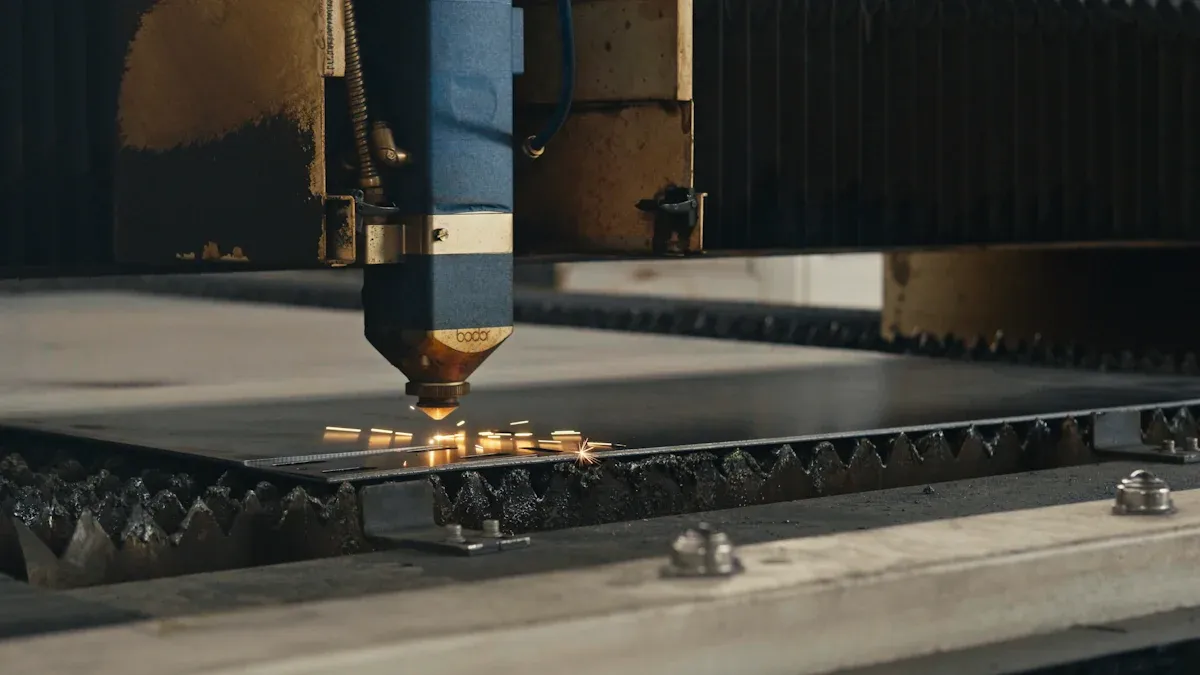
設計がDFMレビューと材料選定を通過すると、いよいよ実作業が始まります。板金加工プロセスは、デジタルモデルから現場での作業へと移行します。切断、曲げ加工、溶接、仕上げの各工程には、それぞれ専用の設備、技術、品質チェックが必要です。これらの工程を理解することで、コスト、リードタイム、設計上の制約を予測しやすくなります。 HPS 最新鋭のファイバーレーザー切断システム、CNCプレスブレーキ、ロボット溶接ステーションを運用し、各工程を精密に実行します。
最新のファイバーレーザー切断は、驚異的な精度を実現します。切断幅は、材料の種類、厚さ、レーザー出力、焦点設定によって異なりますが、約0.08 mm~0.45 mm(0.003インチ~0.018インチ)です。Bystronic製ファイバーレーザーの部品寸法公差は、±0.125 mm~±0.25 mm(±0.005インチ~±0.010インチ)に達します。これらの値は、合金の種類、厚さ、部品の形状によって変化します。
レーザー切断とパンチングは、板金加工工程においてそれぞれ異なる用途で用いられます。レーザーは、複雑で任意の輪郭、狭い内角、細かいディテール、一点物や少量生産、そしてファイバーレーザーを使用した場合の反射性材料や厚手の材料の加工に優れています。非接触切断のため、パンチング力による部品の歪みは発生しません。一方、パンチングは、大量生産される繰り返し穴パターン、既存の工具に合わせた標準的な丸穴や異形穴、そしてレーザーでは加工できないルーバー、皿穴、押し出し、くぼみなどの成形加工に適しています。パンチング加工では、パンチの入射側に特徴的な折り返しと研磨された帯状のエッジが残り、ダイ側にはバリのある破断部が残ります。
タレットパンチングとレーザー切断のどちらを選ぶかは、いくつかの要因によって決まります。
要素 | 砲塔パンチ | レーザー切断 |
|---|---|---|
材質の種類と厚さ | 軟鋼や亜鉛メッキ鋼板などの薄板(0.5~3mm)に最適です。厚い材料には効果が劣ります。 | 反射性金属(ファイバーレーザー使用時)や非金属など、厚さ約10mmまでの幅広い材料に効果的。より厚い材料にも適している。 |
部品の複雑さ | 複雑なディテールには難あり。使用可能な工具の形状に依存する。 | 複雑で細かな形状も高精度で簡単に切断できます。 |
生産量 | 大量生産、単純、反復的なパターンにおいて、より効率的かつ費用対効果が高い | 少量から中量生産の場合、特に細かな部品や多様な部品の場合、より高速に処理できます。 |
カスタマイズおよび工具費用 | パターンごとに専用の工具が必要となるため、一点物のデザインでは工具コストが増加する。 | 金型費用が不要。設計の柔軟性が高く、変更も容易。 |
エッジ品質と二次処理 | 材質や工具によっては、バリ取りや表面処理が必要になる場合があります。 | 通常、よりきれいなエッジが得られ、仕上げ作業が軽減または不要になります。 |
費用対効果 | 機械コストが低い。運転コストは約20~50ドル/時間。大量生産や単純な生産に経済的。 | 初期費用と運用コストは高め(約50~120ドル/時間)だが、複雑な設計や材料の節約にはより効率的である。 |
実用的な役割分担は明確だ。レーザー加工は形状や細部の加工を担当し、パンチング加工は立体的な穴のパターンや成形された形状の加工を担当する。
CNCプレスブレーキは、平面状の素材を三次元部品へと加工します。最新のデジタル制御システムにより、曲げ角度の許容誤差は1度まで容易に保証され、測定精度は0.01度に達します。主な課題は材料のスプリングバックです。標準的な半径での曲げ加工では、材料によってスプリングバックは20~30%にもなります。エアベンディングの6倍の力を必要とするコイニング加工では、スプリングバックは完全に解消されます。
プレスブレーキの公差は、材料の種類、工作機械の精度、およびプロジェクトの要件によって異なります。炭素鋼では±0.010インチの公差を実現できます。ステンレス鋼はスプリングバック特性があるため、より緩いパラメータが必要です。硬度、延性、降伏強度などの材料特性は、圧力下での板金の曲がり方に直接影響します。ステンレス鋼や炭素鋼のような硬い材料は、成形後にスプリングバックする傾向があるため、精度を維持するには曲げ角度と力を慎重に調整する必要があります。 HPS プレスブレーキのオペレーターは、高度な角度測定フィードバックを使用して、材料のばらつきをリアルタイムで補正します。
溶接は、個々の板金部品を接合して一体化させる技術です。接合部の設計は、歪み、強度、および製造性に直接影響します。設計ガイドラインは、熱による歪みを最小限に抑え、接合部の強度を最大限に高めるのに役立ちます。
接合部の形状によって剛性を高める。フランジ、ヘム、成形されたエッジは、薄板金属の剛性を高め、自由端に沿って溶接するよりも歪みに対する耐性を向上させる。
長い溶接線を短い溶接に分割する。断続的な溶接は、持続的な熱入力を減らし、溶接の合間に部品を冷却することで、パネルの反りを防ぐ。
部品全体にバランスよく溶接を施します。対称的な溶接配置により、熱収縮が均等に分散され、一方向への引っ張りを防ぎます。
溶接順序を考慮した設計。溶接箇所を対称的にグループ化し、片側だけの長い溶接パスを避けることで、より効率的な溶接順序を実現できます。
安定性を確保するため、形状のわずかな変更は許容範囲内とする。フランジ幅を広げたり、リブを小さくしたり、パネル形状を変更したりすることで、機能への影響を最小限に抑えつつ剛性を高めることができる。
熱影響部(HAZ)を適切に管理してください。高応力がかかる箇所や外観上重要な箇所を溶接部の近くに配置することは避けてください。やむを得ない場合は、局所的な剛性を高めるか、溶接後の仕上げ処理を指定してください。
溶接作業のアクセス性と工具のクリアランスを確保してください。TIG溶接トーチ、MIG溶接ガン、スポット溶接電極のためのクリアランスを確保してください。無理に溶接を強要するのではなく、フランジを追加したり、重ね合わせ方向を変更したり、溶接位置を調整したりして、接合部を再設計してください。
接合部の強度と入熱量のバランスを取る。薄板の過剰溶接を避けるため、溶接部のサイズと長さを構造要件と照らし合わせて検討する。
代替の接合方法を検討してみましょう。リベット、クリンチング、構造用接着剤は、発熱がほとんど、あるいは全くありません。歪み制御が最優先事項である場合は、これらの方法が最適です。スポット溶接と接着剤を組み合わせたハイブリッド方式は、性能と製造性の両方を向上させることができます。
溶接時の接合部の種類によって挙動は異なる。
関節の種類 | 歪み挙動 | 強度/使用上の注意 | 設計上の意味 |
|---|---|---|---|
ラップ | 二重構造は熱を閉じ込め、連続溶接により歪みが増大する。 | 優れたせん断強度。取り付けの際の多少の誤差も許容する。 | スポット溶接または断続溶接を使用する |
お尻 | 取り付け具合に敏感。隙間があると熱の流入量が増え、歪みが生じる。 | 表面的な仕上げ | 溶接性を高めるために裏板またはフランジを追加する |
コーナー | 熱は剛性の低い縁に沿って集中する | 筐体/フレーム構造に効率的 | 小さなフランジを追加するか、断続溶接を使用する |
フランジ付き | 自由端溶接よりも歪みが少ない | 安定した溶接面、再現性 | 薄板の寸法安定性に優れている |
実用的な設計原則が、溶接方法の指針となります。
外側隅溶接は、優れた溶け込み、良好な充填、そしてよりふっくらとした外観を実現します。T継手溶接は、補強材、ガセット、バッフルなどに優れたせん断強度を提供します。内側隅溶接および内側すみ肉溶接は、溶接部の突出が許容されない場合に適しています。
まず曲げ加工の設計を行いましょう。溶接は曲げ加工後の二次的な工程です。まず3D曲げモデリングを完了させ、溶接フランジが曲げストロークを妨げないよう、曲げ工具とのクリアランスを確認してください。
CADでは、すみ肉溶接、ビード、溶接切り欠きを描画しないでください。モデルは、溶接前の実際の曲げ形状を反映している必要があり、溶接補正はCAMによって計算されます。
非密閉溶接を考慮してください。レーザー溶接は構造的な接続と位置合わせを行うものであり、水密性や気密性を保証するものではありません。曲げによる隙間や開いた継ぎ目は自動的に充填されません。密閉が必要な場合は、シーラントを使用するか、手動で完全に充填する研削加工を指定してください。
タブとスロットによる自動位置合わせを採用してください。レーザー切断時に切り出された連動するタブとスロットにより、治具なしで正確な位置合わせが可能となり、組み立て時の誤差が累積的に発生しなくなります。タブの幅は板厚の3~5倍とし、片側クリアランスは0.1~0.15mmとしてください。
ダウエルピン、スプリングピン、または位置決めボルト用のレーザーカット位置決め穴(3.0~5.0mm)を、溶接されていない基準面に追加します。これにより、大量生産における組立の一貫性が向上し、検査基準点として機能します。
表面処理は部品を腐食から保護し、望ましい外観を実現します。様々な表面処理方法があり、それぞれ異なるレベルの耐腐食性とコストを提供します。
仕上げタイプ | 塩水噴霧試験時間(ASTM B117) | 価格帯(1平方フィートあたり) |
|---|---|---|
粉体塗装 | 500~1,000以上(超耐久性樹脂は2,000を超える場合もある) | 0.75ドル~2.50ドル |
亜鉛メッキ | 200~500 | 0.30ドル~1.00ドル |
陽極酸化処理(タイプII) | 1,000以上 | 0.80ドル~2.00ドル |
陽極酸化処理(タイプIII硬質皮膜) | 2,000以上 | 1.50ドル~4.00ドル |
亜鉛ニッケルめっき | 800~1,200 | 1.50ドル~3.50ドル |
無電解ニッケルめっき | 500~1,000以上 | 2.00ドル~5.00ドル |
クロムメッキ(装飾用/硬質) | 指定されていない | 3.00ドル~10.00ドル以上 |
それぞれの仕上げは特定の用途に適しています。
粉体塗装は最も低コストな選択肢です。屋外部品、豊富なカラーバリエーション、大型部品に最適です。ただし、電気伝導性がないという欠点があります。
亜鉛メッキは中低価格帯に位置します。予算を抑えた防錆処理や留め具に最適です。ただし、色の選択肢が限られているという制約があります。
アルマイト処理は中価格帯に位置します。アルミニウムの硬度と耐摩耗性を向上させるのに最適です。ただし、アルミニウムの種類が限られ、使用できる色も少ないという制約があります。
亜鉛ニッケルめっきは最も高価なめっき方法です。過酷な環境や自動車用途に最適です。ただし、コストが高く、工程が複雑であるという制約があります。
無電解ニッケルめっきは、中~高価格帯に位置する。複雑な形状への均一なめっきに最適である。欠点は、導電率が低いことである。
選択は、運用環境、予算、および機能要件によって異なります。 HPS 性能要件とコスト制約を両立させるための仕上げ材の選択をサポートします。
初回製品検査では、最初の生産部品がすべての設計要件を満たしていることを確認します。板金加工プロセスでは、初回製品検査が重要な品質ゲートとして含まれています。この検証を構成するために、AS9102 規格に従います。エンジニアリング図面にバルーンを付け、検査計画を作成します。フォーム 1 は部品番号の責任を追跡します。フォーム 2 は材料とプロセスの責任を文書化します。部品の製造後、校正済みのツールを使用してすべての重要な特徴を測定します。機能テストで組み立ての適合性を確認します。結果を AS9102 フォーム 3 にまとめます。工程内チェックは、各生産段階で行われます。作業者は、曲げ角度、穴の位置、表面の状態を継続的に確認します。このアプローチにより、逸脱がコストのかかる再作業に発展する前に検出できます。
板金加工における一般的な公差偏差には、以下のようなものがあります。
穴の位置精度は、レーザー切断能力と材料の厚さに依存します。
フランジの長さのずれは、曲げ加工時の材料のスプリングバックによって発生します。
ステンレス鋼などの高反発材料では、曲げ角度に関する課題が生じる。
平面度のずれは、溶接または成形後の大型薄板に影響を与える。
スロット幅のばらつきは、嵌合部品の組み立て適合性に影響を与える。
材料の選定は、達成可能な公差に大きく影響します。短いフランジは、適切なプレスブレーキ支持部がないため、複雑な製造工程を必要とします。複数の曲げ加工における公差の累積により、特に薄くて柔軟な材料の場合、最終寸法の維持が困難になります。
高い精度が不要な箇所で公差を緩和することで、機能性を損なうことなく大幅なコスト削減が可能になります。重要度の低い寸法の公差を±0.05mmから±0.5mmに変更することで、製造工程が簡素化され、不良率も低減されます。
このプロセスは、重要なアセンブリのスタックアップを特定することから始まります。図面やCADモデルから寸法情報を収集します。最悪ケース分析または統計分析のいずれかの分析方法を選択します。すべての主要なフィーチャをリンクする公差チェーンを構築します。重要度の低い公差を最初に緩めることで設計を最適化します。この段階的なアプローチにより、機能上精度が求められる箇所にのみ製造リソースを集中させることができます。
板金部品の組み立て方法は、強度、速度、コストにおいて様々である。
方法 | 最適な用途 | 強さ | 相対コスト |
|---|---|---|---|
スポット溶接 | 大量生産の薄型ゲージ | 高い | 低い |
MIG/TIG溶接 | 構造溶接 | 非常に高い | 中くらい |
魅力的 | 永久的な非加熱接合部 | 中くらい | 低~中 |
クリンチング | 軽量で金具不要のジョイント | 中くらい | 低い |
接着剤による接合 | 複合素材の化粧面 | 中くらい | 中くらい |
仕上げ材の厚さは、組み立て時の嵌合に影響します。コーティングによって穴のサイズやスロットの寸法が変わります。未加工の金属では完璧に組み立てられる設計でも、コーティング後に干渉が生じる場合があります。機能テストは、仕様どおりに組み立てが完全に機能することを検証します。想定される条件下での嵌合と性能を確認します。 HPS このプロセス全体を一元管理することで、あらゆる段階で品質を保証します。
板金加工工程は、一連の連続したプロセスです。CAD設計で部品の形状を定義し、加工で成形し、検査と組み立てで検証します。早期のDFM(製造性設計)に関する連携、厳密な公差管理、そして徹底した品質チェックにより、コストのかかる手戻りや遅延を防ぐことができます。 HPS 設計サポート、精密切断・成形、溶接、仕上げ、組み立てといったエンドツーエンドの製造工程をワンストップで提供することで、リードタイムを短縮し、引き継ぎミスを削減します。お問い合わせください。 HPS CADファイルを、信頼性の高い、生産準備が整ったアセンブリに変換します。
レーザーカット部品の場合、±0.125mm~±0.25mmの誤差が見込まれます。プレスブレーキによる曲げ加工の場合、通常±1度の誤差が許容されます。 HPS 許容誤差をお客様の機能要件に合わせます。
納期は、複雑さ、数量、仕上げによって異なります。試作品は数日で出荷できますが、量産には数週間かかります。 HPS DFMレビューの実施中にタイムラインを提供します。
はい。 HPS 試作品製作から大量生産まで、あらゆる段階でサポートいたします。一貫した品質と、すべての工程における単一の窓口をご提供します。
 今すぐ見積もりを取る


 IPv6 ネットワークサポート
伝言を残す
スキャンしてWeChatに送信 :
WhatsAppにスキャン :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska