ハードウェア開発者にとって、厳格なエンジニアリング要件と厳しい調達予算のバランスを取ることは、日々の課題です。試作段階から量産段階へと製品を進める際、隠れた製造上の非効率性が、あっという間に単価を押し上げてしまうことがあります。多くの場合、最初にとる手は、より安価な原材料を調達したり、環境保護基準を妥協したりすることです。しかし、こうした安易な手段は、必然的に現場での故障、保証請求、そしてブランドイメージの深刻な低下につながります。
製造における真のコスト削減とは、手抜きをすることではなく、インテリジェントな製造設計(DFM)と戦略的なサプライチェーン統合にあります。工場現場で金属板の切断、折り曲げ、接合、仕上げの方法を最適化することで、OEMは不要な労力と機械のセットアップ時間を削減できます。ここでは、構造的な完全性と品質を維持しながら、板金加工コストを大幅に削減する方法を、段階的に詳しく解説します。
コスト削減の最も効果的な方法は、金属を切断する前から始まります。特殊な合金や非標準的な厚さの材料を指定すると、加工業者にとって物流上の大きな問題となります。例えば、一般的な14ゲージや12ゲージで十分なところを13ゲージの鋼材を指定すると、工場は大量購入によるメリットを活かすことができません。そのため、あなたのプロジェクトのためだけに少量の原材料を特別注文する必要があり、その割増価格と長い納期がそのままあなたに転嫁されることになります。
購買力を最大限に高めるには、常に標準的な板厚と、304ステンレス鋼、5052アルミニウム、標準冷間圧延炭素鋼などの汎用材料に基づいて部品を設計してください。 カスタム通信サーバーラック構造フレームをアセンブリ全体で単一のゲージに標準化することで、メーカーはすべての部品を1枚のシート上に配置できるようになり、材料利用率が90%を超え、スクラップの無駄をほぼ完全に排除できます。
CNC加工から板金加工に移行するエンジニアは、往々にして過度に厳格な公差設定の習慣を引き継いでしまう。5軸CNCフライス盤であれば±0.005インチの公差を容易に維持できるが、板金プレスブレーキで同じ精度を実現するには、非常に多くの労力が必要となる。金属は曲げ加工後に自然に「スプリングバック」する性質があり、材料の結晶方向のばらつきによって最終的な角度に微細なずれが生じる可能性がある。
図面上のすべての穴や折り目に航空宇宙レベルの精度が求められる場合、工場では特殊な工具を使用し、手作業による曲げ試験を行い、厳格な品質チェックのために生産ライン全体を減速させる必要があります。解決策は、選択的な公差設定です。重要な接合面、ハードウェア挿入点、または可動機構にのみ厳密な公差を適用します。シャーシの残りの部分は、市販の標準的な板金公差に準拠させます。この調整だけで、生産コストを最大30%削減できます。
プレスブレーキの操作は、あらゆる加工工場において主要なコスト要因となります。オペレーターが異なる曲げ半径に対応するために上パンチと下Vダイを交換するたびに、機械は遊休状態になります。設計に3種類の異なる曲げ半径が含まれている場合、3回分の機械設定費用が発生することになります。
包括的な板金設計ガイドラインに従うことで、部品のすべてのフランジにおいて、均一な内側曲げ半径(通常は1T、材料の厚さに等しい)を規定する必要があります。これにより、プレスブレーキのオペレーターは連続曲げシーケンスをプログラムでき、重い工具を交換するために作業を中断することなく、展開図を迅速に操作できます。
溶接は重量構造フレームの製作に非常に効果的ですが、金属加工の中でも最も費用と時間がかかる工程の一つです。完璧なTIG溶接やMIG溶接を行うには熟練した技術が必要なだけでなく、極度の熱によって薄板金属に歪みが生じます。この熱による歪みを修正するには、粉体塗装前に表面を平らにするために、徹底的な手作業による研磨とサンディングが必要となります。
構造上の要件が許す限り、機械的な締結具を使用するようにアセンブリを設計してください。インターロッキングタブアンドスロットジョイントの設計、構造用ブラインドリベットの使用、またはセルフクリンチングハードウェア(PEMナットなど)の圧入は、溶接よりもはるかに高速です。内部電子機器の取り付け、例えば 精密医療機器シャーシ溶接スタッドではなく圧入式スペーサーを使用することで、完全な直角度が確保され、高価な溶接後の清掃作業が不要になります。
よくある間違いは、金属製の箱を設計する際に、6枚の別々の平らなパネルを描いて、それらをボルトや溶接で接合すると考えることです。設計する個々の部品ごとに独自のCADファイルが生成され、それぞれに専用のレーザー切断プログラムが必要となり、個別に取り扱い、在庫管理を行い、最終的に組み立てる必要があります。これは製造コストを飛躍的に増加させます。
最新の3D CADソフトウェアを使えば、折り畳まれた構造を簡単に視覚化できます。複数の部品を、折り畳んで成形できる単一の複雑な平面図に統合することを目指しましょう。4箇所を曲げた一枚の金属板は、精密な溶接治具や位置合わせ治具を必要とする5枚の平らな金属板よりも、はるかに安価に製造できます。
外観仕上げは、ブランドイメージの向上と耐腐食性の両方にとって不可欠ですが、最終的な単価のかなりの部分を占めます。1つの部品に複数の色を指定する場合、塗装前にマスキングテープを手作業で貼るという面倒な作業が必要となり、作業時間が2倍になります。
シンプルに:メインシャーシには、単一の汎用的な粉体塗装色を使用します。部品が完全に内部にあり、エンドユーザーの目に触れることがない場合は、塗装が必要かどうかを自問してください。亜鉛メッキ鋼板を使用すると、内部ブラケットは完全に無塗装のままで、優れた防錆性を維持できます。この非常に効率的な戦略は、大量生産時によく採用されます。 NEMA規格準拠の制御盤.
調達予算を圧迫する隠れた要因は、サプライチェーンの分断です。金属の切断をある工場に依頼し、それを専門の曲げ加工工場へ輸送するための運賃を支払い、さらに別のコーティング工場へ輸送する場合、あらゆる段階で莫大な物流コストとマージンを負担することになります。
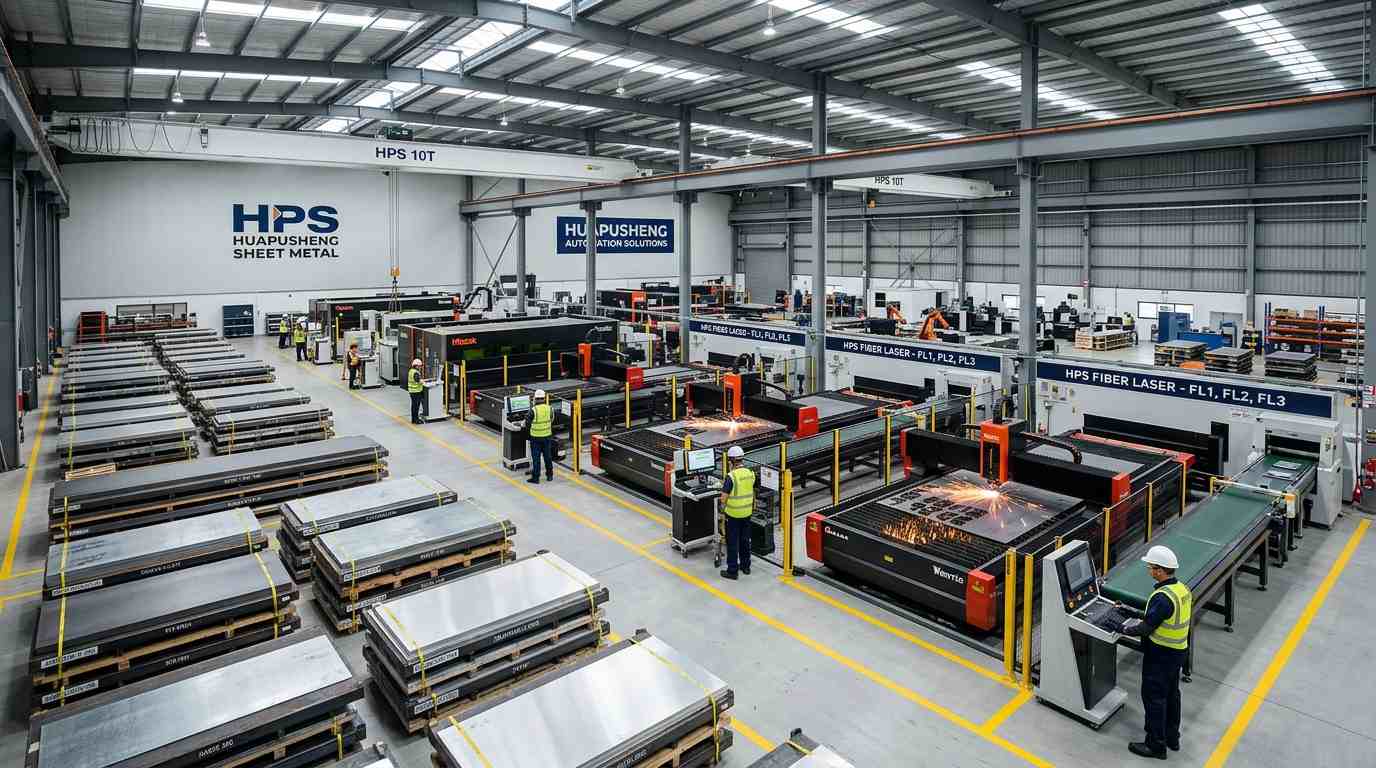
仕入先リストを統合することは、究極のコスト削減戦略です。高度な製造能力を社内で完全に備えた大規模施設と提携することで、輸送の遅延を解消し、品質責任を単一の組織に集中させることができます。Huapushengでは、レーザー加工から自動粉体塗装まで、ライフサイクル全体を自社内で管理しています。当社の製造スペシャリストにご相談いただき、3Dモデルをレビューして、お客様のカスタム金属加工プロジェクトを最適化し、収益を最大化する方法についてご確認ください。
粉体塗装は従来の液体塗装よりも費用がかかりますか?
最新の自動化設備では、中量から大量生産の場合、粉体塗装の方が実際にはコスト効率に優れています。液体塗料とは異なり、粉体塗料は吹き付け過ぎた部分を回収して再利用できるため、材料の無駄をほぼゼロに抑えることができます。さらに、オーブンでの硬化時間も非常に短いため、納期短縮にもつながります。
曲がり角の近くに穴を開けるのは避けるべきなのはなぜですか?
曲げ変形ゾーン内に穴を開けると、折り曲げ加工中に円形が楕円形に伸びてしまう。これを修正するには、工場で部品をレーザー切断して一体成形し、曲げ加工した後、二次的なCNCフライス加工で穴を完全に円形に開ける必要があり、不必要な人件費が発生する。
アルミニウムは炭素鋼と同じくらい簡単に溶接できるのか?
いいえ。アルミニウムは熱を非常に速く放散し、融点も低いため、高度な技術を持つTIG溶接工と特殊な交流(AC)溶接機が必要です。アルミニウム製品のコスト削減を目指すのであれば、溶接よりもリベット留めなどの機械的締結方法を強くお勧めします。
 今すぐ見積もりを取る


 IPv6 ネットワークサポート
伝言を残す
スキャンしてWeChatに送信 :
WhatsAppにスキャン :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska