3D CADモデルを実際の板金部品に変換する最初のステップは、ブランキング、つまり原材料から平面の2D形状を切り出すことです。現代の板金加工では、エンジニアと調達担当者は、ファイバーレーザー切断とCNCパンチングという2つの主要な技術から選択する必要があります。どちらの機械も金属を分離するという基本的な目的は同じですが、その動作メカニズム、工具コスト、原材料への物理的な影響は大きく異なります。
製造設計(DFM)段階で誤った切削技術を選択すると、工具予算が不必要に膨らみ、刃先品質が低下し、生産スケジュールが遅延する可能性があります。製造戦略を最適化するには、各切削技術の技術的な限界を理解することが不可欠です。ここでは、お客様の特定のハードウェア要件に最適な切削技術を判断するのに役立つ、信頼性の高い詳細な比較をご紹介します。
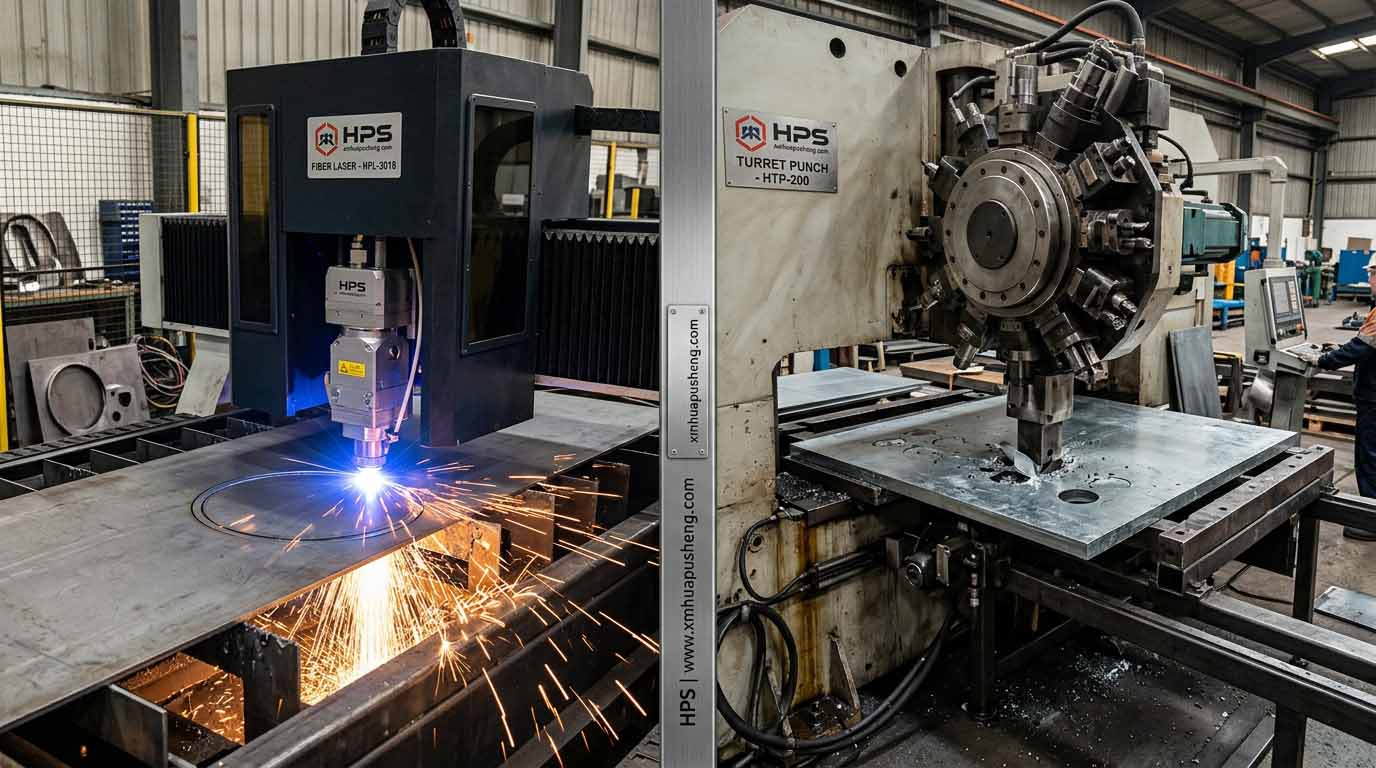
ファイバーレーザー切断は、アクティブ光ファイバーによって生成された高集束光ビームを利用し、複雑なミラーを必要とせずに切断ヘッドに直接照射します。高圧切断ガス(酸化を防ぐための窒素や、燃焼を促進するための酸素など)の助けを借りて、レーザーは金属を溶融させ、瞬時に蒸発させます。レーザービームの切断幅は非常に狭い(多くの場合0.2mm未満)ため、非常に狭い内径や鋭角の切断が可能です。
レーザー切断の最大の利点は、工具の自由度が非常に高いことです。物理的なパンチやダイは必要ありません。エンジニアリングチームが、曲線や不規則な切り抜きのある非常に複雑な有機的な形状をアップロードしても、レーザーはそれを数秒で完璧に加工します。このため、ファイバーレーザーは、特に次のような非常に美しいアセンブリの迅速なプロトタイピングや少量から中量生産に最適な選択肢となります。 精密亜鉛メッキ鋼製キャビネットそこでは、傷一つなく、バリのない完璧な刃先品質は絶対に譲れない。
レーザー加工のような熱プロセスとは異なり、CNCタレットパンチプレスは純粋に機械的なせん断力によって動作します。この機械には、さまざまな形状(正方形、円形、長方形)の数十個の硬化鋼製パンチとダイが取り付けられた回転タレットが内蔵されています。板金はクランプによってX軸とY軸に沿って高速で移動され、油圧ラムが工具を金属に押し込み、必要な形状の板金を下部のスクラップ容器に打ち出します。
レーザーが直径2インチの円の周囲をトレースするのに数秒かかるのに対し、CNCパンチングはわずか1回の打撃で同じ円を瞬時に打ち抜くことができます。そのため、数百個の同一の通気孔や標準化された取り付けグリッドを備えた設計の場合、CNCパンチングは飛躍的に高速です。量産規模に拡大する際、この「1分あたりの打撃数」(HPM)の優位性により、パンチングは非常にコスト効率の高い加工方法となります。
2D切断のみを評価する場合、柔軟性の面ではレーザーが優位に立つことが多い。しかし、CNCパンチプレスは、レーザーでは物理的に不可能な加工、すなわち3D成形を行うことができる。タレットに搭載された特殊な成形ツールを用いることで、パンチプレスは金属のZ軸方向を自在に操作できるのだ。
パンチプレスは、平らなシートに直接、通気ルーバー、電気ノックアウト、ディンプル、皿穴、押し出し穴、さらにはねじ穴を加工できます。レーザーを使用して部品を設計する場合、必要なルーバーやねじ穴は、二次的な、手間のかかる機械加工工程で完了する必要があります。CNCパンチは、同じ機械ベッド上で切断と3D成形を同時に完了します。この統合により、複雑なハードウェアを製造する際の材料処理時間が大幅に短縮されます。 産業用配電ハウジング.
どちらの技術を選択するかは、加工対象物の厚さと反射率に大きく左右されます。最新の12kW~20kWファイバーレーザーは、20mm(またはそれ以上)の厚さの炭素鋼を驚くほど容易に切断できます。厚板の切断も、機械部品に大きな機械的ストレスをかけることなく、完璧に処理できます。
一方、CNCパンチングは油圧ラムのトン数によって厳しく制限されます。パンチングは通常、比較的薄い板厚に限定され、軟鋼の場合は一般的に最大6mm(1/4インチ)程度、ステンレス鋼の場合はさらに薄くなります。これより厚い金属をパンチングしようとすると、工具の摩耗が急速に進み、機械の振動が激しくなり、切断面が大きく変形します。
しかし、銅や真鍮のような反射率の高い金属の場合、従来のCO2レーザーではビームが反射して光学系を損傷してしまうため、加工が困難でした。最新のファイバーレーザーは銅の加工に優れていますが、高導電性バスバーの加工においては、穴あけ加工は依然として非常に信頼性が高く、熱を発生しない代替手段です。
レーザー切断は熱を利用する加工方法であるため、切断線に沿って必然的に熱影響部(HAZ)が発生します。この局所的な高温によって金属の切断面の組織構造が変化し、炭素鋼がわずかに硬化することがあります。レーザー切断された穴にねじ切り加工を行うなどの二次加工が必要な場合、硬化した切断面によってタッピング工具が折れてしまう可能性があります。
一方、CNCパンチングは冷間機械せん断加工であり、金属の硬度を変化させません。しかし、パンチング加工では、切断面の上面に物理的な「折り返し」が生じ、下面(破断部)には小さく鋭いバリが発生します。安全確保と粉体塗装の密着性向上のため、これらの機械的なバリは、部品が曲げ加工工程に進む前に、自動バリ取り機を使用して除去する必要があります。
製造性を考慮して設計する場合、使用する機械の選択によって、加工できる形状の微細さが直接的に決まります。CNCパンチング加工における一般的な工学的ルールは、穴の直径が材料の厚さ以上でなければならない(直径 ≥ 1T)というものです。厚さ2mmの鋼板に1mmの穴を開けようとすると、パンチツールが圧力に耐えきれず折れてしまいます。
ファイバーレーザーはこの物理的な制約を回避します。光はシートに物理的な力を全く加えないため、レーザーは材料の厚さの半分(直径≧0.5T)の直径の穴を容易に切断できます。厚い金属に微細な穴を開ける必要がある場合、レーザー切断が唯一の現実的な選択肢となります。
試作品製作や少量生産の場合、レーザー切断は初期工具投資が不要なため安価です。しかし、生産規模が数万個規模になると、CNCパンチプレスの比類ない高速性によって初期工具コストが償却され、部品1個あたりの価格が大幅に下がります。
最先端の板金加工業者は、OEMにどちらか一方を選択することを強制しません。一流の施設では、複合機を運用したり、両方の技術を並行して使用したりしています。レーザーは、複雑な外周を切断するために使用できます。 高耐久性通信ラック一方、CNCパンチは、内部通気マトリックスを迅速に打ち抜き、皿穴を形成するために使用されます。両方の技術を備えたメーカーと提携することで、お客様の製品が最も効率的かつ費用対効果の高い方法で加工されることが保証されます。
板金部品に「かじり跡」が見られるのはなぜですか?
CNCパンチプレスを使用して大きな曲面形状を切断する場合、数百個の小さな円形パンチを重ね合わせることで、切り口にわずかなギザギザや波状の跡が残ります。完全に滑らかで連続した曲線が必要な場合は、レーザー切断が最適な選択肢です。
CNCパンチングには専用工具が必要ですか?
標準的な正方形、長方形、円形であれば、加工業者は既に豊富な標準工具ライブラリを保有しています。しかし、独自のロゴの切り抜きや特殊なルーバーサイズなど、非常に特殊なカスタム形状が必要な場合は、特注のパンチ金型を製造する必要があり、納期と初期費用が増加します。
レーザー切断によって金属が歪むことはありますか?
はい。デザインに非常に小さな穴が密集して多数開けられている場合、レーザーによる局所的な強い熱によって、薄板金属が熱変形したり反ったりする可能性があります。このような「高密度穿孔」の場合には、板の平面度を維持するために、冷間CNCパンチング加工が好まれることがよくあります。
 今すぐ見積もりを取る


 IPv6 ネットワークサポート
伝言を残す
スキャンしてWeChatに送信 :
WhatsAppにスキャン :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska