中国の板金加工パートナーを選ぶ際には、精密な加工能力を含むプロセス能力を検証する必要があります。 板金仕上げスクリーン印刷価格交渉の前に、品質認証、技術サポート、コミュニケーションについて確認しましょう。間違った選択をすると、手直し、工具の損失、遅延、知的財産権のリスクが発生します。2026年には、国内需要の増加とより厳格な品質基準により、より一層の注意が必要となります。OEMグレードの工場は自社のプロセスとエンジニアを所有していますが、商社はそうではありません。
まず、工場の設備と認証を確認してください。この手順により、工場がお客様の品質要件を満たせるかどうかが確認できます。
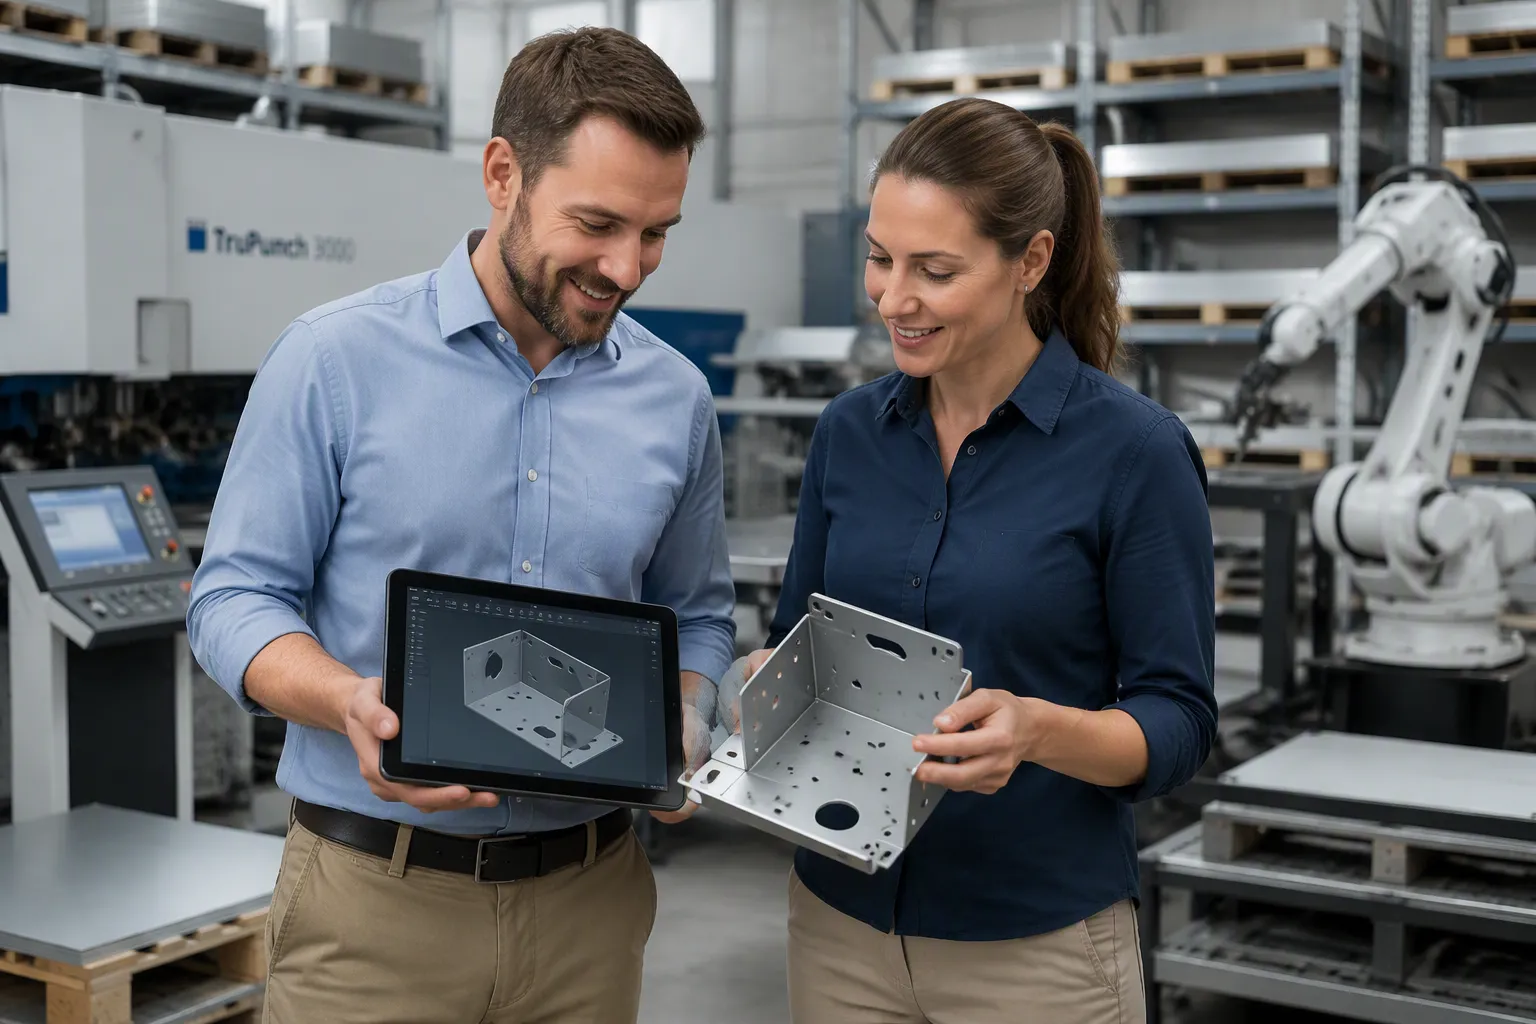
早めにデザインに関するサポートを依頼しましょう。そうすることで、費用のかかるミスを減らし、時間を節約できます。
まずは少量のテスト注文から始めましょう。この方法なら、本格的な量産に入る前に工場の能力を確認できます。
中国の板金加工パートナーを評価する際、関係の成否を左右する4つの要素があります。それぞれの要素は、マーケティング上の主張を超えた工場の真の実力を明らかにします。
価格交渉の前に、工場の設備を必ず確認してください。工場の設備によって、製造可能な公差、材料、生産量が決まります。CNCパンチング加工の場合、以下のパラメータは、資格のあるOEMグレードのメーカーに期待できる標準的な能力を表しています。
パラメータ | 仕様 |
|---|---|
材料の厚さ | 0.5 mm~10 mm |
サポートされている材料 | アルミニウム、ステンレス鋼、軟鋼、銅 |
穴の形状 | 丸型、四角型、長方形、スロット付き、カスタム |
最大シートサイズ | 最大1250mm×2500mm(印刷機によって異なります) |
許容範囲 | ±0.05 mm(標準値) |
生産量 | 少量試作から量産まで |
標準的な手動式または機械式パンチは、パンチのサイズと材料の硬度にもよりますが、通常3~6mm厚までの板金に対応します。油圧式およびCNCパンチプレスは、適切な工具を使用すれば10mm以上の厚さにも対応できます。厳しい公差や繰り返し作業には、CNC対応の焼入れ鋼製ダイが不可欠です。工具の摩耗や変形を防ぐため、パンチとダイのクリアランスが材料の厚さと一致していることを確認する必要があります。
設備を適切に維持管理している工場は、安定した品質の製品を提供します。有能な製造業者は、以下の慣行を遵守しているはずです。
材料の硬度と使用頻度に応じて、5,000~20,000回の打撃ごとにパンチツールを点検し、研磨してください。
すべての可動部品に定期的に潤滑油を塗布してください。
定期的にアライメントチェックを実施する
金型の摩耗を定期的に点検し、工具寿命を延ばし、精度を確保します。
HPS 高度なCNCパンチング、レーザー切断、曲げ加工、溶接装置を運用し、すべての生産段階においてこれらの仕様を満たしています。
認証は、正規のOEMメーカーと一般的な受託製造業者を区別するものです。各業界には特定の認証が求められるため、サプライヤーが製品に必要な認証を保有していることを確認する必要があります。以下の表は、業界ごとの要件を示しています。
業界 | 基本認証 | 追加要件 |
|---|---|---|
一般OEM | ISO 9001:2015 | FAI/Cpkデータはご要望に応じて提供いたします。 |
自動車 | IATF 16949 | PPAP文書 |
航空宇宙・防衛 | AS9100D | 材料トレーサビリティ、ITAR(国際武器取引規則)への認識 |
医療機器 | ISO 13485 | 清浄度と表面粗さの制御 |
ISO 9001:2015は基準となる規格であり、業界固有の認証(IATF 16949、AS9100D、ISO 13485)は、規制されたOEM業務に対応できるサプライヤーであることを示すものです。
業界固有の認証以外にも、より広範なコンプライアンスの状況を理解する必要があります。以下の表は、市場参入を規制する認証の一覧です。
認証 | 範囲 | OEM調達との関連性 |
|---|---|---|
ISO 9001:2015 | 品質管理システム | すべての産業サプライヤーに義務付けられる基準 |
ISO 14001:2015 | 環境管理 | EUおよび企業のサステナビリティコンプライアンスに必要 |
ISO 45001:2018 | 労働安全衛生 | 高リスク環境における監査コンプライアンスにとって極めて重要 |
CEマーキング | EU適合性(機械、EMC、LVD) | 欧州経済領域で販売される製品に必要 |
UL認証 | 部品/システムの安全性 | 電気筐体およびパネルに必須(例:UL 50、UL 508A) |
FDA 21 CFR パート820 | 品質システム規制 | 医療グレードの板金部品に必要 |
AS9100D | 航空宇宙品質管理 | 航空宇宙および防衛サプライチェーン向け |
RoHS指令/REACH規則 | 有害物質規制遵守 | 電子機器およびEU市場向け |
資格を評価する際には、以下の実践的なアドバイスに従ってください。
ISO 9001認証は、実績のある製造業者の間で広く普及しており、工程管理、是正措置手順、サプライヤー認定などを網羅しています。最新の認証書を請求し、その範囲が貴社の要件に合致していることを確認してください。
自動車関連業務においては、IATF 16949規格への準拠は、より規模が大きく専門性の高いサプライヤーから入手可能です。サプライヤーが初回製品検査(FAI)レポートおよびGD&T(幾何公差)が注釈されたCMM(三次元測定機)出力に対応できるかどうかを確認してください。
医療機器の製造においては、製造業者がISO 13485の要件に準拠したプロセスを採用していることを確認してください。
契約前に認証書類の提示を求めましょう。マーケティング用語ではなく、文書化されたプロセスを通して品質を確認してください。
HPS ISO 9001:2015認証を取得しており、自動車関連顧客向けにIATF 16949に準拠したプロセスをサポートするとともに、輸出市場向けの完全な文書作成機能も備えています。
製造性設計(DFM)のサポートは、手直し率と生産コストを直接的に削減します。見積もり段階でDFM分析を提供するメーカーは、問題が製造現場に到達する前に未然に防ぐことができます。以下の表は、特定のDFMルールが手直しをどのように削減するかを示しています。
DFM設計ルール | 手戻りを減らす仕組み | 定量化された影響 |
|---|---|---|
アクセスしやすい溶接継手を設計する | 溶接工が容易に届かない接合部には、特殊な治具と低速な溶接速度が必要となる。 | アクセシビリティを無視すると、手戻り率が高くなる |
図面にマスキング要件を明示的に指定する | 製造中に発見された未指定のマスキングにより、再作業と遅延が発生する。 | 後から発見されたマスキングの必要性による手戻りや遅延を防ぎます |
穴と曲げ部の間の安全な距離を維持してください(例:1.0mm厚のステンレス鋼の場合、3.0mm対0.5mm)。 | 曲げ線に近すぎる穴は成形時に変形し、廃棄または再加工が必要となる。 | 複雑な部品の場合、スクラップは総生産コストの5~15%に達する可能性がある。 |
平面パターンに曲げ逃げを追加する | 逃げ加工を省略すると、角が裂けて部品が廃棄される可能性がある。 | 100個の部品を4つの角で製造する場合、最大400箇所の潜在的な欠陥箇所を防止します。 |
設計の初期段階からDFMの原則を適用する | 早期導入により、材料の無駄や生産ミスを削減できます。 | 材料廃棄物が約18%削減され、生産ミスも約4分の1減少した。 |
DFM(設計製造性)は、設計上の決定を実際の製造能力に合わせることでコストを削減します。材料の無駄を最小限に抑え、特注工具を不要にし、セットアップ時間を短縮し、組み立てを簡素化します。製造コストを増加させる一般的な設計ミスには、次のようなものがあります。
重要でない形状に対する不必要に厳しい公差
非標準の曲げ半径または穴サイズには、特注の工具が必要となる。
材料を無駄にしたり、非効率的に組み合わさったりする部品
複雑な治具を必要とするアセンブリ、または位置合わせ機能が欠如しているアセンブリ
点検、固定、溶接のためのアクセスが見落とされている
DFM(設計製造性)は、部品を安定して製造しやすいように設計することで品質を向上させます。標準的な金型、安定した成形プロセス、製造可能な公差、そして自己位置決めアセンブリ機能はすべて、ばらつきを低減します。標準的な製造プロセスに沿った設計は、段取り時間の短縮、特注材料の排除、切断・成形・溶接・仕上げ工程間の流れの改善、そして手直しの防止につながります。 HPS すべての見積もりに対してDFM(製造性設計)に関するフィードバックを提供し、生産開始前に設計を最適化するお手伝いをします。
アジア、ヨーロッパ、米国間のサプライチェーンを管理する業界関係者は、板金加工品の輸出に関する認証制度は階層化されていると述べている。一部の規格は普遍的な基準として機能し、その他は地域固有の障壁として機能し、ごく一部は利益率の高い防衛・航空宇宙分野の仕事への扉を開く鍵となる。良質な部品を製造することは、戦いの半分に過ぎない。適切な認証を通じてコンプライアンスを証明することが、板金加工品を国境を越えて輸出する上で実際に必要なのだ。実例を挙げると、米国の顧客がベトナムから注文した特注の取り付け金具は、供給業者が適切なRoHS指令およびREACH指令の申告書を提出していなかったため、通関手続きで滞り、数週間の遅延と数千ドルの損失が発生した。
以下の表は、特定の市場参入に必要な認証資格を示しています。
認証/規格 | 目的/市場参入 |
|---|---|
ISO 9001 | 基本品質管理システム |
CEマーキング | EU市場へのアクセス |
UL認証 | 米国製電気機器筐体 |
RoHS指令およびREACH指令に関する宣言 | EU/米国への入国に関する税関コンプライアンス |
ITAR準拠 | 防衛分野へのアクセス |
AS9100D | 航空宇宙分野へのアクセス |
IATF 16949 | 自動車セクターへのアクセス |
堅牢な品質管理システムには、以下の重要な要素が含まれます。
欠陥防止を基本原則とする
継続的改善プロセス
廃棄物削減
原材料から完成品までの材料トレーサビリティ
各作業ステーションでのインライン品質管理
出荷前にPPAP対応の書類を準備する
体系的なプロセス評価と製造プロセス管理(VDA 6.3)
構造化された段階:仕様策定、材料トレーサビリティ、切断と圧着、組み立て、インライン品質管理、最終文書作成
品質とは、単に仕様を満たすこと以上のものです。それは、一貫性のある信頼性の高い結果をもたらすための適切なシステム、プロセス、そして規律を確立することです。当社の品質への取り組みは、国際的に認められた規格と体系的な品質管理手法によって支えられています。具体的には、自動車関連製造に関するIATF 16949、体系的な品質管理と継続的改善に関するISO 9001、体系的なプロセス評価と製造プロセス管理に関するVDA 6.3、そして該当する安全要件に関するUL 157などです。お客様にとって、これはプロセスの一貫性、製品の品質、信頼性、そして長期的な供給に対する信頼を高めることを意味します。
HPS 当社は、これらの品質管理手法をすべての生産ラインに導入し、お客様の部品が通関手続きの遅延なく輸出要件を満たすことを保証します。
工場の真の能力は、各生産工程における管理体制を検証することで明らかになります。どの工程が社内で行われ、どの工程が外部業者に依存しているかを理解する必要があります。 HPS 一貫した品質を保証するため、切断、曲げ加工、溶接、仕上げ加工の全工程を社内で完全に管理しています。
社内管理を行うことで、直接的な責任を負えるようになります。工場が重要な工程を外部委託すると、品質管理が難しくなり、リードタイムも長くなります。組み立て調整役を担うサプライヤーではなく、自社の中核となる製造工程を自社で管理しているサプライヤーを優先すべきです。
精度は工作機械から始まります。レーザー切断の場合、一般的に以下のような公差が想定されます。
プロセス | 特徴 | 許容範囲 |
|---|---|---|
レーザー切断 | 線形寸法(<100mm) | ±0.05~±0.1 mm |
レーザー切断 | 直線寸法(100mm以上) | ±0.1~±0.5 mm |
レーザー切断 | 穴の直径(<5mm) | ±0.05~±0.1 mm |
レーザー切断 | 穴の直径(5mm以上) | ±0.1~±0.15 mm |
曲げ | 角度公差 | ±0.5°~±1.0° |
曲げ | 直線寸法(曲げ後) | ±0.3~±0.8 mm |
材料の厚さはこれらの値に影響します。薄い材料ほど、より厳しい公差が許容されます。サプライヤーを決定する前に、使用する材料と厚さに応じた能力データを要求してください。
溶接不良は部品の完全性を損なう可能性があります。よくある問題点としては、以下のようなものがあります。
欠陥 | 根本原因 | 対策 |
|---|---|---|
燃え尽きる | 過剰な熱入力、薄片 | 熱を減らし、移動速度を上げ、バックバーを使用する |
気孔率 | 汚染物質、水分 | 表面を清掃し、ガスの拡散性を向上させる |
融合の欠如 | 熱入力が低い、取り付け不良 | エネルギーを高め、関節の準備を正しく行う |
割れる | 高拘束、水素 | 予熱、ストレス軽減、低水素消耗品 |
表面仕上げにおいても同様の管理が必要です。工場がすべての仕上げ工程を記録し、出荷前に欠陥検査を実施していることを確認してください。
中国の板金加工における最適なパートナーは、試作品から量産までスムーズに移行できます。試作品の製造では、設計上の問題点が明らかになり、金型の精度が検証されます。パイロット生産では、目標生産量全体にわたって再現性が検証されます。必要なのは、最初の数個だけでなく、数千個もの製品にわたって許容誤差を維持できるサプライヤーです。 HPS 公差の再交渉や新たな変数の導入なしに、試作品から大量生産への移行を実現する。
不適合材料は生産工程に入る前に必ず排除しなければなりません。中国の認定板金加工パートナーは、入荷するすべてのバッチを文書化された要件と照合して検証します。以下のチェックが行われます。
ミルテスト証明書(MTC)と実際の材料を照合し、グレード、ヒート番号、厚さ、表面状態を確認してください。
各バッチから無作為に抽出したサンプルについて、硬度試験(ロックウェルまたはブリネル)を実施する。
特にチタンや高合金鋼については、携帯型蛍光X線分析装置を用いて化学組成を確認してください。
切断前に、原材料の寸法、平面度、およびエッジの状態を確認してください。
検査に不合格となったロットは隔離して返送する。
検査は2段階で行われます。工程内検査では、問題点を早期に発見し、工程を管理下に保ちます。最終検査では、納品前にすべての仕様と要件が満たされていることを確認します。
検査段階 | 発生した場合 | 主な目的 | 主なメリット |
|---|---|---|---|
工程内検査 | 製造中 | 問題を早期に発見し、プロセスを管理する | リスクを軽減し、効率性を向上させる |
最終検査 | 製造後 | すべての仕様と要件が満たされていることを確認してください。 | 納品前に高品質な成果を保証します |
サプライヤーは、欠陥がないことを確認し、すべての寸法を検証し、最終検査を最後の品質チェックポイントとして扱うべきです。
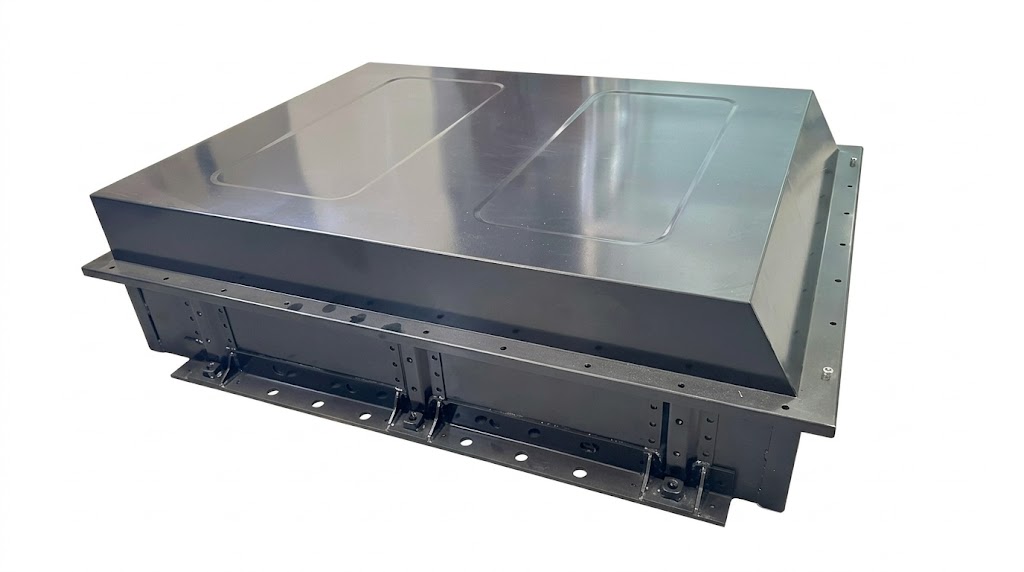
で OEM板金バッテリーボックス製作トレーサビリティにより、現場で故障した部品を取り出し、特定の原材料バッチ、機械、作業者、およびプロセス設定まで遡って追跡できます。すべての測定値、テスト結果、および検査アクションは記録する必要があります。適合証明書、検査レポート、および校正ログによって、この監査証跡が作成されます。不適合が発生した場合は、8Dレポートなどの構造化された方法を使用して、問題の分析、封じ込め、根本原因の特定、および恒久的な是正措置をガイドします。サポートツールには、石川図と5つのなぜメソッドがあります。発見事項は、FMEA、管理計画、または作業指示書の更新につながる可能性があります。
初回製品検査(FAI)は、初期生産品が規定の要件を満たしているかを確認する検査です。新しい部品の導入や生産工程の変更によってFAIが実施されます。報告書には、製品適合性の客観的な証拠が記録されます。航空宇宙プログラムでは、構造化されたFAI文書作成にAS9102規格が使用される場合があります。代表的な文書には以下のようなものがあります。
初回検査および寸法検査報告書
膨らませた図面と材料証明書
適合証明書
AS9102様式および特殊工程認証
部品またはロットの識別
残りの生産工程を続行する前に、FAI(初回製品検査)を承認する必要があります。
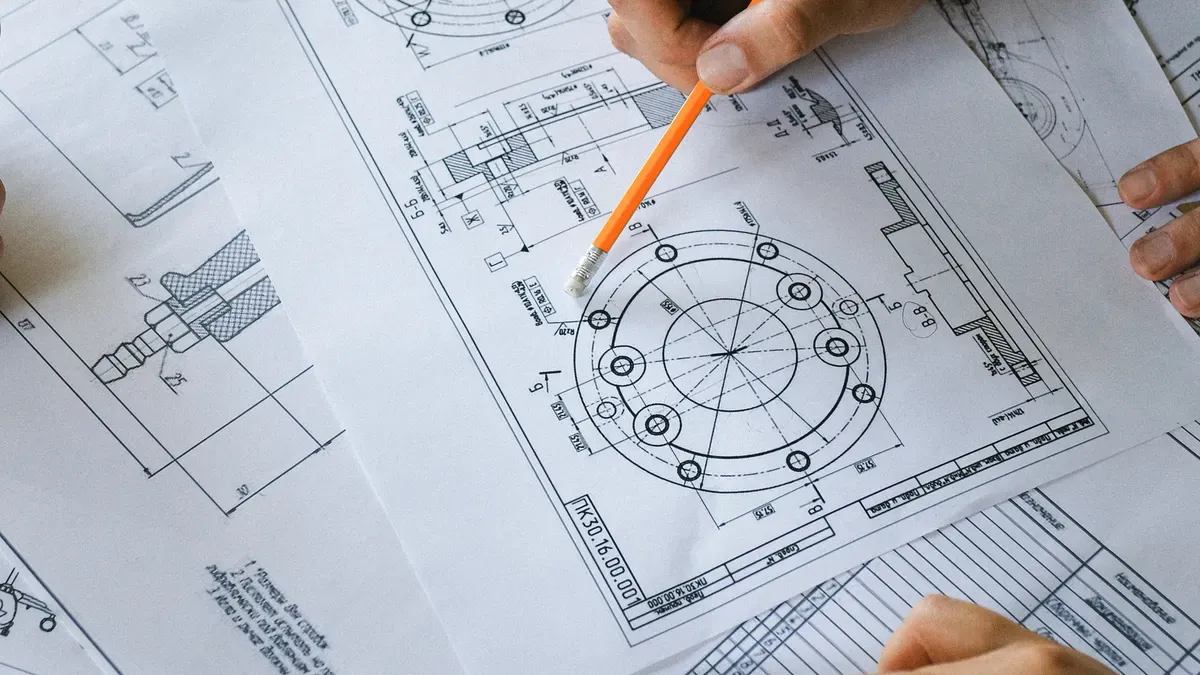
貴社の技術図面は、板金加工パートナーにとって唯一の信頼できる情報源となります。曖昧な図面は、解釈ミス、手直し、そして遅延を招きます。正確な図面作成は、公差、材料、仕上げ仕様という3つの重要な領域から始まります。
図面上のすべての寸法には、明確な公差指定が必要です。以下の表は、一般的な板金部品に指定すべき標準的な公差範囲を示しています。
特徴 | 標準公差 | 臨界許容値 |
|---|---|---|
カットプロファイル寸法 | ±0.2 mm | ±0.05 mm |
穴の位置まで曲げる | ±0.3 mm | ±0.1 mm |
曲げ角度 | ±1.0° | ±0.5° |
平面度(300mmあたり) | ±0.5 mm | ±0.2 mm |
材料のグレード、厚み公差、焼き戻し状態を正確に指定する必要があります。表面仕上げの要件は図面に記載し、別のメールで記載しないでください。明確な図面があれば、推測に頼る必要がなくなります。
国境を越えた見積依頼(RFQ)は、図面と期待が食い違う場合に失敗に終わります。問題の主な原因は、以下の3つの誤解です。第一に、一部のバイヤーは、サプライヤーが「標準仕上げ」を定義せずに解釈することを期待しています。第二に、バイヤーは溶接仕様を省略し、接合部の種類や溶け込み深さを工場に任せてしまうことがよくあります。第三に、機能上重要な寸法が図面に明確に記載されていないことがほとんどです。
穴径の公差が少しでもずれていると、機能部品が不良品になってしまう可能性があります。部品に必要なすべての寸法を記録しておきましょう。
最初の図面を送信する前に、以下の点を確認してください。仕入先はどのファイル形式をインポートに推奨していますか?図面には変更履歴を含む改訂ブロックが含まれていますか?重要な寸法はGD&Tの指示でマークされていますか? HPS これらの質問をすべての見積依頼書への回答に含めることで、技術的な意図が正確に生産工程に反映されます。詳細な図面があれば、何週間にも及ぶやり取りを省くことができます。
単価は、注文数量と設計の複雑さによって決まります。曲げ加工用工具、金型、治具などの製作費用は、固定の初期費用となります。これらの費用は総注文量に分散されるため、大量注文ほど単価は安くなります。試作品の場合、製作費用は価格を大幅に押し上げます。下のグラフは、数量が増えるにつれて単価がどのように下がるかを示しています。
一般的な部品のコスト内訳は以下のとおりです。
量 | 単価(米ドル) | 総費用 | コスト対1000個 |
|---|---|---|---|
5 | 58.00ドル | 290ドル | +680% |
25 | 32.00ドル | 800ドル | +290% |
100 | 18.00ドル | 1,800ドル | +120% |
500 | 10.00ドル | 5,000ドル | +22% |
1000 | 8.20ドル | 8,200ドル | ベースライン |
HPS 標準部品については、隠れた金型費用を一切含まない透明性の高い価格設定を提供します。
最低注文数量はサプライヤーによって異なります。ある業界関係者は次のように述べています。
多くの中国工場は最低発注数量(MOQ)を500個または1,000個に設定していますが、MSTFABはMOQ 20個から始まる小ロットの迅速なカスタム製造を提供しています。
中国板金加工における特注部品の一般的な最小発注数量(MOQ)は50個から100個です。試作品やリピート注文の場合は、より少ない数量での発注も可能です。
CNC加工による板金加工の標準納期は10~15営業日です。追加料金で特急サービスをご利用いただくと、納期を5~7日に短縮できます。
ほとんどのOEM工場では、出荷前に残金を支払い、30%から50%の手付金が必要となります。大量注文の場合は、電信送金(T/T)または信用状(L/C)による支払いが認められる場合があります。購入契約書で支払い条件をご確認ください。
多くのサプライヤーは製造業者を名乗っていますが、実際には仲介業者として活動しています。契約を結ぶ前に、工場としての実務能力を必ず確認してください。自社生産ラインを持つ中国の板金加工パートナーは、商社とは大きく異なります。以下の表を参考に、よくある偽装行為を特定し、効果的な対策を講じてください。
変装 | 対策 |
|---|---|
社名上は「製造株式会社」だが、実際の製造範囲は含まれていない。 | 必ず会社名ではなく、事業許可の範囲を確認してください。 |
ウェブサイトに掲載されている工場のストック写真 | 画像検索(Google画像検索、TinEye、Yandexなど)を実行する。 |
ビデオ通話用のレンタル工場 | 予告なしに電話をかけ直し、別の場所を見せてほしいと頼み、壁に貼られた営業許可証を確認し、現場作業員に話を聞いてみる。 |
偽造された認証(ISO、CEなど) | 発行機関の公開登録簿(IAF CertSearch、EU NANDO、FDAなど)と照合して確認してください。 |
国内顧客のみを対象とする工場は、必要な輸出経験がありません。これらのサプライヤーは、RoHSやREACH宣言などの通関に必要な適切な書類を提供できないことがよくあります。輸出志向の工場は、国際的な品質基準と輸送要件を理解しています。 HPS こうした遅延を回避するための輸出プロセスを確立した。
見積もりプロセス中に見られるいくつかの兆候は、より深刻な問題を示唆しています。以下の行動に注意してください。
技術的な質問をせずに、すべてのプロセスにおける能力を主張する
図面や仕様書を要求せずに30分以内に見積もりを提供します
ビデオ通話や工場見学を拒否する
市場価格をはるかに下回る価格設定、しかも納得のいく説明なし
過去の検査報告書(顧客情報は伏せ字)を提出しなかった。
これらの兆候はいずれも、生産または出荷中に問題を引き起こす可能性のあるサプライヤーを示唆している。
生産発注を行う前に、サプライヤーの主張を必ず検証する必要があります。これらの手順は、投資を保護し、工場が貴社の基準を満たしていることを確認するために重要です。
調達する際 特注エネルギー貯蔵キャビネット 金属製筐体製造現場のライブビデオツアーを依頼しましょう。サプライヤーに、切断、曲げ加工、溶接、仕上げの各工程を見せてもらいましょう。信頼できる中国の板金加工パートナーであれば、このような透明性を歓迎するはずです。ツアー中は、活発な生産活動、整理された材料保管、校正済みの検査機器などを確認しましょう。現地監査を実施すれば、さらに強力な証拠が得られます。機械のメンテナンス記録、従業員の研修記録、品質関連文書などを、直接確認することができます。
試作品の発注は、サプライヤーのエンジニアリング能力と生産能力を検証するものです。パイロット生産は、目標生産量でプロセスが機能することを確認します。両方の段階で、以下の要素をテストする必要があります。
サイクルタイムと経路確認
材料収量評価
治具の性能評価
初回品検査
最終品質チェック
ハードウェアインストール検証
組み立て適合性テスト
包装方法の検証
手直し率の追跡
記録およびトレーサビリティの検証
生産ペースに合わせて品質管理が正しく機能していることを確認する必要があります。曲げ角度のずれ、コーティングのばらつき、ハードウェアの挿入不良など、繰り返し発生する問題に注意してください。全バッチを出荷する前に、梱包と配送に関する書類を確認してください。
過去の顧客、特に同業他社に連絡を取りましょう。納期遵守率、不良率、コミュニケーションの迅速性について尋ねてください。過去の注文品からサンプル部品を請求し、寸法精度、表面仕上げ、組み立て適合性を検査してください。輸出実績が豊富なサプライヤーであれば、ためらうことなく推薦状を提供してくれるはずです。
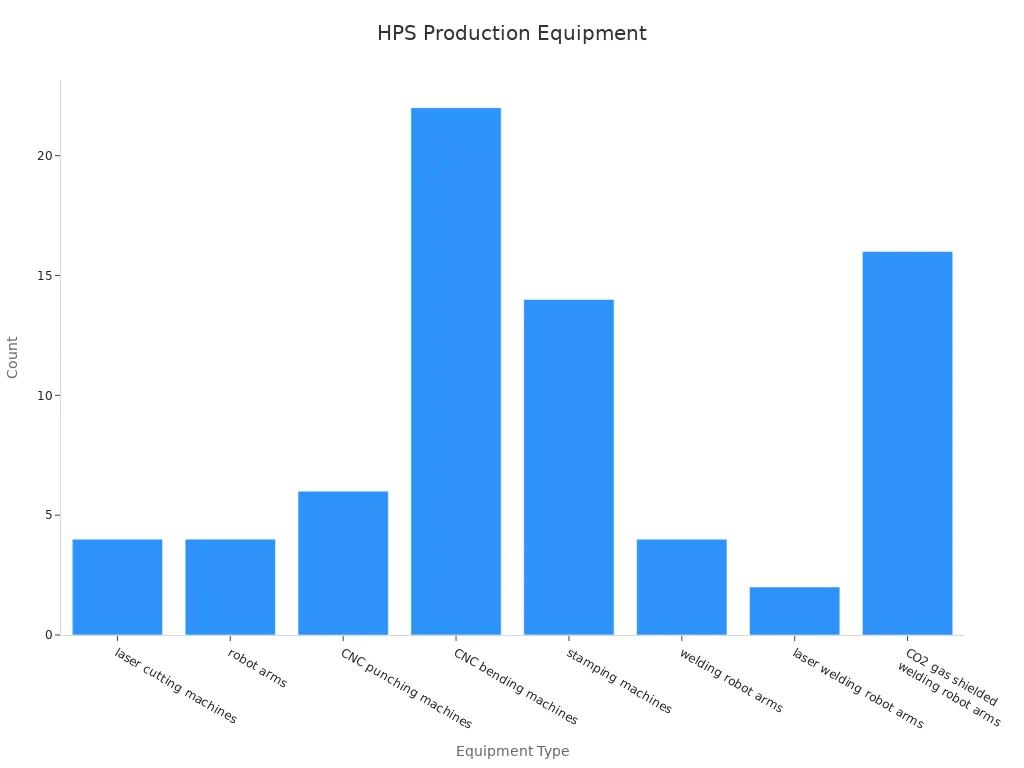
HPS 同社はすべての主張を第三者機関による検証で裏付けています。インターテック社が工場を現地監査し、その報告書(No. 474194629_P+T)は2026年7月まで有効です。また、自動車関連業務についてはIATF 16949認証、品質マネジメントシステムについてはISO 9001:2015認証を取得しています。これらの認証を裏付ける設備については、以下をご覧ください。
カテゴリ | 検証済み詳細 |
|---|---|
切断と成形 | レーザーカッター4台、CNCパンチングマシン6台、CNC曲げ加工機22台、プレス加工機14台 |
溶接と自動化 | 溶接ロボットアーム4台、レーザー溶接アーム2台、CO2シールド溶接アーム16台、ロボットアーム4台 |
品質管理 | 品質管理検査員11名、品質管理工程10段階、3DスキャナーやX線コーティングゲージを含む試験機器6台 |
規模 | 従業員175名、施設面積19,549平方メートル、設立2003年 |
HPS 当社には36名の研究開発エンジニアが在籍しており、生産開始前に図面をレビューします。設計の初期段階でDFM(製造性設計)とDFA(製造性設計)のレビューを実施し、設計凍結前に製造リスクを把握できるようにします。チームは、初回合格率、不良率、設計変更通知などの指標を追跡します。お客様には、単なる見積もりではなく、技術的なソリューションが提供されます。
HPS 当社は生産量の100%を東欧、東南アジア、西欧、その他の地域に輸出しています。22年の輸出経験を持つチームは、通関書類、RoHS指令に基づく申告、国際決済条件を熟知しています。英語での明確なコミュニケーションと、T/T、L/C、その他の決済方法に対応したサポートを提供いたします。
各業界は、製造パートナーに対して独自の基準を課しています。サプライヤーの認証やプロセス管理が、製品の規制環境に適合していることを確認する必要があります。
自動車関連の仕事では、IATF 16949 認証が必須です。この規格は、リスク管理、欠陥防止、継続的改善に重点を置いています。サプライヤーは、FAI、FMEA、SPC、MSA、PPAP 文書を使用して生産を管理する必要があります。EV プログラムでは、さらに要求が高まります。バッテリー エンクロージャー、充電システム、エネルギー貯蔵構造には、高い寸法精度、軽量かつ高強度の材料、強化された耐腐食性、完全な生産トレーサビリティが求められます。工場が、バッテリー トレイ、アンダーボディ構造、ホワイトボディ部品などの部品をプレス加工、抵抗溶接、レーザー溶接、ハイドロフォーム加工できることを確認する必要があります。材料の選択も重要です。アルミニウム合金、高強度鋼、銅導体はそれぞれ、アセンブリにおいて特定の役割を果たします。
医療機器の製造において、ミスは一切許されません。パートナー企業は、製造のあらゆる段階において厳格な要件を満たす必要があります。
要件領域 | 具体的な要件 |
|---|---|
精度 | 極めて高い精度と厳しい公差 |
材料 | ステンレス鋼316Lなどの生体適合性材料 |
表面仕上げ | 殺菌耐性のある表面仕上げ |
トレーサビリティ | 完全な材料トレーサビリティ |
規制遵守 | ISO 13485およびFDA規制への厳格な準拠 |
筐体の製造には、最初のパネルを切断する前に、仕上げ、マスキング、印刷、ハードウェアの取り付け、および組み立てを計画する必要があります。これらの作業は、寸法、機能の配置、および製造順序に影響します。コーティングが接地ポイントを覆ってしまう可能性があります。印刷されたラベルがファスナーと干渉する可能性があります。サプライヤーは、成形チャネル、タイダウンタブ、エッジグロメットなどのケーブル管理機能を設計する必要があります。PCBの取り付けには、絶縁と接地を決定するスペーサーが必要です。業界標準も適用されます。通信機器用筐体は、EIA-310ラックとの互換性が必要です。医療用電子機器は、接地と沿面距離に関してIEC 60601-1に従います。
航空宇宙関連サプライヤーは、ISO 9001:2015に加え、AS9100認証を取得する必要があります。AS9100では、すべての測定機器に固有の識別番号、文書化された校正間隔、および国家標準化機関への途切れることのないトレーサビリティチェーンが求められます。パートナー企業は、CMM機器を使用して部品を検証し、航空宇宙安全基準に照らして材料仕様を検証する必要があります。
航空宇宙部品では、特にチューブアセンブリ、油圧継手、構造接合面など、3,000~5,000psiの圧力範囲と-65°F~+275°Fの温度範囲で確実に機能する必要がある部品において、±0.005インチ以下の公差が日常的に規定されている。
粉体塗装、陽極酸化処理、めっきなどの表面処理は、過酷な環境下での腐食や摩耗から保護します。中国の板金加工の認定パートナーは、これらの認証を取得し、お客様のプログラムにこれらの管理方法を適用します。
サプライヤーに連絡する前に、体系的なアプローチが必要です。まずは、完全なCADファイル、材料仕様、厚み、表面仕上げ要件、数量、許容誤差といった基本事項から始めましょう。中国の板金加工の信頼できるパートナーは、見積もりを出す前にこれらの項目すべてを要求します。
事前資格審査の際に、以下のサプライヤーの能力を確認してください。
お客様の部品に適合する機器については、具体的な機器リストをご請求いただき、ビデオ通話でご確認ください。
実際の認証 ― 実際の工場を対象とした最新のISO 9001:2015認証を確認してください。
目に見える品質システム ― CMMレポート、初回品検査、バッチサンプリングについて質問する。
関連業界での経験 ― あなたの業界の事例研究を探しましょう。
ワンストップ方式か複数ステップ方式か ― 重要なステップが社内で実施されていることを確認する。
エンジニアリングサポート ― 材料グレードと曲げ半径に関するDFM(製造性設計)フィードバックを探してください。
危機対応型コミュニケーション ― 24時間以内に英語での対応能力をテストします。
生産能力と納期に関する誠実さ ― 現在の稼働率を尋ねてください。
透明性のある価格設定 ― 金型費用、単価、最小発注数量を分けて記載した見積書を要求する。
規模拡大への道筋 ― 試作品生産能力と大量生産能力の両方を備えたサプライヤーを選ぶ。
以下の点に注意してください:設備リストがない、検査報告書がない、謎の工具代がある、業界からの推薦状がない、何でも即座に承諾する。
発注書を発行する前に、初回品検査報告書、材料証明書、および署名済みの図面改訂版を確認してください。本格的な生産を開始する前に、初回品検査を承認する必要があります。
不良率、納期遵守率、およびコミュニケーションの対応状況を追跡します。出荷ごとに検査報告書を依頼します。問題が発生した場合は、是正措置報告書を確認します。
サプライヤーの規模と専門性を、製品の複雑さと生産量に合わせて選定してください。最低価格よりも、検証済みの品質システム、エンジニアリングサポート、輸出経験を優先してください。本格的な生産を開始する前に、試作品またはパイロット注文から始めて、能力を検証してください。すべての仕様、検査基準、変更管理手順を文書化してください。リスクを軽減し、2026年の供給を確保するために、2社のサプライヤー戦略を検討してください。経験豊富な中国の板金加工業者と提携することで、調達が効率化され、品質が向上し、市場参入が迅速化されます。
ライブビデオツアーをリクエストし、事業許可の範囲を確認し、発行機関を通じて認証を検証します。 HPS 抜き打ち監査を歓迎し、インターテックの報告書を提供します。
ベースラインとしてISO 9001:2015が必要です。自動車関連業務にはIATF 16949が、医療関連プロジェクトにはISO 13485が、航空宇宙関連プログラムにはAS9100Dが必要です。 HPS ISO 9001およびIATF 16949の認証を取得しています。
ほとんどの工場では、最低発注数量を50個から100個に設定している。試作品の注文は、通常それよりも少ない数量から始まる。 HPS 小ロット生産に対応し、公差を変更することなく大量生産にも対応可能です。
 今すぐ見積もりを取る


 IPv6 ネットワークサポート
伝言を残す
スキャンしてWeChatに送信 :
WhatsAppにスキャン :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska